
Обзор статьи: Оценка производительности машины для производства пакетов-майок в час начинается с формулы расчета времени цикла, а затем вычитаются потери эффективности, такие как замена рулонов, запуск, брак и остановки оператора. Эта статья предназначена для инженерных, производственных и закупочных групп, которым необходима базовая модель планирования перед сравнением машин. Приведенные примеры носят гипотетический характер и не заменяют производственные испытания, проведенные поставщиком в присутствии наблюдателей.
Обзор статьи
Формула выглядит следующим образом: номинальная производительность за час равна количеству циклов в минуту, умноженному на количество мешков за цикл, умноженному на 60. Предполагается, что машина работает непрерывно, поэтому результат представляет собой номинальный базовый уровень до вычета потерь эффективности.
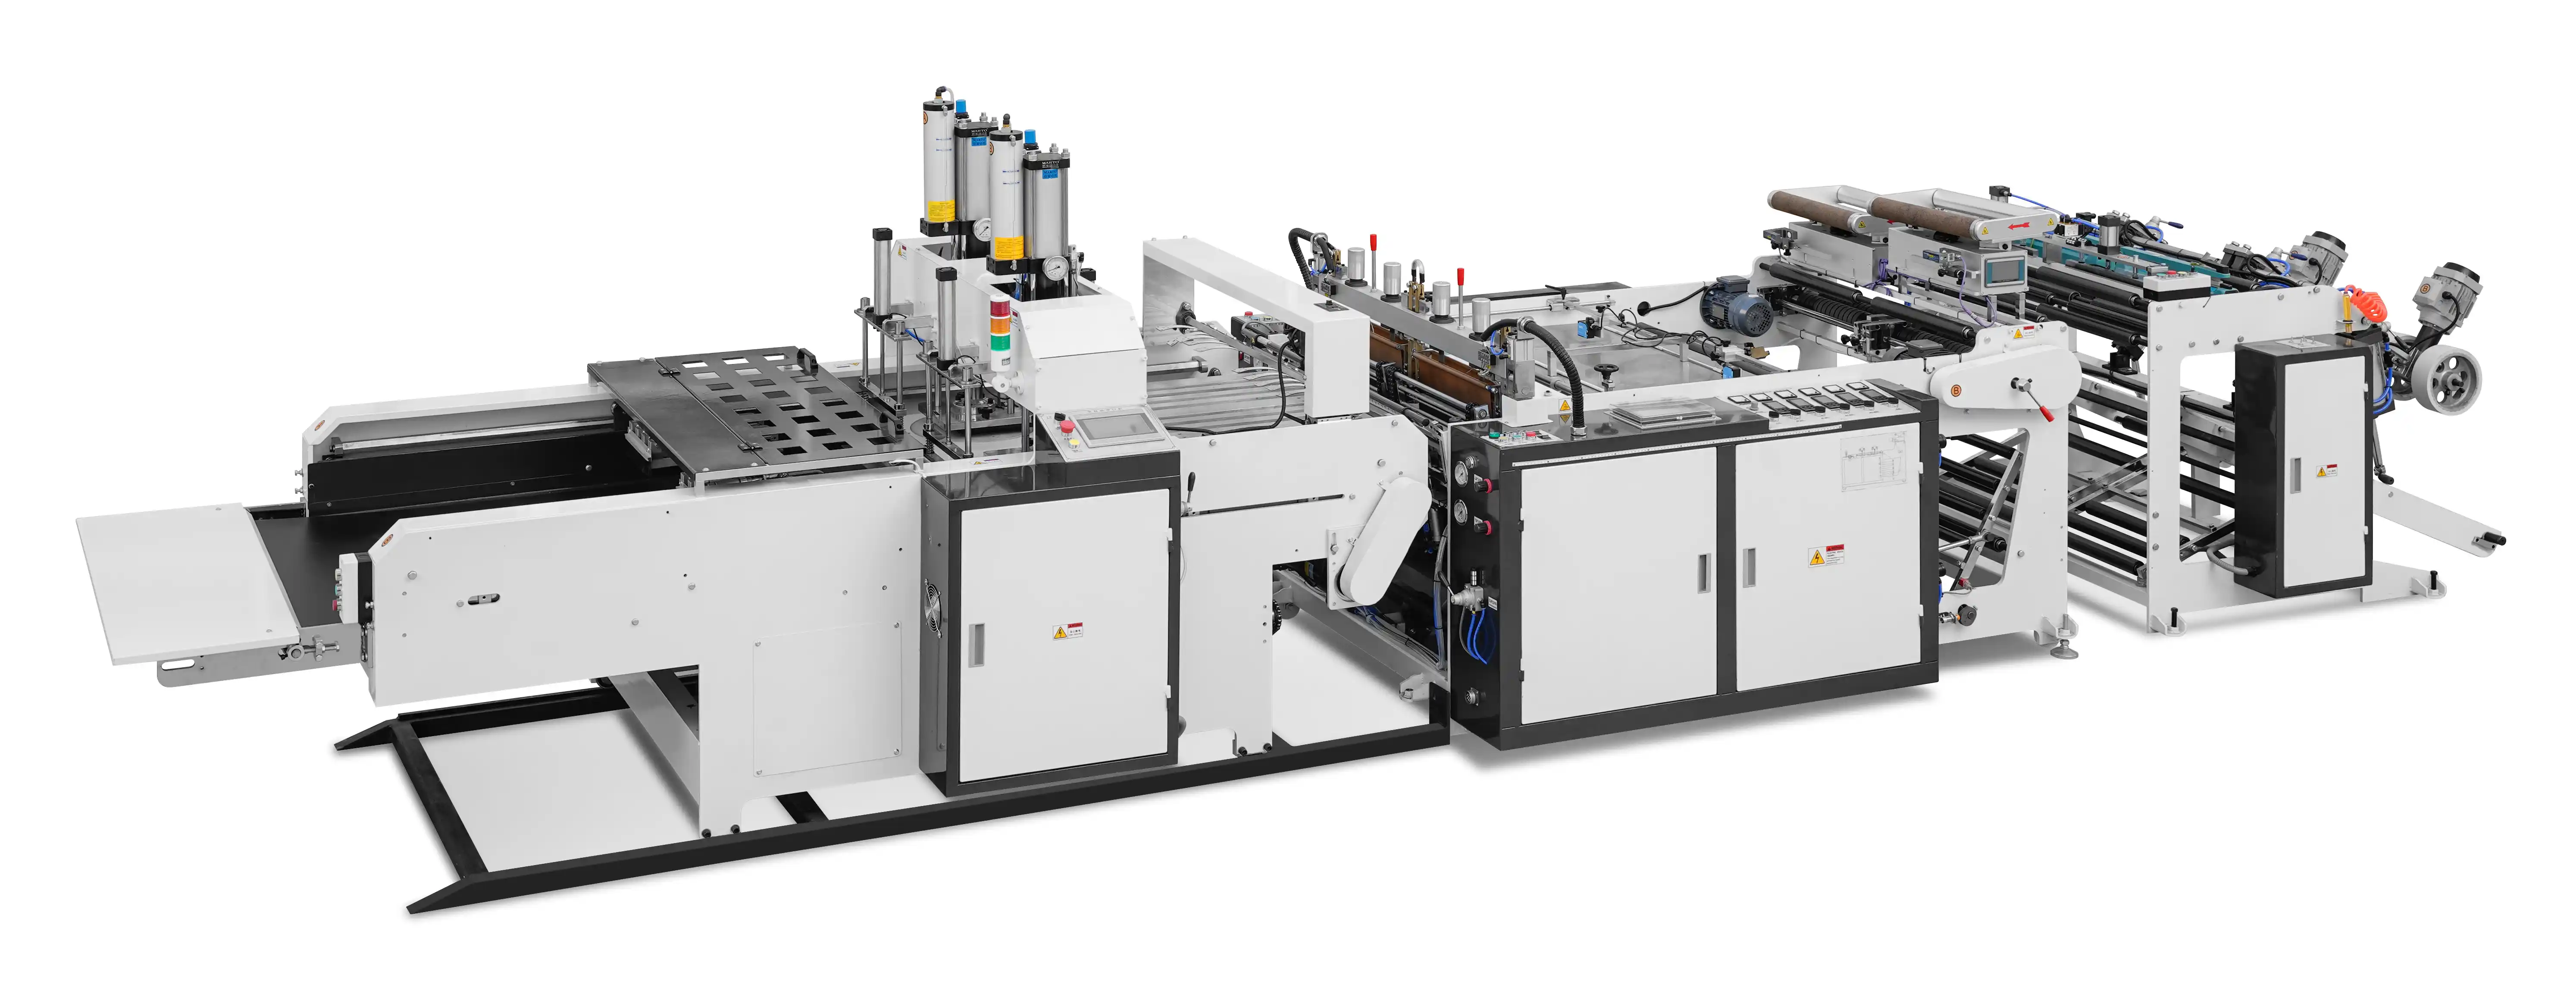
Машины для производства пакетов-майок изготавливают один пакет за каждый цикл работы механизма индексации пленки, запаивающей планки и режущего ножа. Полезная производительность машины — количество циклов в минуту, поскольку каждый цикл может производить один или несколько пакетов в зависимости от конфигурации ленточных конвейеров. В большинстве схем производства пакетов-майок однолинейная машина формирует один пакет за цикл. Двухлинейная машина формирует два пакета за цикл, что удваивает показатель количества пакетов в минуту даже при неизменной скорости механического цикла.
Формула планирования выглядит следующим образом:
Q_rated = C x n x 60
Q_rated
Номинальная производительность в мешках в час.
С
Частота циклов работы станка в циклах в минуту.
н
Количество пакетов, произведенных за один цикл.
60
Коэффициент пересчета минут в часы.
Например, однолинейная машина, работающая со скоростью 80 циклов в минуту, имеет номинальную производительность 80 x 1 x 60 = 4800 мешков в час. Двухлинейная машина, работающая с двумя мешками за цикл при той же частоте циклов, имеет номинальную производительность 80 x 2 x 60 = 9600 мешков в час. В опубликованных сравнительных материалах по оборудованию для производства мешков-майок указаны скорости однолинейной машины до 120 мешков в минуту и скорости двухлинейной машины от 200 до 300 мешков в минуту. Эти цифры являются номинальными показателями, а не гарантированной производительностью за смену.
Перед любыми пересчетами уточните скорость обработки. Цена может быть указана в циклах в минуту, мешках в минуту или мешках в час; в многополосном автомате количество мешков в минуту равно количеству циклов в минуту, умноженному на количество полос.
Фактическая производительность ниже номинальной, поскольку запланированное время включает в себя замену катушек, запуск, задержку при запайке, брак и остановки оператора. Преобразуйте эти потери в коэффициент эффективности и умножьте на него номинальную производительность.
Пока машина не перебирает пригодные для использования пакеты, производительность не накапливается. Замена катушки происходит всякий раз, когда заканчивается рулон пленки. При запуске и переналадке образуются отходы, пока нагреваются запайщики и корректируется совмещение. Отбракованные пакеты расходуют пленку и время цикла, не становясь товаром. Каждая из этих потерь отделяет номинальную скорость от производительности, на которую можно рассчитывать.
Определите, будет ли целевым показателем один час, 8-часовая смена или 24 часа. Исключите из запланированного времени перерывы, уборку и техническое обслуживание.
Учитывайте количество замен пленки, настройку линии, запуск на начальном этапе, регулировки оператора и время ожидания. Более короткая пленка, которая быстро расходуется, увеличивает количество остановок.
Учитывайте потери пакетов из-за запайки, обрезки, выравнивания печати или брака при запуске. Брак снижает товарный объем даже во время работы машины.
Разделите количество произведенных пригодных к использованию мешков на количество, которое получится при непрерывном циклировании на номинальной скорости. Выразите результат в виде десятичной дроби, например, 0,75, и примените его к номинальной формуле.
В качестве наглядного примера, если однолинейный станок производительностью 80 циклов в минуту подает пленку всего 45 минут в течение часа, и 3% циклов отбраковываются, то товарная продукция составит 80 x 1 x 45 x 0,97 = 3492 пакета за этот час. Это примерно 73% от номинального показателя в 4800 пакетов. Та же логика расчета применима к любой линии; меняются только входные значения.
Длина пакета влияет на скорость механического цикла только тогда, когда время индексации пленки становится ограничивающим фактором. Более длинные пакеты используют больше пленки за цикл, поэтому замена рулонов и потери при запуске/остановке происходят чаще, а фактическая производительность снижается.
При постоянной скорости цикла для более длинного пакета требуется больший ход индексации, прежде чем станция запайки и резки сможет начать работу. Если этот ход занимает больше времени, чем позволяет цикл, машина не сможет поддерживать заявленное количество циклов в минуту. Поэтому большинство показателей скорости действительны только для определенного диапазона длин пакетов и толщины пленки.
При превышении механического предела длина пакета влияет на расход материала. В среднем за час расходуется следующая пленка:
Материал Q = х .
Здесь Q_material — количество пленки, потребляемой в час в метрах, а L — среднее количество пленки, потребляемой на один пакет в метрах, включая обрезку ручек и припуски на обрезку. При номинальной производительности 4800 пакетов в час потребление 0,50 м на пакет дает 2400 м пленки в час. При 0,65 м на пакет та же номинальная производительность потребляет 3120 м в час. Более высокое потребление сокращает интервал между сменами катушек и увеличивает количество остановок и запусков за смену.
Практический эффект косвенный, но важный: короткий мешок позволяет каждой катушке служить дольше, в то время как длинный мешок увеличивает частоту перерывов и количество отходов. При сравнении заявленных показателей производительности уточняйте, какая длина мешка использовалась при указанной скорости вращения.
Оцените производительность смены как количество циклов в минуту, умноженное на количество мешков за цикл, умноженное на запланированное количество часов, умноженное на эффективность, умноженное на 60. Гипотетическая однолинейная машина с производительностью 80 циклов в минуту и эффективностью 75% за 8 часов производит около 28 800 товарных мешков за смену.
Уравнение уровня сдвига выглядит следующим образом:
Q_shift = C x n x H x η x 60
Где C — количество циклов в минуту, n — количество мешков за цикл, H — запланированное количество часов смены, η — десятичный коэффициент эффективности, а 60 — количество минут в час. Для однолинейного станка n обычно равно 1.
Используя приведенные выше гипотетические значения:
Q_shift = 80 x 1 x 8 x 0,75 x 60 = 28 800 мешков
Если бы одна и та же машина работала каждую минуту на номинальной скорости, номинальный показатель за смену составил бы 80 x 8 x 60 = 38 400 мешков. Разница в 9600 мешков обусловлена заменой рулонов, настройкой, браком при запуске, отбраковкой и другими остановками. Именно из-за этой разницы обсуждение эффективности должно проводиться до утверждения плана производственных мощностей.
Если эта оценка является частью решения о покупке, сравните требуемый объем производства с различиями в конфигурации однолинейной и двухлинейной машин для производства пакетов для футболок . Выбор изменяет член n в формуле, а также сложность переналадки и требует внимания оператора.
Для сравнения используйте оценочные показатели производительности, но рассматривайте каждую указанную скорость как верхнюю границу, пока поставщик не укажет условия эксплуатации, на которых она основана. Скорость без указания скорости, размера пакета, характеристик пленки и основы эффективности еще не является производственным планом.
Перед сравнением предложений поставщиков используйте структурированный контрольный список.Проверьте вопросы о закупке оборудования для производства пакетов для футболок, чтобы убедиться, что все поставщики указывают одинаковые параметры работы. Это позволит вам сосредоточиться на планировании и реальности, а не на маркетинговой скорости.
Если в ассортимент продукции входят пакеты не только в формате футболок, то тип запаивания может повлиять на достижимую производительность. Если эти различия в траектории движения пленки имеют значение для принятия решения о выборе производственной линии, обратитесь к руководству по выбору запаечного оборудования для пакетов с нижним и боковым швом.
Только после исключения потерь эффективности. Умножив 120 мешков в минуту на 60, получаем 7200 номинальных мешков в час, но смена рулонов, запуск, задержка запайки и отходы ограничивают это значение. Используйте измеренный или согласованный коэффициент эффективности для оценки товарной продукции.
Да. Количество мешков в минуту равно количеству циклов в минуту, умноженному на количество рядов, формирующих мешки. Если поставщик указывает количество мешков в минуту, и вы подставляете это число в формулу, где n равно 1, вы недооцените производительность двухрядного аппарата. Всегда уточняйте, какой именно показатель указан.
Обычно так и должно быть. Более длинные пакеты быстрее расходуют пленку, поэтому замена рулонов происходит чаще, и увеличивается количество отходов из-за остановок и перезарядки. Пересчитывайте или корректируйте коэффициент для каждого размера продукта, а не применяйте одно число ко всем длинам пакетов в вашем ассортименте.
Расчет надежной производительности машины для производства пакетов-майок в час начинается с формулы времени цикла, а затем вычитаются реальные эксплуатационные потери, такие как замена рулонов, запуск, задержка запайки, брак и остановки оператора. Длина пакета влияет на расход пленки и частоту прерываний, но тот же процесс оценки работает как для однолинейных, так и для двухлинейных машин. Используйте формулу и проверочные вопросы для сравнения предложений на равных условиях и рассматривайте каждую номинальную скорость как верхнюю границу, пока она не будет подтверждена в ваших условиях эксплуатации.

 EN
 ES
 AR