
Вы сузили круг поиска машин для производства пакетов-майок до двух конфигураций: однолинейной модели, производящей один пакет за цикл, и двухлинейной модели, производящей два. Технические характеристики местами кажутся похожими. Разница в цене реальна. Вопрос о занимаемой площади реален. И где-то между заявленными скоростными характеристиками и вашим фактическим портфелем заказов находится решение, которое определит экономику вашего производства на следующие пять-десять лет. В этой статье сравниваются однолинейные и двухлинейные машины для производства пакетов-майок по важным параметрам: архитектура выходного отверстия, сервоуправление, совместимость с пленкой, габариты и сложность эксплуатации. Это целенаправленное сравнение, а не полное руководство по выбору. Для более широкого спектра конфигураций, включающих трех- и четырехлинейные системы, руководство по покупке машин для производства пакетов-майок предоставляет полную информацию.
Однолинейная машина для производства пакетов-майок обрабатывает одну полосу пленки. Каждый цикл запайки и резки производит один пакет. Двухлинейная машина обрабатывает две полосы одновременно, производя два пакета за цикл. Это механическое определение. Производственные последствия более сложны.
Однолинейная машина GDFR-600/700 производит пакеты шириной до 500 мм и длиной до 950 мм со скоростью 250 шт./мин. Однолинейная машина GDFR-800+G увеличивает ширину пакета до 700 мм за счет боковых складок, также со скоростью 250 шт./мин. Эти машины предназначены для работы с большими объемами: пакеты-вкладыши большого формата, длинные пакеты для сыпучих продуктов и пакеты из толстой пленки, требующие длительного времени запайки.
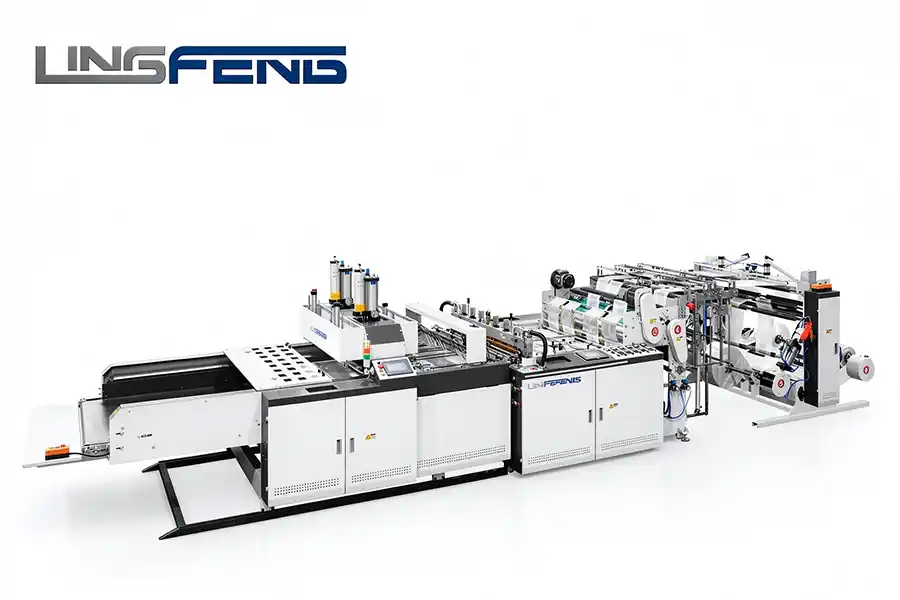
Двухлинейный GDFR-450X2+ED производит два пакета за цикл со скоростью до 300 шт./мин, при этом ширина каждой полосы может достигать 380 мм. Двухлинейный GDFR-400/450/500/600X2 сконфигурирован для биоразлагаемой пленки PLA/PBAT и также работает со скоростью до 300 шт./мин в четырех вариантах ширины. GDFR-800/1000+G+S сочетает в себе двухлинейную производительность с встроенной горячей резкой и устройством для формирования боковых складок, работая со скоростью 250 шт./мин.
Главное, на что следует обратить внимание, это не разница между 300 и 250, а разница в количестве пакетов за цикл. Двухлинейный автомат со скоростью 250 шт./мин производит два пакета за цикл, что означает, что его скорость цикла ниже, чем у однолинейного автомата, работающего со скоростью 250 шт./мин и производящего один пакет за цикл. Двухлинейный автомат достигает большей производительности по количеству пакетов в час, потому что каждый цикл производит два пакета, а не потому, что он работает быстрее. Это различие важно при сравнении автоматов с разным количеством касс: однолинейный и двухлинейный автоматы могут иметь схожую производительность по шт./мин, но производительность двухлинейного автомата уже учитывает два пакета за цикл.
На странице категории «Машины для изготовления пакетов для футболок» перечислены все модели GDFR с указанием количества дорожек, диапазона ширины пакетов, длины изделия и номинальной скорости, что позволяет напрямую сравнивать различные конфигурации.
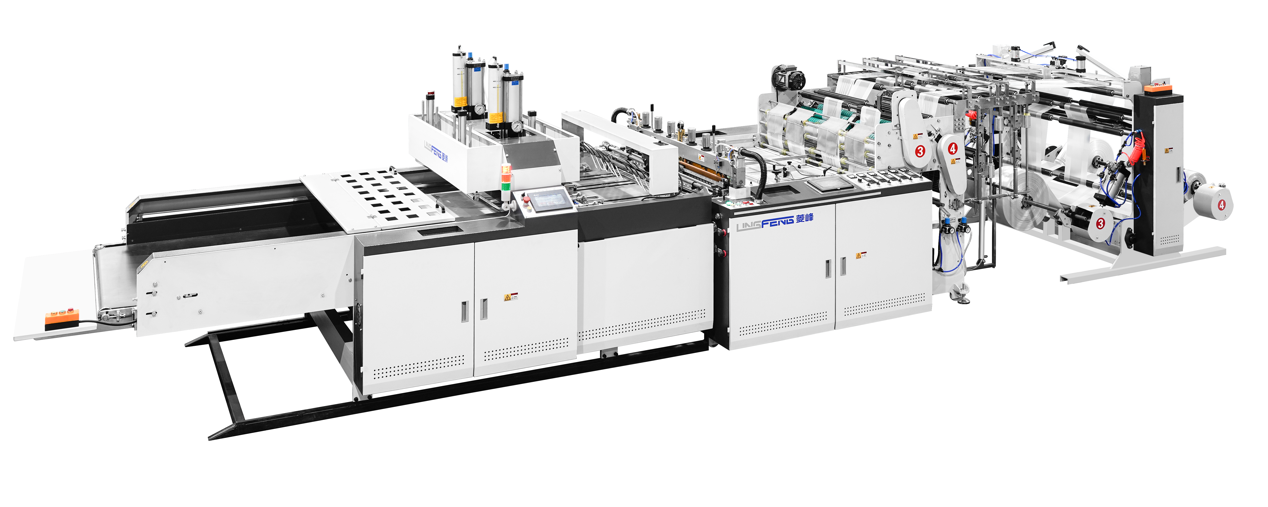
Разница между однострочным и двухстрочным выводом заключается не только во втором пакете. Она состоит в архитектуре управления, необходимой для стабильного производства этого второго пакета.
Однолинейный станок управляет одним путем прохождения пленки. Натяжение, температура запайки, длина резки и пробивка ручек координируются вокруг единого набора параметров. Система управления выполняет одну задачу.
Двухлинейная машина одновременно управляет двумя путями подачи пленки. Даже если обе линии подают пленку из одного и того же рулона большого формата, поведение пленки на каждой линии может различаться из-за разницы в толщине, смещения натяжения или качества краев. Машина должна либо компенсировать эти различия, либо смириться с тем, что две линии будут производить пакеты немного разного качества.
Здесь архитектура сервопривода становится не просто техническим характеристикой, а критерием выбора. В GDFR-450X2+ED используются два независимых сервопривода, благодаря чему длина мешка в каждой дорожке контролируется отдельно. Если в дорожке А возникает нарушение натяжения, сервопривод дорожки В не автоматически перенимает это нарушение. Две дорожки механически связаны, но электронно независимы в управлении длиной.
Альтернативный вариант — архитектура с общим приводом — проще и дешевле, но это означает, что помехи на одной полосе распространяются на другую. Для производителей, работающих с высококачественной полиэтиленовой пленкой высокой плотности (HDPE) с жесткими допусками по толщине, разница может быть незначительной. Для производителей, работающих с пленкой с большей изменчивостью характеристик или биоразлагаемой пленкой с узким диапазоном запайки, независимое сервоуправление — это разница между двумя полосами, пригодными для продажи, и двумя полосами с периодическими браками.
При оценке двухлинейного станка задайте себе конкретный вопрос: имеет ли каждая линия независимую сервоприводную подачу и управление натяжением, или же линии используют общий привод? Ответ на этот вопрос определяет, насколько реально использовать преимущества двухлинейной системы в повседневном производстве.
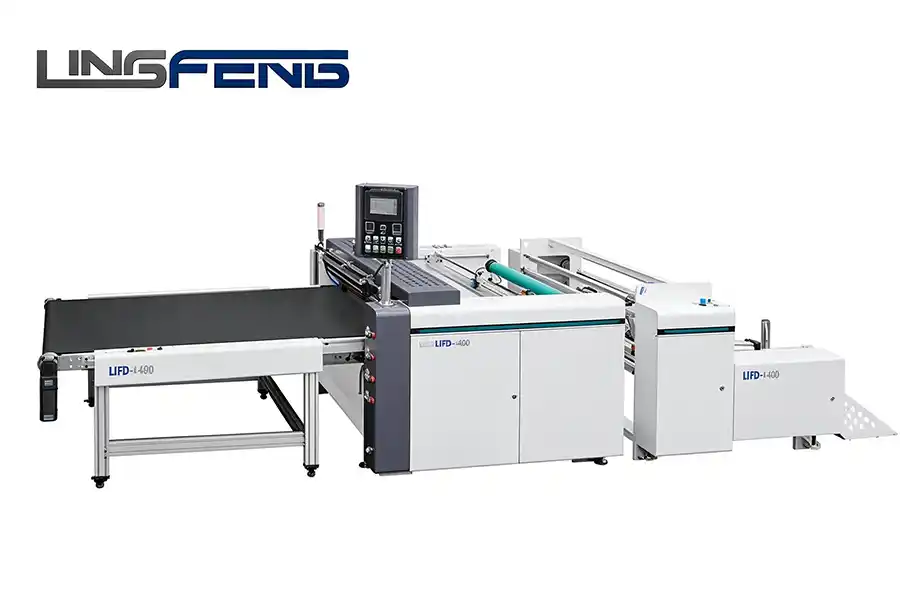
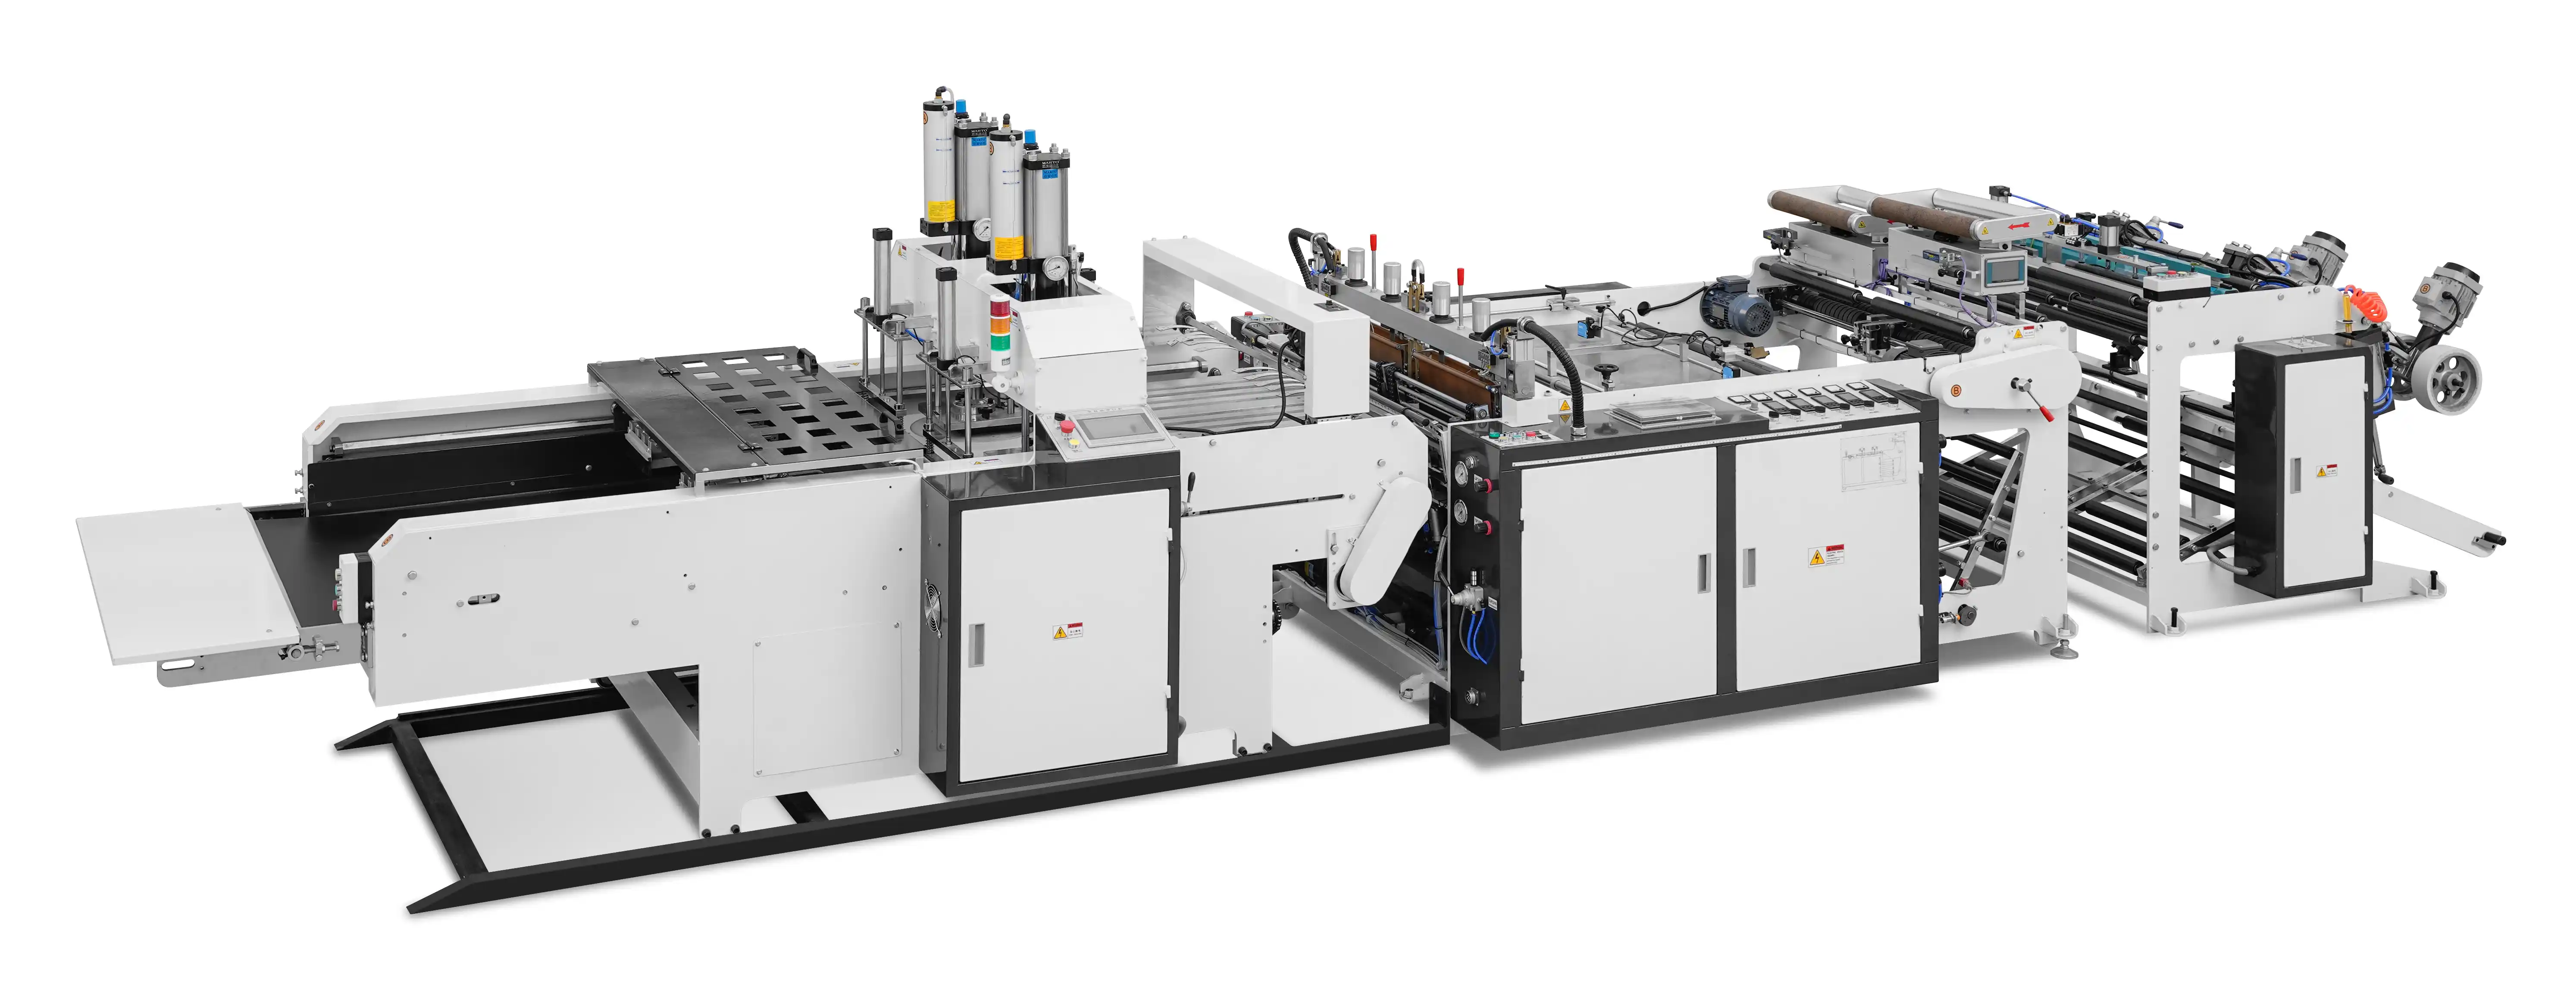
Однолинейная машина с боковым ребром жесткости, расположенным в линию, иллюстрирует противоположную архитектуру: одна полоса, одна сервосистема, один набор параметров. Простота не является ограничением; это конструктивное решение, которое ставит во главу угла точность размеров и совместимость с пленкой, а не количество циклов печати.
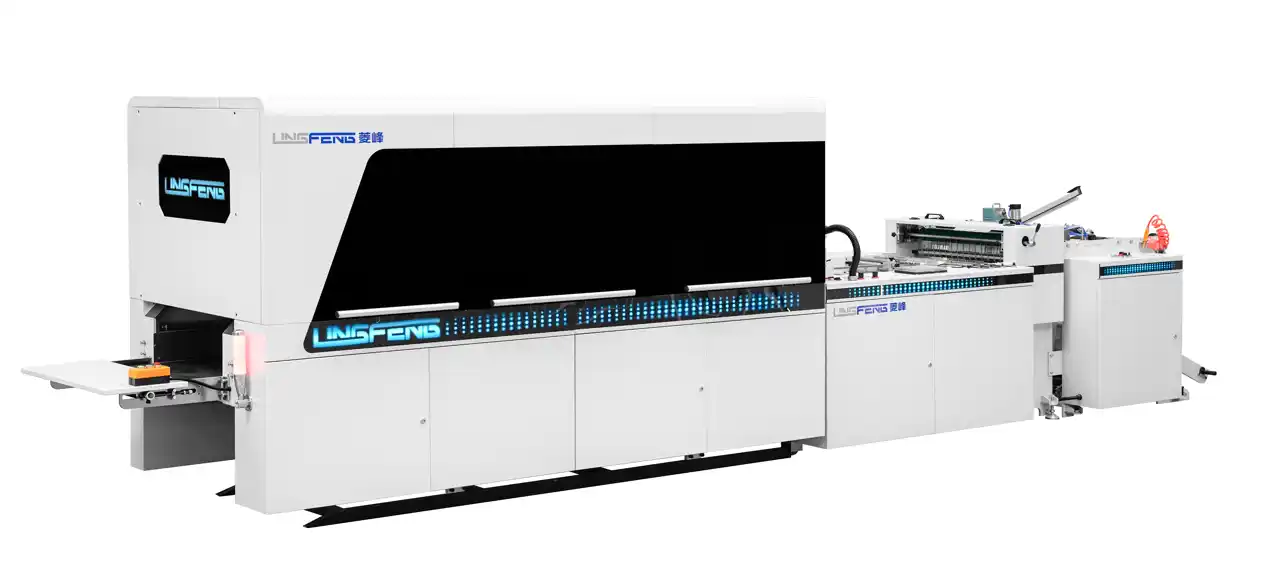
Однолинейные и двухлинейные машины отличаются не только количеством дорожек. Они различаются тем, насколько система управления способна компенсировать изменчивость пленки до ухудшения качества готовой продукции.
Полиэтилен высокой и низкой плотности (HDPE и LDPE) обладают широким диапазоном температур термосварки — примерно 40°C — и отличаются щадящими механическими свойствами. Машина, настроенная для работы с полиэтиленом, может выдерживать небольшие колебания температуры и натяжения без образования отходов. Как однолинейные, так и двухлинейные машины регулярно работают с полиэтиленом.
Биоразлагаемые пленки отличаются. Технические данные по пленкам из PLA/PBAT указывают на температуру начала термосварки в диапазоне 80–110 °C, по сравнению с 110–130 °C для обычного полиэтилена. Диапазон температур сужается до 10–15 °C. Для контроля температуры с помощью ПИД-регулятора необходимо поддерживать точность ±2 °C, а зажимные губки должны иметь антипригарное покрытие, чтобы предотвратить прилипание расплавленной пленки к лезвию.
Двухлинейная машина Lingfeng GDFR-400/450/500/600X2, специально разработанная для биоразлагаемых материалов, решает эту проблему благодаря запатентованному ножу для горячей резки и горячей запайки, предназначенному для пленок, которые прилипают к лезвию. Производительность машины составляет до 300 шт./мин для PLA/PBAT, но эта производительность зависит от специального ножа, точного контроля температуры и настроек времени выдержки, откалиброванных для биоразлагаемой пленки. Универсальная двухлинейная машина без этих адаптаций не может просто работать с той же скоростью на PLA/PBAT и обеспечивать ту же производительность.
Это важно при выборе между однолинейной и двухлинейной системой, поскольку биоразлагаемая пленка усиливает последствия сложности количества линий. Однолинейной машине, работающей с биоразлагаемой пленкой, необходимо настроить одну линию и стабилизировать один набор параметров запайки. Двухлинейной машине необходимо настроить две линии, которые должны укладываться в более узкий диапазон. Если машина сконфигурирована для работы с биоразлагаемой пленкой — как GDFR-400/450/500/600X2 — преимущество двухлинейной системы сохраняется. Если это универсальная двухлинейная машина, биоразлагаемая пленка может привести к снижению скорости, что нивелирует преимущество в производительности.
Есть один параметр, в котором однолинейные машины имеют преимущество, которое не может преодолеть ни одна двухлинейная конфигурация: максимальный размер мешка.
Двухлинейная машина разделяет ширину пленки между двумя полосами. GDFR-450X2+ED производит пакеты шириной до 380 мм на одной полосе. GDFR-800/1000+G+S производит пакеты шириной до 330 мм на одной полосе. Это подходящие размеры для стандартных хозяйственных пакетов.
Однолинейная машина выделяет всю ширину пленки под один пакет. Модель GDFR-600/700 обеспечивает ширину пакета 500 мм и длину пакета 950 мм. Модель GDFR-800+G обеспечивает ширину пакета 700 мм и длину пакета 850 мм. Если ваш ассортимент продукции включает в себя негабаритные мешки-майки, длинные пакеты для сыпучих продуктов или пакеты из толстой пленки, требующие большой площади запайки, однолинейная конфигурация не является компромиссом. Это единственная конфигурация, которая физически позволяет использовать такие размеры.
Это не аргумент в пользу скорости. Это аргумент в пользу габаритов. Производитель, в заказы которого входят мешки с боковыми складками шириной 700 мм, не может заменить двухлинейную машину, независимо от более высокой производительности двухлинейной машины по количеству мешков в минуту. Мешок просто не подходит.
В списке моделей на странице категории указаны максимальная ширина мешка и длина изделия для каждой модели, что наглядно демонстрирует компромисс между однорядной и двухрядной конфигурациями.
Разница в цене между однолинейной и двухлинейной машиной видна в коммерческом предложении. Разница в эксплуатационных расходах менее заметна, но также реальна.
Двухлинейный станок имеет больше приводов, больше датчиков, больше компонентов скоординированного движения, а также больше станций герметизации и резки. Это приводит к увеличению запасов запасных частей, увеличению времени диагностики при возникновении неисправности и повышению квалификации операторов и техников по техническому обслуживанию. Станок не вдвое сложнее однолинейного, но значительно сложнее.
Время переналадки — еще один фактор. Смена размеров мешков на двухлинейной машине требует синхронизации двух линий с новыми параметрами. На однолинейной машине та же переналадка выполняется на одной линии. Для производителей, которые часто меняют размеры мешков — еженедельно или чаще — суммарное время переналадки на двухлинейной машине может существенно снизить ее преимущество в производительности. Для производителей, которые используют один и тот же размер мешков в течение нескольких недель подряд, потери из-за переналадки незначительны.
Таким образом, решение о выборе между однолинейной и двухлинейной конфигурацией зависит не только от целевого объема производства, но и от темпа производства. При стабильном портфеле заказов большого объема предпочтение отдается двухлинейной конфигурации. При смешанном, часто меняющемся портфеле заказов предпочтение отдается однолинейной конфигурации, отличающейся простотой и гибкостью размеров.
В таблице ниже приведено краткое сравнение по наиболее важным параметрам. Используйте ее как диагностический инструмент, а не как оценочную таблицу.
| Аспект принятия решений | Однорядные модели, как правило, подходят по размеру. | Двойная линия обычно подходит |
|---|---|---|
| Диапазон размеров сумок | Большие, длинные, плотные мешки; ширина 500–700 мм. | Стандартные пакеты для покупок; 320–380 мм на полосу |
| Стабильность порядка | Разные размеры, частая смена оборудования. | Стабильные, высокопроизводительные, однокомпонентные производственные циклы. |
| киноматериал | Широкая совместимость, включая испытания полиэтилена увеличенного размера и биоразлагаемых материалов. | Однородный полиэтилен высокой плотности (HDPE)/полиэтилен низкой плотности (LDPE) или специальная биоразлагаемая конфигурация. |
| Сервоархитектура | Одна полоса, одна система управления | Две полосы; предпочтительно независимый сервопривод на каждую полосу. |
| Площадь пола | Больше места в каждом произведенном мешке | Меньший объем в одном произведенном мешке |
| Операционная сложность | Снижение нагрузки на обучение и техническое обслуживание. | Повышенная нагрузка на обучение и техническое обслуживание. |
| Инвестиции | Более низкая первоначальная стоимость | Более высокие первоначальные затраты, более высокий потолок производительности. |
| Покупатель, наиболее подходящий для данной цели | Производитель, работающий с товарами разных размеров, негабаритными мешками или на ранних стадиях производства биоразлагаемой продукции. | Производитель со стабильными объемами производства, стандартными характеристиками мешков и отлаженным процессом контроля качества. |
Наиболее распространенная ошибка — это покупка двухлинейного оборудования для фабрики, которая меняет спецификации пакетов каждую неделю, или покупка однолинейного оборудования для фабрики, которая ежедневно производит пакеты одного и того же размера. Обе ошибки обходятся дорого, но по-разному. Первая — это трата капитала на неиспользуемые мощности. Вторая — это трата операционных затрат на оплату труда и задержку производства, которую можно было бы исключить с помощью двухлинейного оборудования.
Сценарий А: Производитель пакетов для покупок в супермаркете. У этого производителя стабильный портфель заказов на стандартные пакеты-майки шириной 300–350 мм из полиэтиленовой пленки высокой плотности (HDPE), с небольшими изменениями размеров в месяц. Двухлинейная машина GDFR-450X2+ED соответствует этому профилю: две линии, независимое сервоуправление, коррекция кромок EPC и производительность 300 шт./мин. Производитель получает преимущество от двух линий, поскольку портфель заказов достаточно стабилен, чтобы поддерживать одинаковые технические характеристики обеих линий в течение длительного времени.
Сценарий B: Производитель смешанной продукции. Этот производитель обслуживает множество розничных клиентов, предлагая пакеты разных размеров, включая негабаритные пакеты для продуктов на развес и растущий пробный заказ на биоразлагаемые пакеты. Однолинейная машина GDFR-800+G соответствует этому профилю: ширина пакета 700 мм, боковые складки, расположенные в линию, и возможность работы с HDPE, LDPE и PLA/PBAT без отдельной конфигурации для биоразлагаемых пакетов. Производитель жертвует количеством циклов обработки сырья, но получает гибкость в размерах и упрощенную переналадку. Когда объемы производства биоразлагаемых пакетов вырастут настолько, что оправдают создание отдельной линии, двухлинейная машина GDFR-400/450/500/600X2 станет следующим логичным дополнением.
Сценарий C: Производитель, специализирующийся на биоразлагаемых материалах. Этот производитель выбрал компостируемые пакеты в качестве основной линейки продукции. Двухлинейная машина GDFR-400/450/500/600X2 специально сконфигурирована для PLA/PBAT, оснащена запатентованным ножом для горячей резки и горячей запайки, а также системой контроля температуры, необходимой для поддержания узкого диапазона запайки. Преимущество двухлинейной конструкции заключается в том, что машина была изначально предназначена для работы с пленкой, а не адаптирована под нее после покупки. Страница, посвященная применению биоразлагаемых пакетов, предоставляет производственный контекст, подтверждающий это решение о конфигурации.
Может ли однолинейный станок обеспечить такую же производительность, как и двухлинейный?
Нет, если обе машины работают с номинальной частотой циклов. Двухлинейная машина производит два мешка за цикл, поэтому ее производительность в час примерно вдвое выше, чем у однолинейной машины при той же частоте циклов. Преимущество однолинейной машины заключается в габаритах и простоте эксплуатации, а не в объеме выпускаемой продукции.
Всегда ли эксплуатация двухлинейного станка обходится дороже?
Эксплуатационные расходы на один мешок могут быть ниже на двухлинейном оборудовании, поскольку трудозатраты и энергия распределяются на больший объем производства. Однако общие эксплуатационные расходы выше, поскольку оборудование имеет больше компонентов, требует большего технического обслуживания и более высокого уровня квалификации персонала. Вопрос в том, достаточно ли велик ваш объем производства, чтобы компенсировать эти более высокие общие затраты.
Может ли двухлинейная машина производить биоразлагаемую пленку?
Только если она для этого сконфигурирована. GDFR-400/450/500/600X2 — это специализированная двухлинейная машина для производства биоразлагаемой пленки с запатентованным антипригарным ножом и точным контролем температуры. Универсальная двухлинейная машина может работать с биоразлагаемой пленкой на пониженной скорости или с более высоким процентом брака.
Какова максимальная ширина мешка на двухлинейной машине?
Машина GDFR-450X2+ED производит пакеты шириной до 380 мм за одну линию. Машина GDFR-800/1000+G+S производит пакеты шириной до 330 мм за одну линию. Если вам нужны более широкие пакеты, подходящей конфигурацией будет однолинейная машина.
Сколько времени занимает переналадка на двухлинейном станке по сравнению с однолинейным?
Переналадка на двухлинейном станке обычно занимает больше времени, поскольку необходимо синхронизировать две линии с новыми параметрами. Точное время зависит от уровня автоматизации станка и опыта оператора. Для производителей, которые часто меняют размеры, эта разница накапливается в течение производственной недели.
Теперь у вас есть основа для сравнения однолинейных и двухлинейных машин для производства пакетов-майок по таким параметрам, как архитектура выходного тракта, сервоуправление, совместимость с пленкой, габариты и сложность эксплуатации. Следующий шаг — адаптировать эту основу к вашим конкретным характеристикам пакетов, материалу пленки и профилю заказов.
Если ваше производство ориентировано на крупноформатные пакеты или пакеты разных размеров, то однолинейные модели из линейки GDFR — особенно однолинейная машина с боковыми складками — обеспечивают такой охват размеров, которого не могут достичь двухлинейные машины. Если ваше производство стабильное, высокообъемное и стандартного размера, то двухлинейная машина с EPC и независимым сервоуправлением представляет собой сбалансированную конфигурацию. А если биоразлагаемая пленка является центральным элементом вашей продуктовой стратегии, то двухлинейная конфигурация, специально разработанная для биоразлагаемых материалов, станет отправной точкой для сравнения.
Цель состоит не в том, чтобы выбрать машину с самой высокой номинальной скоростью. Цель состоит в том, чтобы выбрать конфигурацию, предельная производительность, габаритные ограничения и совместимость с пленкой которой соответствуют производственным условиям, в которых вы будете работать в течение следующих нескольких лет.
Руководство по выбору машины для изготовления пакетов для футболок
Как рассчитать производительность машины для производства пакетов для футболок
Руководство по закупке оборудования для производства пакетов для футболок: контрольный список для оценки поставщиков.
Данная статья является частью библиотеки технического контента компании Lingfeng Machinery. Информация о прямых продажах и ценах не включена. Все технические обсуждения призваны помочь вам принять обоснованное решение о покупке.

 EN
 ES
 AR