
Вы работаете на линии по изготовлению пакетов, и что-то идёт не так. Край плёнки смещается на несколько миллиметров в одну сторону, а затем возвращается на место. Швы на одном краю немного отличаются от швов на другом. На печатной плёнке пробойник для ручки попадает немного не по центру на одних пакетах, но не на других. Машина продолжает работать. Пакеты продолжают отгружаться. Но оператор тратит время на корректировку разматывающей стойки, и контейнер для отходов заполняется быстрее, чем должен. EPC — Edge Position Control (контроль положения края) — это подсистема, предназначенная для устранения этого смещения. Что она делает на самом деле и оправдано ли её включение в спецификацию вашей машины, зависит от того, что вы используете и во сколько вам обходится это смещение. В этой статье EPC объясняется простым языком: механизм, виды отказов, которые она устраняет, экономическое обоснование и этапы диагностики для принятия решения о необходимости её внедрения на вашей линии.
Для более широкого понимания того, как отдельные характеристики оборудования влияют на принятие решения о покупке, общее руководство по выбору типов машин для производства пластиковых пакетов охватывает тип пакета, совместимость пленки, количество линий и оценку поставщиков. В данной статье основное внимание уделяется системе EPC как функции обработки полотна.
Аббревиатура EPC расшифровывается как Edge Position Control (контроль положения кромки). Его задача узконаправленная и точная: удерживать пленочное полотно в фиксированном боковом положении по мере его перемещения от разматывающего рулона через станции запайки и резки.
Механизм представляет собой систему с замкнутым контуром. Датчик — обычно фотоэлектрический детектор края — непрерывно контролирует положение края пленки. Когда край перемещается, датчик посылает сигнал об ошибке положения контроллеру. Контроллер управляет исполнительным механизмом, обычно серводвигателем, приводящим в движение направляющий ролик или разматывающую станцию, для перемещения полотна обратно в целевое положение. Коррекция осуществляется непрерывно и автоматически.
Отличием EPC от фиксированной направляющей является петля обратной связи. Фиксированная направляющая — фланец или роликовый упор — удерживает пленку только во время контакта с направляющей. Как только пленка покидает направляющую, она может снова сместиться. EPC корректирует положение в точке измерения и поддерживает его на протяжении всего пути движения полотна. Практический результат заключается в том, что край пленки остается там, где его ожидают станции запайки и перфорации, а не отклоняется в пределах допустимого диапазона, к которому оператор привыкает.
Система EPC отличается от системы управления натяжением, хотя эти две функции часто указываются вместе. Управление натяжением регулирует продольную силу, действующую на пленку; система EPC регулирует боковое положение. Машина может иметь отличное управление натяжением и при этом испытывать смещение края, если полотно не направляется в боковом направлении. И наоборот, система EPC не может компенсировать нестабильность натяжения — если пленка растягивается и расслабляется, положение края будет колебаться даже при идеальной боковой коррекции. Эти две системы работают в паре. В описаниях производственных процессов для машин по изготовлению пакетов-футболок, оснащенных системой EPC, отмечается, что интегрированная система EPC и система управления натяжением с помощью танцующих роликов решают проблемы отклонения пленки, неравномерного натяжения и нестабильного формирования пакета одновременно, а не рассматривают их как отдельные проблемы.
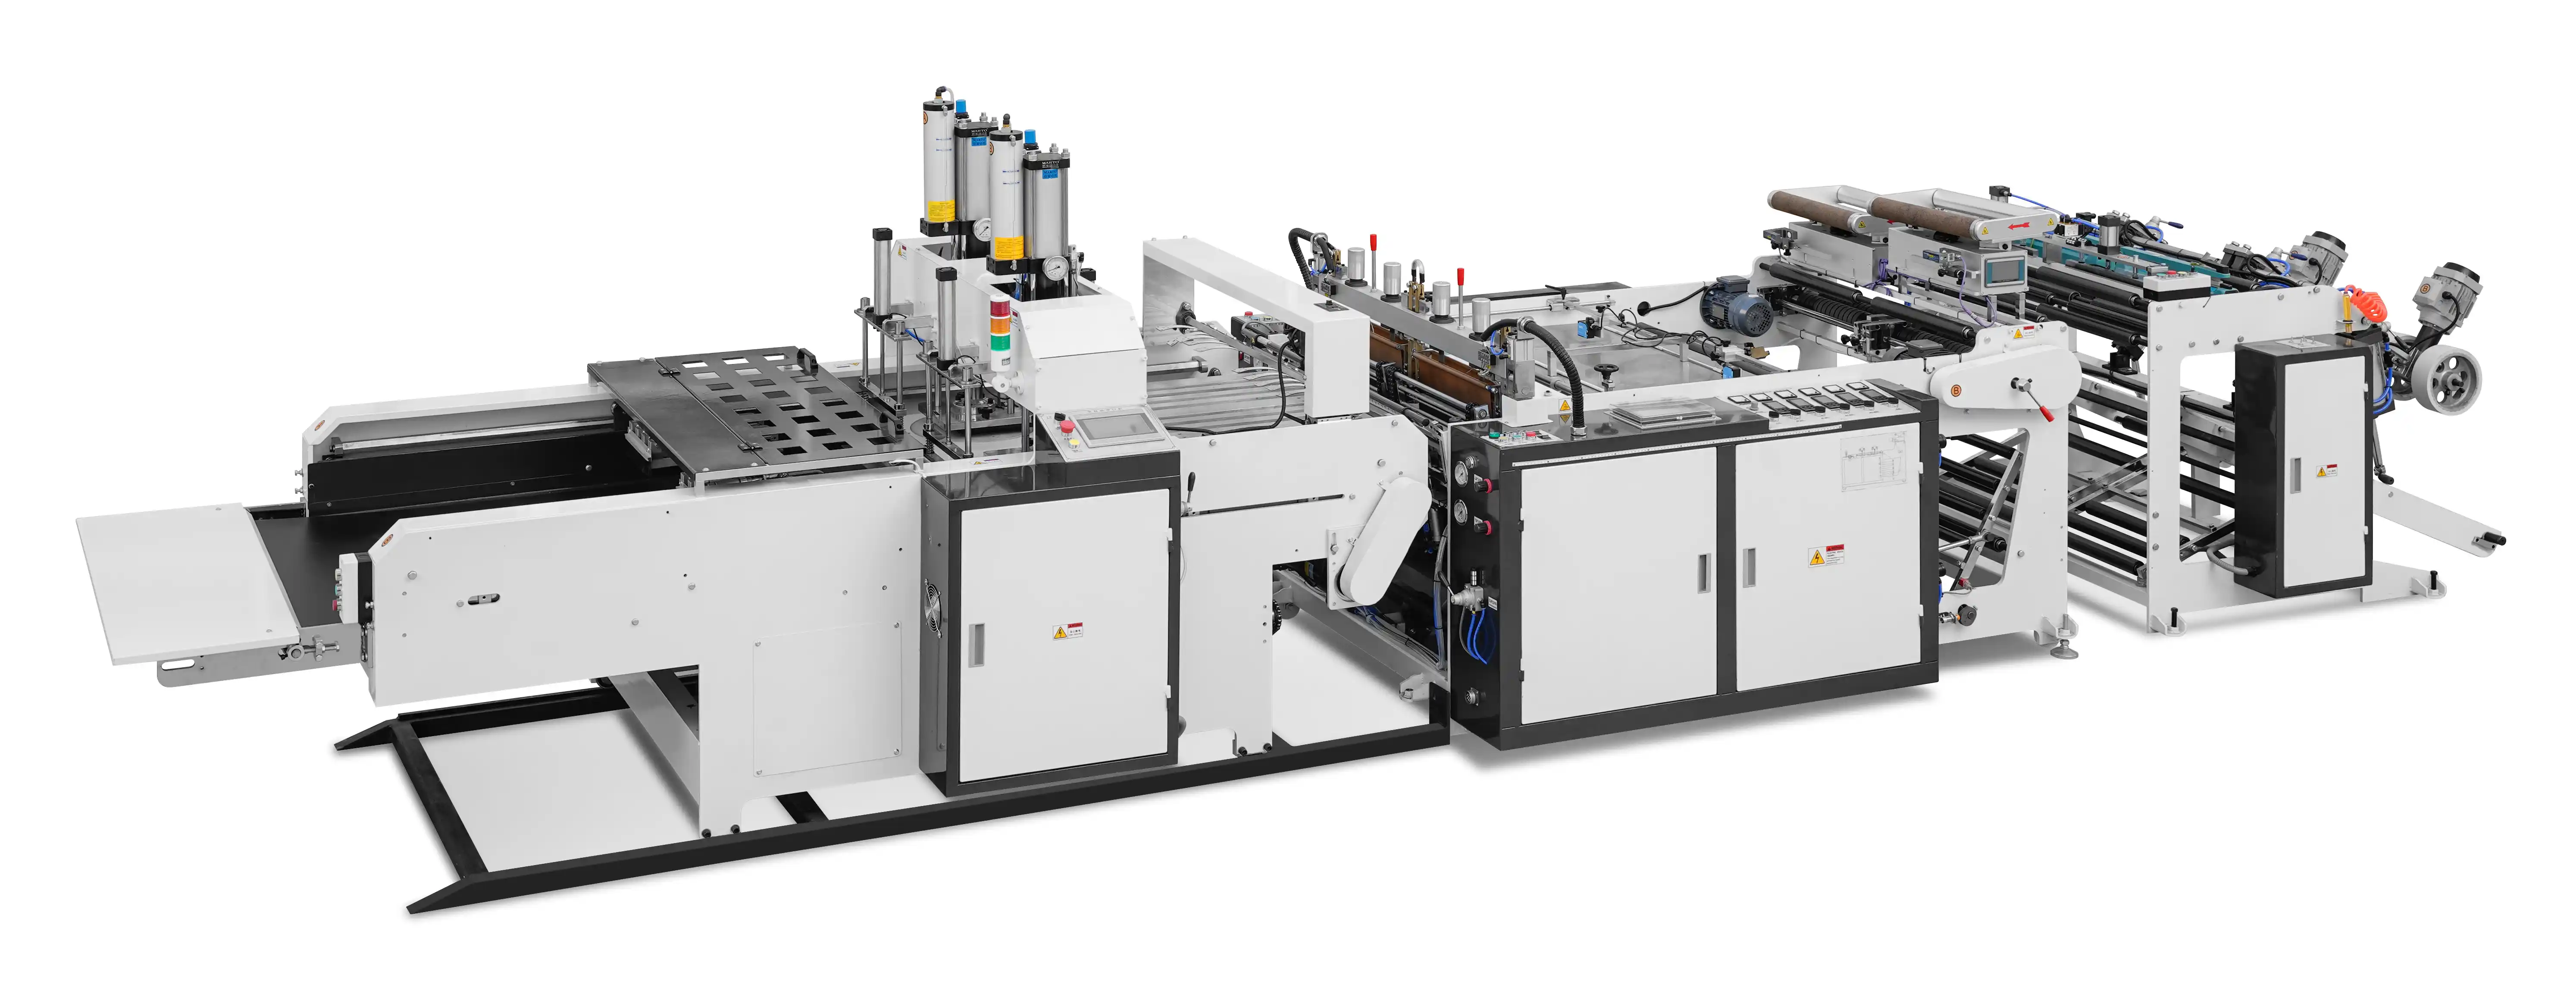
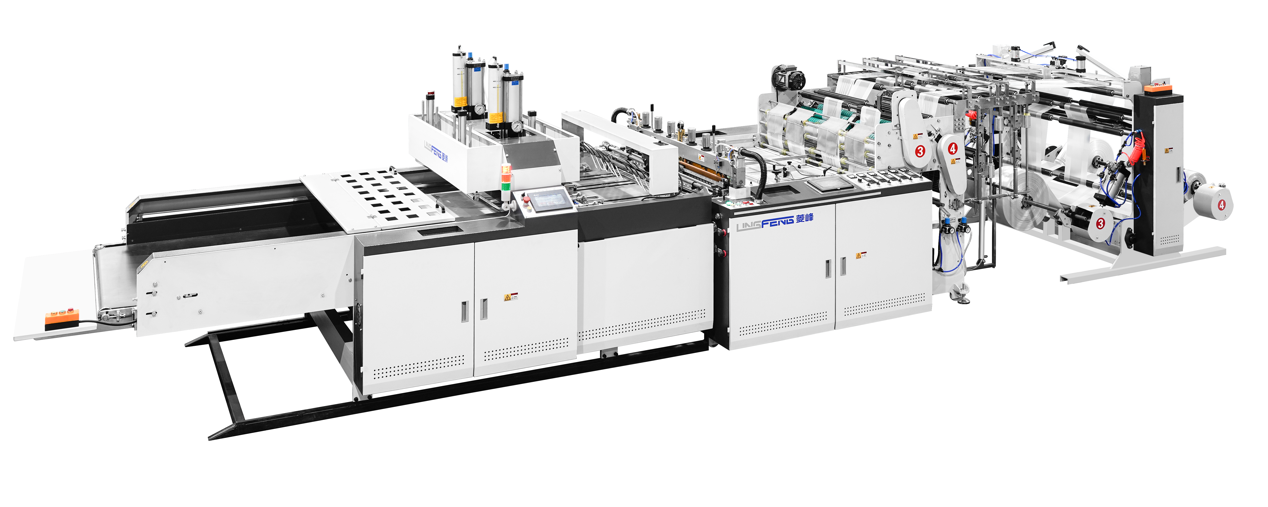
В линейке машин для производства пакетов-футболок представлены конфигурации, в которых система EPC интегрирована с контролем натяжения и независимыми сервоприводами, что позволяет эффективно корректировать параметры на производственных скоростях, а не только во время медленных пусконаладочных работ.
Смещение пленки происходит не из-за некачественной конструкции машины. Оно происходит из-за того, что разматывающий рулон не имеет идеально цилиндрической формы, из-за неравномерной толщины пленки по ширине, из-за небольшой асимметрии траектории движения полотна или из-за того, что пленка протягивается с одной стороны сильнее, чем с другой. Это нормальные условия при обработке гибкой пленки.
Стоимость дрейфа не всегда отображается в виде отдельной строки. Она проявляется сразу в нескольких местах.
Обрезка отходов. Если край пленки не соответствует ожиданиям станции резки, необходимо установить больший запас по обрезке, чтобы избежать получения пакета меньшего размера. Анализ, проводимый в перерабатывающей промышленности, показывает, что толстые или тонкие края часто обрезаются шире, чем необходимо, «превращая товарное полотно в переработанный материал или отходы». Чем шире допуск на смещение, тем больше запас по обрезке и тем больше пленки теряется с рулона.
Неравномерность запайки. Запаечная губка имеет заданную зону контакта. Если край пленки выходит за пределы этой зоны, запайка образуется на другом участке пакета или частично за его пределами. В результате получается слабая запайка, которая может пройти визуальную проверку, но не выдержать нагрузки.
Ошибка совмещения печати. На печатной пленке датчик печатной метки и перфоратор выравниваются по фиксированной боковой точке. Если полотно смещается, перфоратор попадает не по центру относительно напечатанного изображения. Пакет не имеет дефектов в структурном смысле, но не соответствует спецификациям бренда.
Ограничение скорости. Операторы снижают скорость линии, когда сложно контролировать отклонения. В издании Converting Quarterly это описывается как «доступная, но не производимая мощность» — линия могла бы работать быстрее, но оператор замедляет ее, чтобы удержать отклонения в допустимых пределах.
Вмешательство оператора. Ручная коррекция кромки отнимает много внимания. Оператор слегка подправляет размотку, проверяет кромку и возвращается к станции запайки. Каждое такое вмешательство незначительно, но за смену они накапливаются и приводят к потере эффективного времени.
Экономический механизм, связывающий эти затраты, в перерабатывающей промышленности называется «раздачей материала». Линия, которая должна работать с превышением минимального целевого показателя для защиты от отклонений, раздает материал с каждого рулона, соответствующего спецификации. В журнале Converting Quarterly сообщается, что превышение целевого показателя на 2–3% для защиты от минимальных отклонений является распространенной практикой, и что снижение отклонений с помощью замкнутого контура управления и возврат даже 1,0–1,5% от целевого показателя принесет примерно от 125 000 до 190 000 долларов в год на типичной линии среднего размера. Эта цифра относится к контексту контроля профиля, а не конкретно к упаковочной машине, но механизм тот же: боковые отклонения приводят к увеличению операционной маржи, и эта маржа оплачивается пленкой.
Решение о необходимости указания EPC не является однозначным для всего производства пакетов. Оно зависит от типа пленки, печати, количества полос и технических характеристик пакета.
| Рабочая переменная | Без EPC | С EPC | Что это значит для выпуска продукции |
|---|---|---|---|
| положение края пленки | Отклонение находится в пределах допустимого диапазона; оператор корректирует вручную. | Фиксация положения осуществляется в заданной боковой точке; коррекция происходит автоматически. | Меньше ручных настроек; больше эффективного времени работы на велотренажере. |
| Доплата за обрезку | Размер должен соответствовать зоне дрейфа. | Возможно сужение, поскольку положение края контролируется. | Меньше пленки превращается в обрезку с каждого рулона. |
| Расположение запечатывания на пакете | Может смещаться вбок, если полотно выходит за пределы зоны уплотнения. | Площадь контакта уплотнения остается постоянной относительно края. | Меньше дефектов кромок; более высокий выход годной продукции с первого раза. |
| Регистрация печатного знака | Смещение выравнивания при печати и перфорации при работе с рулонным материалом. | Датчик печатной метки и перфоратор остаются выровненными относительно стабильной боковой точки отсчета. | Меньше несовпадающих полотен на печатной продукции |
| Многополосные машины | Одно отклонение от прямолинейного движения может одновременно повлиять на несколько полос движения. | Коррекция применяется до разделения полотна, ограничивая помехи между полосами движения. | Меньше одновременных столкновений на разных полосах движения. |
| Рабочая нагрузка оператора | Непрерывный мониторинг кромок и ручная коррекция. | Мониторинг на основе исключений | Внимание операторов переведено на этапы герметизации, переналадки и контроля качества. |
| Высокоскоростной бег | Дрейф нарастает быстрее; скорость может быть снижена, чтобы его можно было контролировать. | Полосу пропускания коррекции обеспечивает стабильную работу при более высоких частотах циклов. | В процессе производства становится более достижимой номинальная скорость. |
Закономерность остается неизменной: EPC не увеличивает номинальную скорость станка. Он защищает условия, при которых номинальная скорость может поддерживаться. Станок, работающий без EPC, может достичь номинальной частоты циклов при короткой демонстрации, но в производстве ручные корректировки оператора и более широкий допуск на обрезку уменьшают запас, который предполагается для номинальной скорости.
Сравнение также проясняет, где значение EPC меньше. Линия, работающая с непечатанными, толстопленочными пакетами большого формата на умеренной скорости с большим запасом обрезки, может допускать смещение без существенных экономических потерь. EPC оправдывает себя, когда пленка тонкая, с печатью, работает с высокой частотой циклов или разделена на несколько полос.
Прежде чем добавлять EPC в спецификацию или прежде чем сделать вывод о необходимости модернизации существующей линии, выполните следующие действия в указанной последовательности. Каждый шаг предоставляет доказательство, которое либо подтверждает, либо ослабляет аргумент.
Шаг 1: Измерьте фактическую полосу дрейфа.
Проведите замеры на линии в течение репрезентативной смены и через регулярные интервалы зафиксируйте боковое положение края пленки на станции запайки. Если край остается в пределах полосы уже, чем допуск на обрезку, то EPC не является ограничивающим фактором. Если край регулярно приближается к допуску на обрезку или выходит за его пределы, то смещение приводит к образованию отходов.
Шаг 2: Проверьте, коррелирует ли дрейф с изменениями крена.
Если положение кромки смещается после каждой смены валка, а затем стабилизируется, то дрейф является проблемой выравнивания валка, а не проблемой непрерывного управления. EPC может компенсировать это, но основная причина кроется в настройке размотки. Сначала исправьте настройку; тогда EPC станет стабилизатором, а не корректором.
Шаг 3: Осмотрите поток отбракованной продукции на наличие боковых дефектов.
Отсортируйте бракованные пакеты по типу дефекта. Если преобладающий дефект — смещение ручки, слабые швы по краям или несовпадение печати, это означает, что боковое положение не контролируется. Если преобладающий дефект связан с температурой запайки или толщиной пленки, EPC не будет его устранять.
Шаг 4: Определите размер припуска на обрезку.
Рассчитайте разницу между шириной использованной пленки и шириной пленки, из которой получается товарный пакет. Если допустимая ширина обрезки превышает возможности технологического процесса, излишки могут быть утилизированы через EPC (Enterprise Processing Co. Continuous).
Шаг 5: Проверьте количество полос движения.
На двухполосных или многополосных дорожных полотнах даже один боковой смещение влияет на несколько полос одновременно. Последствия смещения зависят от количества полос, что усиливает аргументы в пользу использования EPC на многополосных конфигурациях.
Шаг 6: Убедитесь, что полоса пропускания привода соответствует скорости линии.
Коррекция EPC должна быть достаточно быстрой, чтобы отслеживать дрейф на производственной скорости. Медленный исполнительный механизм будет преследовать край и никогда не стабилизируется. В технических характеристиках станка следует указывать скорость коррекции в зависимости от максимальной частоты циклов, а не только от наличия датчика EPC.
Эта последовательность действий не дает однозначного ответа «да» или «нет» в каждом случае. Она формирует ранжированный набор ограничений: если основной причиной боковых потерь является смещение, EPC устраняет его напрямую. Если смещение является симптомом смещения крена или нестабильности натяжения, EPC является частичным решением, и сначала следует устранить причину, расположенную выше по потоку.
Ценность EPC становится более очевидной, когда ее рассматривают в конкретном производственном контексте, а не как общую характеристику.
Сценарий А: Печать розничных пакетов на двухлинейном оборудовании. На пакетах нанесен логотип магазина, и перфоратор для ручек должен совпадать с напечатанным изображением. Пленка — тонкий полиэтилен высокой плотности (HDPE), склонный к боковому смещению. Без системы EPC датчик печатной метки и перфоратор смещаются относительно друг друга, и часть пакетов отбраковывается из-за смещенных ручек. При использовании системы EPC, удерживающей полотно в фиксированном боковом положении перед станцией печати, перфоратор остается выровненным относительно изображения. Процент брака, обусловленный боковым смещением, снижается, и оператору не приходится вручную корректировать размотку между сменами рулонов. Именно в этой конфигурации система EPC наиболее оправдана: печатная пленка, тонкая пленка, многополосное производство, высокая частота циклов.
Сценарий B: Непечатаемые прочные пакеты на однолинейной машине. Пакеты большие, пленка толстая, припуск на обрезку большой, а линия работает с умеренной скоростью. Смещение происходит, но оно редко выходит за пределы обрезного поля или вызывает дефект запайки. Внедрение EPC (Enhanced Print-Construction) уменьшит ручную корректировку оператором, но экономическая отдача будет меньше, поскольку предотвращенные потери будут меньше. В этом сценарии контроль натяжения и дисциплина выравнивания рулонов имеют большее значение, чем боковая коррекция.
Сценарий C: Биоразлагаемая пленка на специализированной линии. Пленка PLA/PBAT имеет более узкий диапазон запайки и более чувствительна к колебаниям натяжения. Боковое смещение взаимодействует с нестабильностью натяжения: пленка растягивается неравномерно, и положение края колеблется. Один только EPC не решает проблему, но в сочетании с контролем натяжения с помощью «танцующих роликов» он уменьшает взаимосвязанные колебания, которые приводят к нестабильному формированию пакетов. В описании применения биоразлагаемой пленки для производства пакетов рассматриваются аспекты запайки и натяжения, которые делают эту комбинацию необходимой, а не необязательной на линиях экопленки.
После того, как вы установили, что боковое смещение приводит к потере материала на вашей линии, следующий вопрос заключается не в том, является ли EPC полезной функцией сама по себе, а в том, интегрирует ли рассматриваемая вами конфигурация станка EPC с архитектурой натяжения и сервопривода, которая делает ее эффективной. EPC, указанная как отдельная дополнительная функция на станке с общим приводом и простым роликовым механизмом натяжения, будет корректировать положение кромки, но она не решит проблему взаимосвязанных колебаний, которые приводят к нестабильному формованию мешков на высокой скорости. Более согласованной конфигурацией является EPC в сочетании с независимой сервоприводной подачей и управлением натяжением роликового механизма, так что боковое положение, продольное натяжение и длина резки контролируются как единая система, а не как отдельные переменные.
В руководстве по выбору оборудования для производства пакетов для футболок рассматриваются вопросы количества полос и архитектуры сервоприводов в широком диапазоне, а также роль EPC (Enhanced Placement – проектирование, производство и эксплуатация) в более широком процессе принятия решений, включающем выбор типа пакета, совместимость пленки и планирование производительности.
Данная статья является частью библиотеки технического контента компании Lingfeng Machinery. Информация о прямых продажах и ценах не включена. Все технические обсуждения призваны помочь вам принять обоснованное решение о покупке.

 EN
 ES
 AR