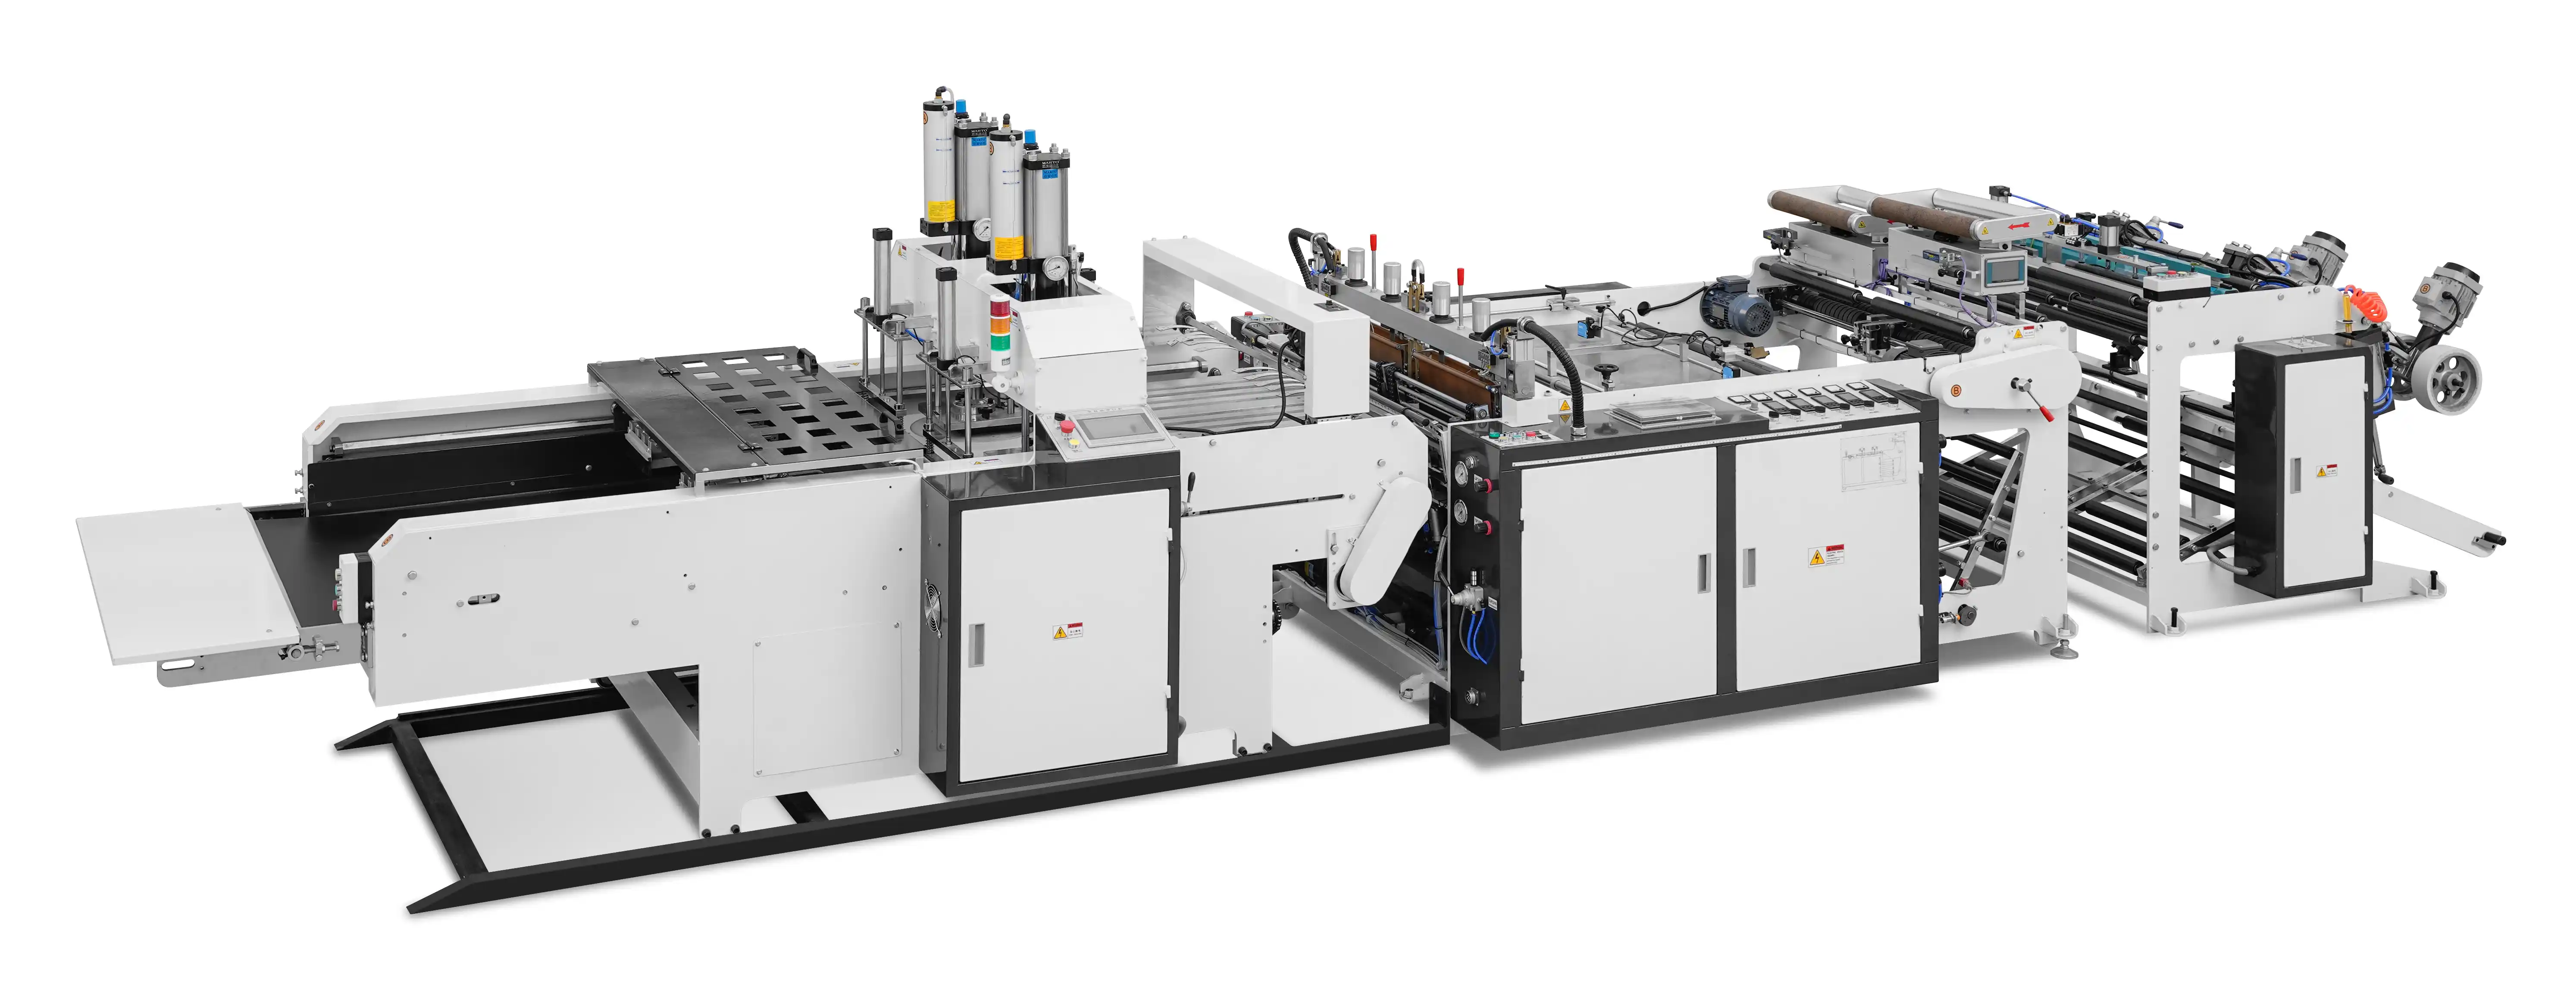

Вы сравниваете машины для производства пакетов-майок, и каждый поставщик называет вам цифру. 250 пакетов в минуту. 300. Иногда 350. Эти цифры не являются ложью, но и не являются производственными планами. Они описывают возможности машины в контролируемых условиях — чистая пленка, отсутствие остановок, переналадок, брака пакетов. Ваша фабрика не будет работать в таких условиях. Это руководство показывает, как преобразовать номинальную скорость в реалистичный показатель производительности за смену, используя ту же систему OEE (общая эффективность оборудования), которую производственные предприятия используют для измерения фактической производительности оборудования. Цель состоит не в том, чтобы не доверять цифре в технической спецификации. Цель — точно знать, что вы покупаете.
Расчет производительности начинается с частоты цикла работы машины и конфигурации ее линий. Однолинейная машина для производства пакетов-майок производит один пакет за цикл. Двухлинейная машина производит два пакета за цикл. Формула расчета номинальной почасовой производительности выглядит следующим образом:
Q_rated = C × n × 60
Где C — частота циклов работы машины в циклах в минуту, n — количество пакетов, произведенных за цикл, а 60 переводит минуты в часы.
Однолинейная машина, работающая со скоростью 80 циклов в минуту, имеет номинальную производительность 80 × 1 × 60 = 4800 мешков в час. Двухлинейная машина с той же скоростью цикла производит 80 × 2 × 60 = 9600 мешков в час. Преимущество двухлинейной машины очевидно сразу, но также следует учитывать важное замечание: эта формула предполагает непрерывную работу машины в течение целого часа. Это не так.
На странице категории «Машины для изготовления пакетов для футболок» указаны номинальные скорости и конфигурации дорожек в диапазоне GDFR, что позволяет использовать эти значения в качестве входных параметров для данной формулы. Но номинальная скорость — это только числитель. Настоящая работа по планированию начинается со знаменателя — коэффициента эффективности.
Разница между номинальным и товарным объемом производства не является секретом в индустрии производства мешков. Это измеримое, стандартизированное явление. Международная организация по стандартизации в стандарте ISO 22400-2, посвященном ключевым показателям эффективности производственных операций, определяет общую эффективность оборудования (OEE) как произведение трех факторов: доступность × производительность × качество . На практике:
Показатель доступности измеряет время безотказной работы: (Плановое время производства − Время простоя) ÷ Плановое время производства.
Показатель производительности измеряется по формуле: (Фактическая скорость бега ÷ Теоретическая скорость) × 100%.
Показатели качества : (Количество качественных мешков ÷ Общее количество мешков) × 100%.
Для хорошо организованного производства пакетов показатель OEE обычно находится в диапазоне 80–90%. Машина с номинальной производительностью 250 пакетов в минуту будет производить в среднем 200–225 качественных пакетов в минуту за смену, если учесть доступность оборудования, скорость и потери качества. Для недавно введенной в эксплуатацию линии или завода, который еще стабилизирует свой процесс, показатель OEE может быть ближе к 60–70%. Это не дефект оборудования. Это нормальное расхождение между номинальным значением и реальной производительностью.
Практический вывод очевиден: если вы планируете производственную мощность, используя номинальную скорость, вы переоцените производительность смены на 15–40%. Эта переоценка напрямую отразится на ваших обязательствах по поставкам, закупках сырья и планировании рабочей силы.
Показатель OEE полезен в качестве основы, но он абстрактен. Для оценки фактического объема производства необходимо количественно определить конкретные потери, возникающие при производстве пакетов типа «майка». Шесть основных категорий потерь хорошо известны в производственной инженерии, и каждая из них имеет прямой аналог в производстве пакетов.
| Категория убытков | Как выглядит очередь за футболками? | Типичная магнитуда |
|---|---|---|
| Сбои | Незапланированные остановки из-за неисправностей уплотнительных зажимов, сигналов тревоги сервопривода, застревания пленки. | 2–8% от запланированного времени |
| Настройка и переключение | Изменение размера пакета, смена типа пленки, повторная стабилизация температуры запайки. | 10–30 минут на событие; 5–10% смены, если происходит две смены. |
| Простой и незначительные остановки | Смена рулонов пленки, корректировка совмещения, кратковременные вмешательства оператора. | 2–5 минут на смену рулона; 1–3% смены |
| Сниженная скорость | Работа на скорости ниже номинальной для использования более толстой пленки, биоразлагаемой пленки или с учетом допуска на совмещение отпечатка. | Потеря скорости на 10–20% при работе с труднообрабатываемыми материалами. |
| Дефекты качества | Утечки герметика, неправильная резка, смещение перфоратора, ошибки совмещения печати. | Процент брака составляет 1–3% для стабильного производства. |
| Запуск и переделка | Отходы образуются, когда уплотнения нагреваются и происходит стабилизация положения после остановки. | 1–2% от объема производства за смену |
Потери на переналадку заслуживают особого внимания, поскольку именно их чаще всего не учитывают при планировании производственных мощностей. Типичная смена размера пакета на машине для изготовления пакетов-майок занимает от 10 до 30 минут. Если ваш производственный график включает две смены размера за смену, это означает потерю 20–60 минут времени цикла — и это еще до учета брака, образующегося во время стабилизации новых швов. Для однолинейной машины, работающей в 8-часовую смену, потеря 40 минут на переналадку означает сокращение доступного производственного времени на 8,3%. Номинальная скорость не отражает этих потерь.
Потери при смене рулона пленки невелики, но непрерывны. Ручная замена рулона занимает 2–5 минут. Если рулон служит два часа на машине, работающей со скоростью 250 пакетов в минуту, то время на переналадку составляет примерно 1,7% от рабочего времени. Автоматические устройства для склейки сокращают это время почти до нуля, но увеличивают капитальные затраты и сложность технического обслуживания. Для производителей, использующих рулоны меньшего диаметра или более длинные пакеты, которые расходуют пленку быстрее, частота смены рулонов возрастает, и потери увеличиваются.
Номинальная скорость работы машины для изготовления пакетов из полиэтилена высокой плотности (HDPE) или полиэтилена низкой плотности (LDPE) почти всегда указывается для этих пленок. Эти пленки обладают относительно широким диапазоном термосварки и более щадящими механическими свойствами. Та же машина, работающая с биоразлагаемой пленкой из PLA/PBAT, работает в других физических условиях.
Для достижения достаточной прочности шва без пригорания биоразлагаемые пленки требуют более низких температур запайки, более жесткого контроля температуры и более длительного времени выдержки. Диапазон температур запайки для PLA обычно составляет 110–140°C, в то время как для PBAT требуется 130–160°C с временем выдержки 0,3–0,8 секунды. Поскольку диапазон температур обработки уже, скорость производства, как правило, ниже — около 80–150 пакетов в минуту для биоразлагаемой пленки по сравнению с диапазоном 250–300 пакетов в минуту, характерным для полиэтилена на машинах того же класса. Ограничение скорости связано не столько с сервоприводом или механическими ограничениями, сколько со временем запайки: пленке требуется больше времени в запаечной губке для образования надежного соединения, и это время выдержки определяет максимальное количество циклов в минуту.
Это важно для расчета производительности, поскольку показатель эффективности оборудования (OEE) в расчете OEE не является фиксированным процентом. Он зависит от материала. Машина, которая достигает 85% номинальной скорости при работе с полиэтиленом высокой плотности (HDPE), может достигать 65–75% своей номинальной скорости при работе с полимолочной кислотой (PLA)/полибутилацетатом (PBAT), даже если она правильно сконфигурирована для производства биоразлагаемой пленки. Если вы планируете линию по производству биоразлагаемой продукции, в формуле следует использовать номинальную скорость, специфичную для биоразлагаемых материалов, а не номинальную скорость, указанную для полиэтилена.
В документации по применению биоразлагаемых пакетов описаны особенности герметизации и натяжения, определяющие этот скоростной диапазон. Машина, сконфигурированная для производства биоразлагаемой пленки — с соответствующим контролем температуры, антипригарными поверхностями для запайки и возможностью выдержки в течение определенного времени — будет работать в верхнем диапазоне 80–150 пакетов в минуту. Универсальная машина, не адаптированная для производства биоразлагаемой пленки, будет работать в нижнем диапазоне или ниже него.
Следующая последовательность преобразует номинальную скорость в плановый показатель, отражающий ваши фактические условия эксплуатации. Она адаптирована из логики измерений, используемой в производственной инженерии, и из пошаговой схемы оценки эффективности, опубликованной в руководстве по оценке производительности компании Lingfeng.
Шаг 1: Определите номинальный почасовой объем производства.
Используйте формулу Q_rated = C × n × 60. Для двухлинейной машины с номинальной производительностью 300 мешков в минуту номинальная производительность составляет 300 × 60 = 18 000 мешков в час. (Коэффициент количества мешков за цикл уже заложен в заявленную производительность; если производительность выражена в циклах в минуту, умножьте на количество линий.)
Шаг 2: Определите планируемое время производства.
Восьмичасовая смена составляет 480 минут. Вычтите запланированные перерывы, уборку и плановое техническое обслуживание. Реалистичное плановое время производства для восьмичасовой смены часто составляет 440–460 минут.
Шаг 3: Количественная оценка потерь доступности.
Вычтите незапланированные простои и время переналадки из запланированного времени производства. Если ожидается две переналадки по 20 минут каждая и 15 минут незапланированных остановок, время доступности составит 460 − 55 = 405 минут. Доступность равна 405 ÷ 460 = 88%.
Шаг 4: Примените коэффициент производительности.
Производительность отражает фактическую скорость работы машины относительно ее номинальной скорости. Для стабильного производства полиэтилена высокой плотности (HDPE) разумным предположением является 80–90%. Для биоразлагаемой пленки в качестве эталона следует использовать диапазон скоростей для биоразлагаемой пленки, а не номинальную скорость для полиэтилена (PE). Если машина рассчитана на 300 пакетов/мин для полиэтилена, но работает с биоразлагаемой пленкой со скоростью 120 пакетов/мин, то коэффициент производительности по отношению к номинальной скорости для полиэтилена составляет 40%, но машина может работать на 90–95% от своей номинальной мощности для биоразлагаемой пленки.
Шаг 5: Примените коэффициент качества.
Для стабильного производства типичный процент брака составляет 1–3%. При проценте брака в 2% достигается коэффициент качества 98%.
Шаг 6: Умножьте, чтобы получить эффективную общую эффективность оборудования (OEE), и сдвиньте выходную мощность.
OEE = Доступность × Производительность × Качество. Производительность смены = Номинальная почасовая производительность × OEE × Запланированное время.
Наглядный пример наглядно демонстрирует арифметические вычисления. Двухлинейная машина с номинальной производительностью 300 мешков/мин, работающая с полиэтиленом высокой плотности (HDPE) с коэффициентом готовности 88%, производительностью 85% и качеством 98%, дает показатель общей эффективности оборудования (OEE) 88% × 85% × 98% = 73,3%. За 8-часовую смену с запланированными 460 минутами товарная продукция составляет приблизительно 300 × 460 × 0,733 ≈ 101 000 мешков. Номинальный показатель за тот же период составил бы 300 × 480 = 144 000 мешков. Разница — примерно 43 000 мешков — это разница между техническим заданием и производственным планом.
Концепция OEE полезна только в том случае, если она меняет принимаемое решение. Два сценария иллюстрируют, как одна и та же формула приводит к разным выводам в зависимости от производственного контекста.
Сценарий А: Производитель использует стандартные полиэтиленовые пакеты высокой плотности (HDPE) на двухлинейной машине. У него стабильный портфель заказов, размер пакетов меняется раз в неделю, а качество пленки остается неизменным. Потери при переналадке невелики, поскольку происходят нечасто. Коэффициент производительности высок, так как HDPE ведет себя предсказуемо. Коэффициент доступности высок, поскольку машина хорошо обслуживается, а операторы опытны. В результате общая эффективность оборудования (OEE) может составлять 78–85%. Для этого производителя преимущество двухлинейной машины в производительности реально и ощутимо, поскольку потери, снижающие это преимущество, контролируются.
Сценарий B: Производитель добавляет биоразлагаемые пакеты на универсальную двухлинейную машину. Этот производитель еще не стабилизировал процесс обработки биоразлагаемой пленки. Узкий диапазон запайки пленки вынуждает снижать скорость. Процент брака выше во время запуска и после переналадок, поскольку параметры запайки требуют больше времени для стабилизации. Переналадка между полиэтиленом (PE) и полимолочной кислотой (PLA/PBAT) требует тщательной очистки во избежание перекрестного загрязнения. Показатель общей эффективности оборудования (OEE) может находиться в диапазоне 60–70%. Номинальная скорость машины остается неизменной, но объем продукции, поступающей на склад, значительно ниже. Для этого производителя план производства биоразлагаемой продукции должен строиться на основе диапазона скоростей для биоразлагаемой продукции и более низкого предположения об OEE, или же машина должна быть изначально сконфигурирована со специальным оборудованием для запайки биоразлагаемых материалов.
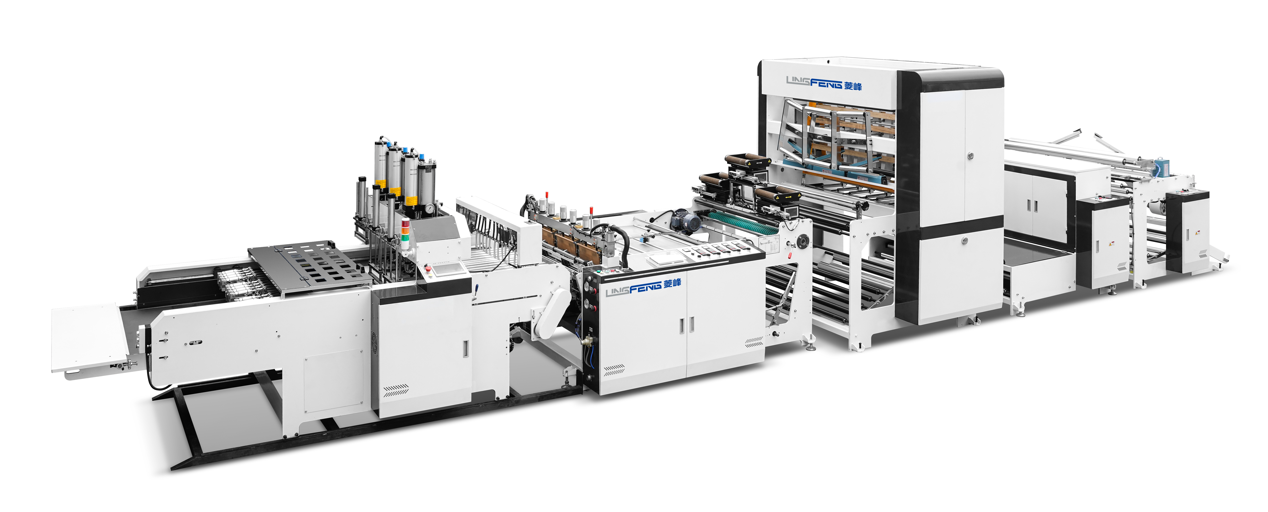
После того, как вы определите реалистичный диапазон OEE для вашего производственного контекста, следующим шагом будет проверка того, что рассматриваемая вами конфигурация машины действительно может обеспечить номинальную скорость, которую вы планируете использовать в качестве числителя. Номинальная скорость машины действительна только в пределах определенного диапазона длины пакета, толщины пленки и марки материала. Прежде чем окончательно утвердить план производительности, подтвердите у поставщика три момента: определение скорости (циклов в минуту, пакетов в минуту или пакетов в час), определение продукта, используемое для заявленного цикла (размеры пакета, толщина пленки, марка материала), и предполагает ли заявленная скорость непрерывный цикл или включает реалистичные остановки. На страницах моделей GDFR указаны номинальные скорости, диапазоны ширины и длины пакетов, а также совместимость материалов, что предоставляет входные значения для точного расчета. Вы можете ознакомиться с полным списком количества линий и совместимости пленок в руководстве по выбору машины для производства пакетов-майок, прежде чем сузить круг до конкретной конфигурации.
Как оценить производительность машины для производства пакетов для футболок в час
Однолинейная и двухлинейная машина для изготовления пакетов для футболок
Данная статья является частью библиотеки технического контента компании Lingfeng Machinery. Информация о прямых продажах и ценах не включена. Все технические обсуждения призваны помочь вам принять обоснованное решение о покупке.

 EN
 ES
 AR