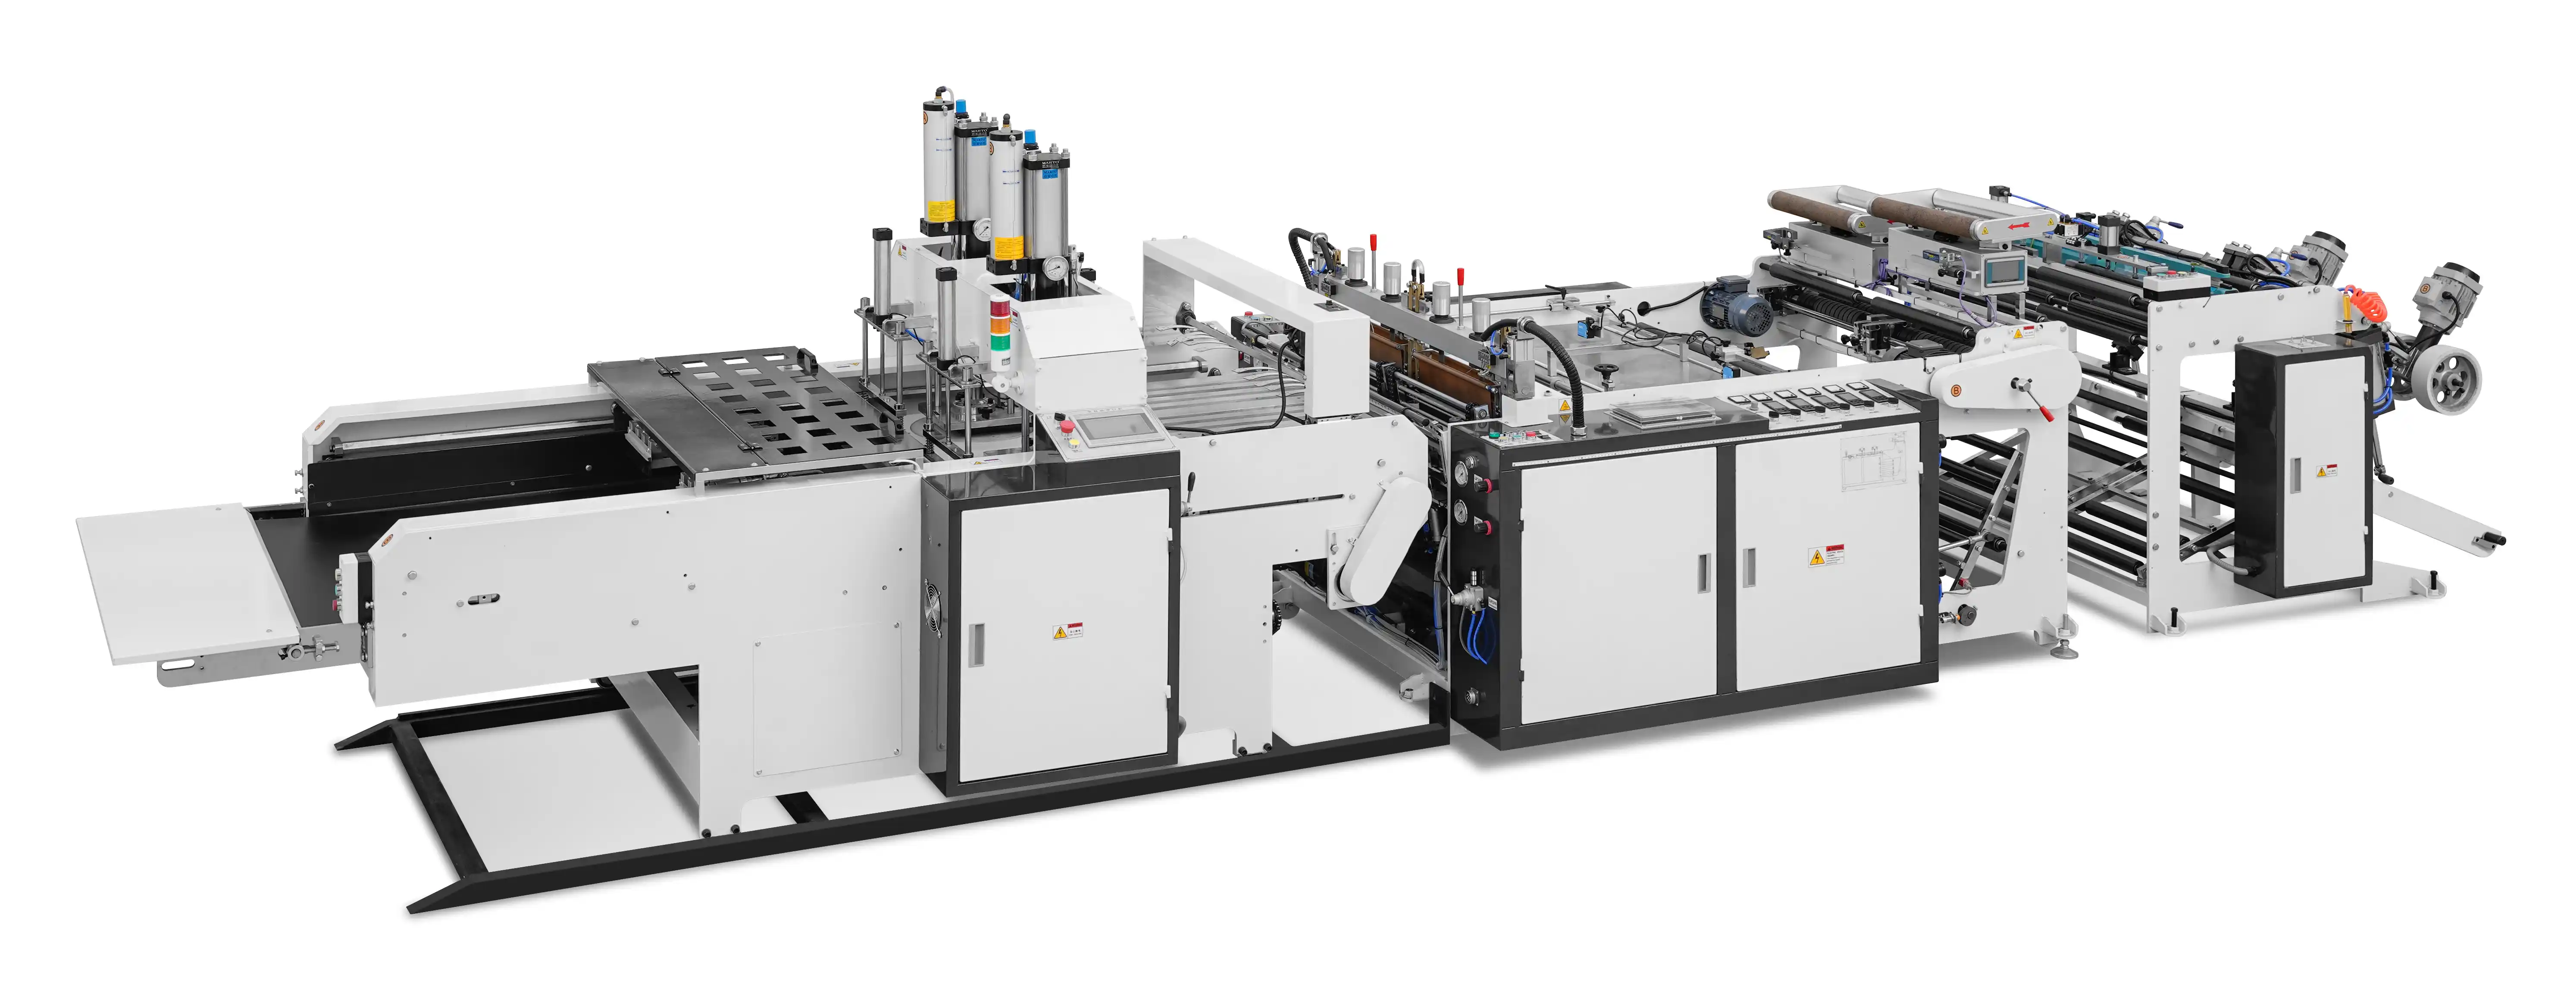

Вы выбираете машину для изготовления пакетов с нижним швом, и варианты не упорядочиваются должным образом. Линия с летающим ножом обещает высокую скорость циклов работы с толстой пленкой. Линия без натяжения обещает более прочные швы за счет снятия натяжения с точки шва. Многолинейная конфигурация обещает многократно увеличенную производительность с одного рулона пленки большого размера. Каждая архитектура решает разные производственные задачи, и выбор зависит не столько от того, какая из них «лучше», сколько от того, что на самом деле требуется от шва вашего пакета. В этом руководстве рассматривается процесс принятия решения в порядке, который имеет значение: сначала сам шов, затем метод резки и подачи, затем архитектура линий, и, наконец, параметры пленки и производительность, которые определяют, выдержит ли заявленное количество швов контакт с производственной средой.
Более широкий контекст того, как машины для запайки донышка вписываются в общую картину рынка оборудования для производства пластиковых пакетов, рассматривается в общем руководстве по выбору типов машин для производства пластиковых пакетов . В данной статье мы подробно рассмотрим категорию машин для запайки донышка.
Нижний шов формируется перпендикулярно направлению движения пленки. Пленка движется через машину в виде непрерывной трубки; запаивающая губка смыкается по всей ширине трубки; разрез отделяет один пакет от другого. В результате получается пакет с единым непрерывным швом внизу, а боковые стороны образованы сложенной пленкой. Шов непосредственно несет нагрузку содержимого, поэтому машины для донного шва являются стандартными для мусорных пакетов, пакетов для продуктов, плоских упаковочных пакетов и пакетов с откидной крышкой, где нижний шов должен выдерживать вес без протечек — полное описание применения по типам пакетов сопоставляет эти форматы с их производственными требованиями.
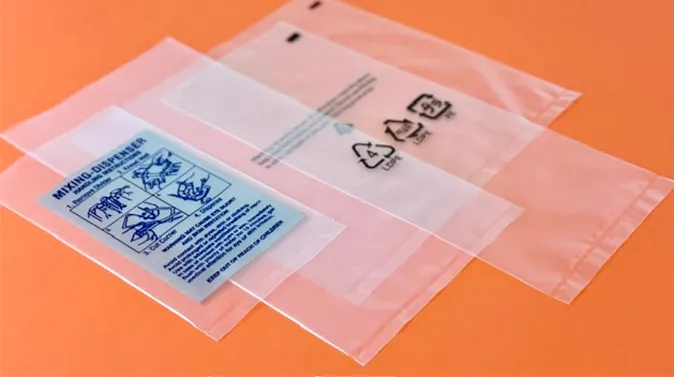
Направление запайки — это не просто декоративный элемент. Оно определяет, какие геометрические формы пакетов физически возможны. Боковая запайка выполняется параллельно движению пленки, запаивая два боковых края сложенного полотна. Машины для боковой запайки производят пакеты с двумя боковыми швами и открытым или сложенным дном, что подходит для пакетов-майок, пакетов для одежды и пакетов с боковыми складками. Машина для нижней запайки запаивает поперек полотна, создавая непрерывную трубку, нарезанную по длине. Эти две архитектуры не взаимозаменяемы; они позволяют создавать принципиально разные структуры пакетов.
Для полного сравнения геометрии шва, типов пакетов и скорости производства между двумя категориями, подробное сравнение технологий бокового и нижнего шва предоставляет необходимую информацию. Практический вывод относительно выбора оборудования для нижнего шва таков: вы выбираете машину, ориентация шва которой уже определена типом изготавливаемого пакета. Дальнейшие решения касаются способа формирования шва и скорости его повторения.
Категория машин для герметизации днища На странице представлен полный модельный ряд с указанием ширины мешка, а также длины и скорости для каждой конфигурации.
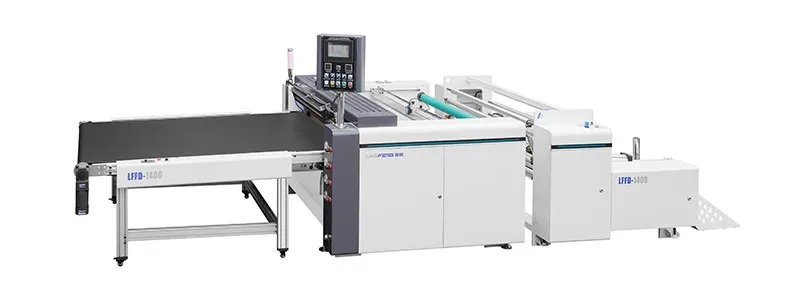
Способ резки — это первое важное отличие в технических характеристиках машин для герметизации донных швов. Летающий нож и система без натяжения решают разные физические задачи, и выбор способа влияет на качество герметизации, совместимость пленки и достижимую скорость.
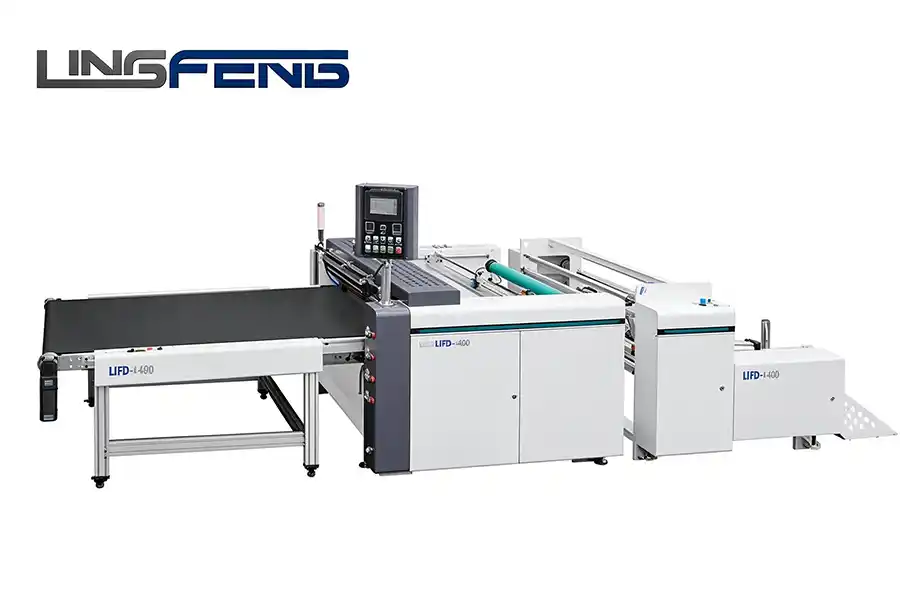
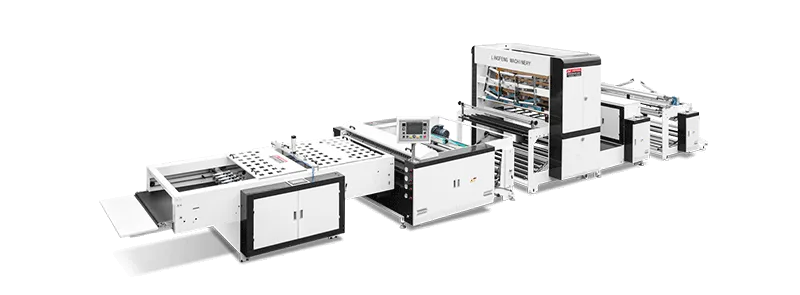
Система «летающего ножа» использует сервоприводное лезвие, которое перемещается вместе с пленкой во время резки. Лезвие движется со скоростью пленки в момент разреза, что означает, что пленка не останавливается и не начинается заново при каждом разрезе. В результате получается чистый разрез при высокой частоте циклов на толстой пленке. В серии LFFD эта архитектура применяется с двухсторонней проволочной запайкой, обеспечивая прочные линии шва на пленках HDPE, LDPE и FFS при ширине пакетов от 1000 мм до 1600 мм, длине до 2000 мм и скорости в диапазоне 70–80 шт/мин на крупноформатных пакетах повышенной прочности. «Летающий нож» — правильный выбор, когда пакет большой, пленка толстая, и шов должен выдерживать нагрузку без небрежного обращения с пленкой.
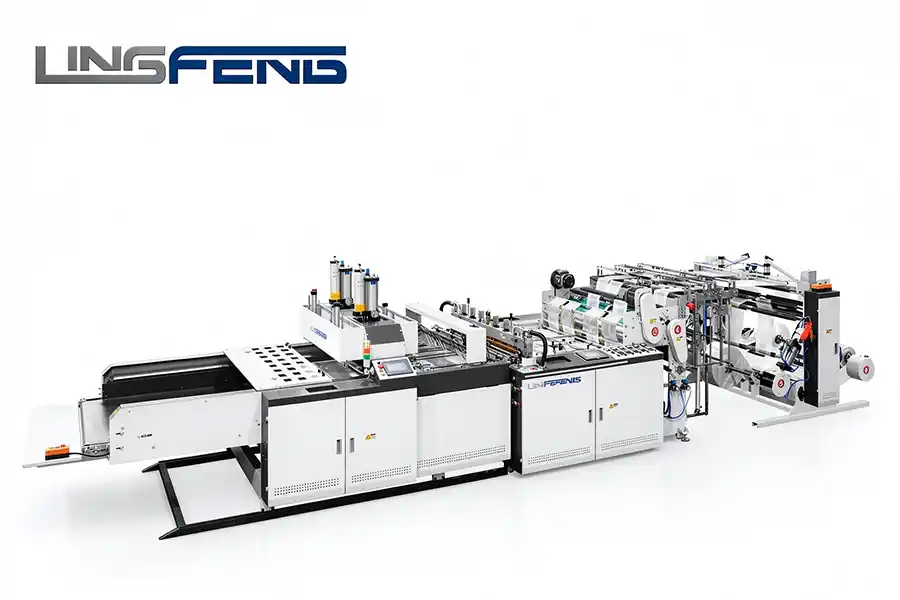
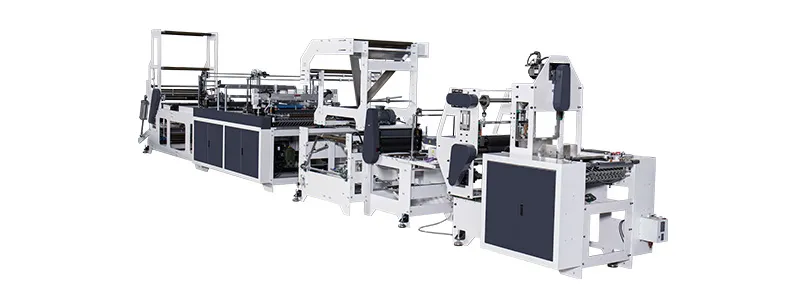
В системе без натяжения используются сервоприводы передней и задней подачи, которые удерживают пленку без натяжения в точке запайки. Шов формируется, когда пленка расслаблена, затем отдельный холодный нож разрезает пакет. Логика механическая: шов, сформированный при нулевом натяжении, имеет меньше внутренних напряжений, что обеспечивает более прочный шов и более чистый край среза. В модели LDFP-450X2TS это реализовано с помощью четырех сервоприводов подачи — по два на линию, спереди и сзади — для обработки HDPE, LDPE и биоразлагаемого PLA/PBAT со скоростью до 180 шт./мин. Архитектура без натяжения является оптимальным выбором, когда качество шва является определяющим фактором, особенно для тонких, мягких или биоразлагаемых пленок, чувствительных к изменению натяжения.
Компромисс между двумя типами систем заключается не только в соотношении скорости и прочности. Летающий нож эффективен, когда пленка может выдерживать быстрое перемещение, а качество резки зависит от отслеживания лезвия. Бесшовная система эффективна, когда свойства пленки по запайке ухудшаются под натяжением, что часто встречается у тонких и экологичных пленок. Линия по производству мешков для мусора высокой прочности, работающая с полиэтиленом высокой плотности (HDPE) толщиной 40–80 микрон со скоростью 70–80 шт./мин, является примером применения летающего ножа. Двухлинейная линия, работающая с полиэтиленом низкой плотности (LDPE) или PLA/PBAT толщиной 15–30 микрон со скоростью 150–180 шт./мин, является примером применения бесшовной системы. Решающими факторами являются толщина пленки и ее чувствительность к натяжению.
Однополосная машина для запайки донышка производит один пакет за цикл. Двухслойная машина обрабатывает два слоя или две полосы одновременно; четырехполосная машина обрабатывает четыре. Расчеты просты: четыре полосы производят четыре пакета за цикл. Но вот технология запайки – нет.
Каждая линия имеет свой собственный путь прохождения пленки, свой профиль натяжения и свой контакт с запаечными губками. На четырехлинейной машине четыре шва должны формироваться одновременно в соответствии с одним и тем же стандартом качества. Если натяжение в одной линии изменяется или температура одной из запаечных губок отклоняется, процент брака на этой линии возрастает независимо от остальных. LDF-1000H+DS решает эту проблему с помощью двухслойной четырехлинейной синхронизированной системы подачи и моторизованного автоматического подъема рулона, производя пакеты шириной до 400 мм × 4 с диапазоном толщины пленки 0,010–0,030 мм. Многолинейная архитектура оправдана, когда характеристики пакетов стабильны, а объем заказов достаточно велик, чтобы все линии работали с одним и тем же продуктом в течение длительного времени.
Модель LDFP-1100/1200 использует другой подход: это двухслойная машина с встроенным автоматическим перфоратором, которая производит до восьми пакетов одновременно с помощью нескольких подающих двигателей, при ширине пакетов до 200 мм × 8. Это конфигурация для производства большого количества небольших пакетов, где экономическая целесообразность заключается в затратах труда и площади на один пакет, а не в контроле запайки на каждой линии.
Правило принятия решения таково: многолинейные конфигурации вознаграждают стабильность. Если ваши поставки пленки стабильны, характеристики пакетов фиксированы, а ваш процесс контроля качества позволяет обеспечить соответствие четырех запайкам одному стандарту, то преимущество в стоимости одного пакета реально. Если же ваша пленка меняется, размеры пакетов часто меняются или ваш процесс контроля качества еще находится в стадии развития, то двухлинейная машина с независимым сервоприводом на каждой линии обеспечит более высокое соотношение товарной продукции к валовой, поскольку потери сосредоточены в меньшем количестве линий.
Не все пакеты с донным швом представляют собой простые плоские пакеты. В пакеты типа «Ваниль» необходимо проделать отверстие для подвешивания в области донного шва. В пакеты с ручками на четыре пальца необходимо встроить усиленную накладную ручку, проделанную и приваренную к корпусу пакета. В пакеты с мягкими петлевыми ручками необходимо приварить к пакету отдельный материал для ручки, который затем размягчается под воздействием тепла. Каждая из этих функций изменяет технические характеристики машины не только в плане самого шва.
GDFR-450X2 FF — это двухлинейная машина для запайки дна пакетов с четырехпальцевыми (накладными) ручками, оснащенная встроенным автоматическим пробойником отверстий для ручек и системой сбора отходов, способная работать с полиэтиленом высокой плотности (HDPE), полиэтиленом низкой плотности (LDPE) и биоразлагаемым PLA/PBAT со скоростью до 220 шт./мин. LDF-600+TS+LH — это однолинейная автоматическая машина для запайки дна с термообработанными мягкими петлевыми ручками, предназначенная для упаковки премиум-класса из HDPE/LDPE в сфере производства напитков, одежды и бутиков. Запаечный нож имеет запатентованную конструкцию для термосварки, а машина использует сервоуправляемую запайку без натяжения с сервоприводным летающим ножом.
Вопрос спецификации здесь заключается в том, формируется ли ручка до, во время или после запайки дна, и используется ли для ручки та же пленка, что и для корпуса пакета, или отдельная лента. Ручка-накладка вырезается из той же пленки и припаивается на место; ручка с мягкой петлей представляет собой отдельную вставку. Траектория движения пленки и последовательность запайки машины должны быть настроены соответствующим образом. Если функция ручки является дополнительной опцией, добавленной к стандартной машине для запайки дна, то потеря качества происходит на этапе синхронизации между пробивкой, запайкой и обрезкой.
Мешки для мусора и плоские упаковочные пакеты используют нижний шов, но они находятся на противоположных концах спектра толщины пленки. Бытовой мусорный мешок обычно имеет толщину 10–30 микрон, его производство осуществляется со скоростью более 100 мешков в минуту при использовании тонкой пленки. Прочный промышленный или бытовой мешок для отходов может иметь толщину 60–250 микрон, часто многослойный, изготовленный методом соэкструзии, и его производство осуществляется со скоростью 30–80 мешков в минуту, поскольку запаивающему механизму требуется время для проникновения сквозь пленку.
Разница в режиме работы пленки определяет архитектуру машины больше, чем само название мешка. В линии для тонкопленочных мусорных мешков приоритет отдается частоте циклов и контролю натяжения; в линии для тяжелых условий эксплуатации приоритет отдается давлению запайки, стабильности температуры зажимных губок и усилию резки. Серия LFFD с летающим ножом предназначена для тяжелых условий эксплуатации, с двухсторонней проволочной запайкой и длиной до 2000 мм. Двухлинейная линия LDFP-450X2TS без натяжения предназначена для более тонких пленок, где снятие натяжения в точке запайки обеспечивает целостность шва на мягкой пленке.
Практический вопрос заключается не в том, «мусорный мешок или плоский мешок», а в том, «какая толщина пленки и прочность шва необходимы для мешка, и что происходит со швом, когда пленка достигает пределов допустимой толщины?» Машина, которая хорошо запаивает при номинальной толщине, но протекает в нижней части диапазона толщины пленки, не подходит для данного применения. Страница, посвященная применению прочных мусорных мешков, предоставляет информацию о производственном контексте для решения вопроса, касающегося больших толщин пленки.
Пакет с ленточной застежкой имеет отдельный механизм закрытия: полоска пленки или ленты вставляется в край пакета и запечатывается, так что пакет можно закрыть. Лента представляет собой второе полотно, которое необходимо подавать, выравнивать и запечатывать синхронно с пленкой пакета. Это изменяет траекторию движения пленки и последовательность запечатывания машины по сравнению со стандартной нижней застежкой.
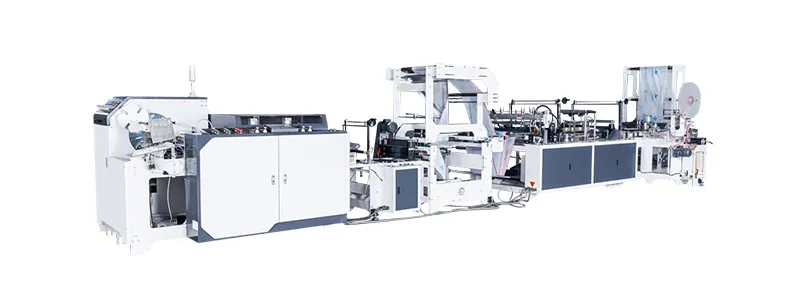
LDFF-800/1000/1200 — это автоматическая машина для изготовления пакетов с вытягивающей лентой, осуществляющая пошаговое складывание и приводимая в движение исключительно сервомоторами с двухсервоприводным управлением подачей. Встроенная система крепления полиэтиленовой вытягивающей ленты и конструкция с бесшовным запаиванием и обрезкой позволяют производить пакеты из полиэтилена высокой плотности (HDPE) и полиэтилена низкой плотности (LDPE) шириной от 400 до 1000 мм, при этом в блок складывания интегрирован сервопривод. Функция вытягивающей ленты — это не просто дополнительная функция; она требует выделенного пути для ленты, отдельной станции запаивания для обработки края ленты и синхронизации между подачей ленты и обрезкой пакета.
Решение о натяжении ленты взаимодействует с решением о складывании. Пакет с натяжной лентой часто складывается по частям для розничной упаковки. В серии LDFF блок складывания интегрирован в ту же сервосистему, что означает, что вставка ленты, запайка, резка и складывание координируются, а не выполняются как отдельные операции вне производственной линии. Если вы производите пакеты с натяжной лентой, в спецификации машины следует рассматривать систему ленты и систему складывания как часть одной производственной логики, а не как дополнительное оборудование на последующих этапах.
Требование к прочности шва — это ограничение, которое исключает больше вариантов оборудования, чем любая другая спецификация. Нижний шов принимает на себя всю нагрузку содержимого пакета. Слабый шов — это не косметический дефект; это протечка или разрыв.
Толщина пленки определяет диапазон температур запайки. Для обычной полиэтиленовой пленки диапазон температур запайки относительно широк, и для поддержания производительности достаточно машины с контролем температуры ±5°C. Для биоразлагаемой пленки PLA/PBAT диапазон температур запайки сужается примерно до 10–15°C, а температура запайки ниже — пленки PLA/PBAT запаиваются при 120–140°C по сравнению с 160–180°C для полиолефинов. Для контроля температуры с помощью ПИД-регулятора необходимо поддерживать диапазон ±2°C, а поверхность зажимных губок часто нуждается в антипригарном покрытии, чтобы предотвратить прилипание расплавленной пленки к лезвию. Соответствующий китайский национальный стандарт GB/T 38082-2019 устанавливает минимальную прочность термосварки ≥8 Н/15 мм для композитной пленки PLA/PBAT при определенных условиях испытаний, что дает конкретный критерий приемлемости качества запайки биоразлагаемых пакетов.
Это означает, что вопрос толщины пленки и вопрос прочности шва взаимосвязаны. Машина, рассчитанная на полиэтилен (PE) толщиной 0,010–0,040 мм, может не обеспечивать биоразлагаемый шов в узком диапазоне, необходимом для данной пленки. Бесшнуровая машина LDFP-450X2TS работает с HDPE, LDPE и PLA/PBAT, что относит ее к категории биоразлагаемых материалов. Универсальная машина с летающим ножом, рассчитанная только на HDPE и LDPE, может оказаться неподходящей отправной точкой, если в планах производства предусмотрен PLA/PBAT.
Процедура оценки материалов на странице категории нижнего уплотнения — это механизм подтверждения совместимости: отправьте технический паспорт подложки — толщину в микронах, ширину пленки, тип пленки — и инженерная группа оценит образец на соответствие герметизирующим свойствам машины, прежде чем будет предложена оптимальная конфигурация.
Номинальная скорость машины для запайки донышка измеряется в соответствии с заданными характеристиками пленки и пакета. Это не универсальный показатель для данного производства.
Машина для ламинирования пленок с летающим ножом, рассчитанная на 80 шт./мин при работе с прочным пакетом шириной 1000 мм, не сможет поддерживать эту скорость при работе с более тонкой пленкой или пакетом меньшего размера, поскольку время цикла определяется временем выдержки при запайке и ходом резки, а не только подачей пленки. Машина для ламинирования пленок без натяжения LDFP-450X2TS, рассчитанная на 180 шт./мин при работе с пакетом шириной 300–700 мм, не сможет поддерживать эту скорость, если длина пакета приблизится к верхнему пределу диапазона, поскольку увеличивается расстояние подачи сервопривода и, следовательно, увеличивается время цикла.
Переналадка — это вторая переменная, которая отличает номинальную скорость от производительности смены. Изменение ширины пакета на машине для донной запайки включает в себя перестановку запаечных губок, режущего ножа и направляющих пленки. Изменение длины реза на машине с летающим ножом требует повторной синхронизации перемещения ножа с подачей пленки. Переналадка на многолинейной машине увеличивает это изменение на всех линиях. Практическим показателем для планирования является стабильная скорость производства, а не номинальная скорость: обычно 70–85% от номинального значения, причем верхний предел достижим при стабильной пленке и опыте операторов, а нижний предел отражает частые переналадки или сложные пленки.
В системе расчета производительности упаковочных машин применяется та же логика OEE, что и в линиях для запайки донышка: номинальная скорость × доступность × производительность × качество. Линия с летающим ножом производительностью 100 шт./мин, работающая с плотной пленкой при доступности 80%, производительности 85% и качестве 98%, дает примерно 67 товарных пакетов в минуту, а не 100.
Три семейства моделей обслуживают три различные производственные логики. В таблице ниже показано их соответствие переменным, имеющим значение на этапе спецификации.
| Образцовая семья | Логика резки/запечатывания | Типичная ширина мешка | Типичная скорость | Режим кино | Оптимальный производственный профиль |
|---|---|---|---|---|---|
| ЛФФД (летающий нож) | Сервоприводной летающий нож + двухсторонняя проволочная герметизация | 1000–1600 мм | 70–80 шт/мин | HDPE, LDPE, FFS; прочные, крупноформатные плоские мешки. | Большие мешки, толстая пленка, большой радиус действия, низкая частота переналадки. |
| LDFP (без натяжения / двойная линия) | Горячая запайка, холодная резка при сервоприводе без натяжения | 380 мм × 2; 200 мм × 8 в конфигурации с пуансоном | 120–180 шт./мин | HDPE, LDPE, PLA/PBAT | Пакеты стандартного размера, пленка, качество запайки которой имеет решающее значение, двухслойный объем. |
| LDF (многослойный / многолинейный) | Двухслойная, четырехлинейная синхронизированная подача | 400 мм × 4; 900 мм в широкой однослойной конфигурации | 80–150 шт./мин в зависимости от конфигурации | HDPE, LDPE | Стабильные характеристики пакетов, большой объем, эффективность работы на нескольких линиях. |
Семейство LFFD не «лучше» семейства LDFP. Оно сконфигурировано для другого типа мешков. Производителю, работающему с прочными промышленными мешками шириной 1500 мм, необходимы габариты и давление запайки LFFD. Производителю, работающему с полиэтиленовыми пакетами (HDPE) и PLA/PBAT) шириной 380 мм, необходимы качество запайки без натяжения и двухлинейная производительность LDFP. Многолинейная конфигурация с летающим ножом, встроенной горячей резкой и боковыми складками — это конкретный пример применения логики LFFD на нескольких линиях: один широкий рулон, разделенный в линию на более узкие линии, с добавлением боковых складок и длинными мешками, сложенными вдвое, — все это в рамках одной сервосистемы.
На этапе запроса коммерческого предложения важно сравнивать не названия моделей, а то, соответствуют ли логика резки, запайки и совместимость пленки с тем типом пакетов, которые вы действительно собираетесь использовать.
В запросе предложений по уплотнению днища, который приводит к созданию пригодного для использования предложения, необходимо указать следующее. Руководство по запросам предложений, опубликованное на странице категории, охватывает эти поля, а приведенный ниже список упорядочен по решениям, на которые они влияют.
| Параметр | Почему это важно | Подробности, которые необходимо предоставить |
|---|---|---|
| Тип сумки | Определяет ориентацию уплотнения и требования к рукоятке/пробивнику. | Плоский, мусорный, калитка, рукоятка на четыре пальца, рукоятка с мягкой петлей, тесьма для вытягивания |
| киноматериал | Определяет окно герметизации и требования к контролю температуры. | HDPE, LDPE, FFS, PLA/PBAT, переработанный; марка и поставщик, если известны. |
| толщина пленки | Определяет время выдержки при герметизации и усилие резки. | мкм или калибр, включая диапазон допуска. |
| ширина сумки | Определяет максимальную ширину полотна и количество полос. | мм, на полосу, если многополосная |
| Длина сумки | Определяет ход резания и расстояние подачи сервопривода. | мм |
| Требования к прочности уплотнения | Определяет давление и температуру в уплотнительных губках. | Н/15 мм или требуемая нагрузка для применения |
| Рукоятка / пробойник | Определяет порядок пробивки отверстий и сбора отходов. | Тип ручки, размер отверстия, нашивка или мягкая петля. |
| Нарисуйте ленту | Определяет дополнительный путь прохождения пленки и станцию запайки ленты. | Материал ленты, ширина, способ вставки. |
| Целевой выход | Определяет количество полос движения и архитектуру съездов. | Количество пакетов в минуту или за смену, с указанием характеристик пленки и пакетов. |
| Частота переключения | Определяет, оправдана ли многострочная сложность. | Размеры сумок в неделю / месяц |
| Требования к складыванию | Определяет конфигурацию ниже по потоку в трубопроводе. | Способ складывания, количество, размеры в сложенном виде |
| Напряжение и монтаж | Определяет электрическую конфигурацию и объем работ по техническому обслуживанию. | 380 В/50 Гц, 220 В/60 Гц, требуется установка на месте. |
В запросе на коммерческое предложение следует указать толщину пленки и пакета в пределах допустимого диапазона, а не только номинальную. Машина, которая соответствует номинальной толщине, но не соответствует нижнему пределу, не подходит для реальных производственных условий. Технический паспорт и спецификацию пакета можно отправить для оценки через форму запроса на странице контактов .
После того, как определены ориентация шва, логика резки, количество линий и совместимость пленки, остается проверить конфигурацию конкретной модели на соответствие спецификации пакета по краям диапазона допусков пленки. Семейство LFFD охватывает крупноформатную продукцию для тяжелых условий эксплуатации с резкой летящим ножом и двухсторонней проволочной запайкой. Семейство LDFP охватывает продукцию без натяжения, критически важную для качества запайки, с двухлинейной или многолинейной подачей и совместимостью с биоразлагаемой пленкой. Семейство LDF охватывает продукцию для высокопроизводительной многослойной четырехлинейной упаковки, где спецификация пакета стабильна, а экономика затрат труда на один пакет является определяющей.
На каждой странице модели указаны ширина пакета, длина заготовки, диапазон толщины пленки и скорость, определяющие рабочие параметры машины. Модель с полным нижним швом служит ориентиром для подбора соответствующих параметров пакета в соответствии с его техническими характеристиками. Если пакет имеет формат с вытяжной лентой, то конфигурация вытяжной ленты и интеграция механизма складывания являются отдельными решениями в рамках одной категории, а конфигурация вытяжной ленты и механизма складывания иллюстрирует, как изменяется траектория движения пленки и архитектура сервопривода при добавлении системы закрытия.
Как рассчитать производительность машины для производства пакетов для футболок
Что такое машина для герметизации днища с помощью летающего ножа?
Машина для запайки пакетов снизу и сбоку
Данная статья является частью библиотеки технического контента компании Lingfeng Machinery. Информация о прямых продажах и ценах не включена. Все технические обсуждения призваны помочь вам принять обоснованное решение о покупке.

 EN
 ES
 AR