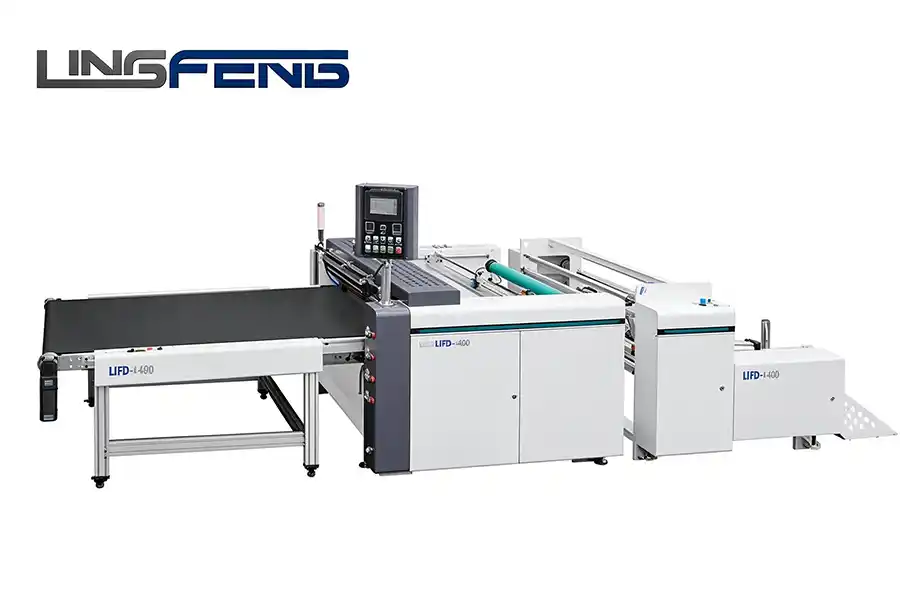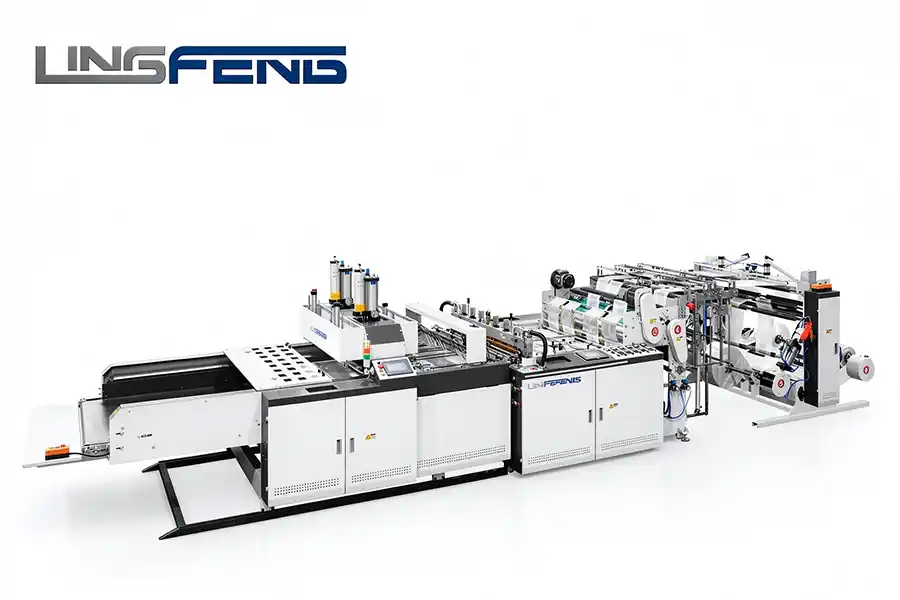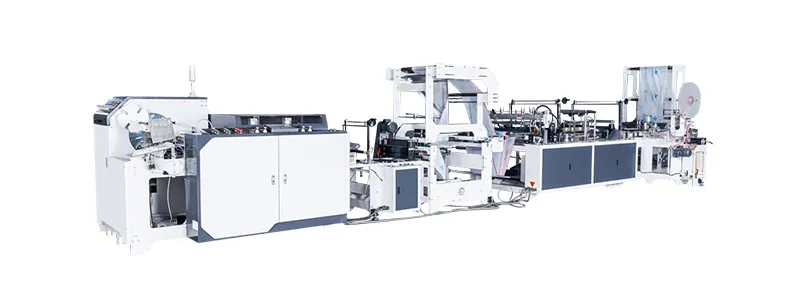

Обзор статьи: В данной статье представлено систематическое сравнение технологий запайки пакетов снизу и сбоку. Рассматриваются ориентация шва, геометрия пакета, сложность переналадки, потери пленки, производительность, техническое обслуживание и пригодность для применения в плоских пакетах, мешочках, почтовых конвертах и многом другом. Цель — помочь командам по закупкам и проектированию оценить, какой метод соответствует их производственным требованиям.
Содержание
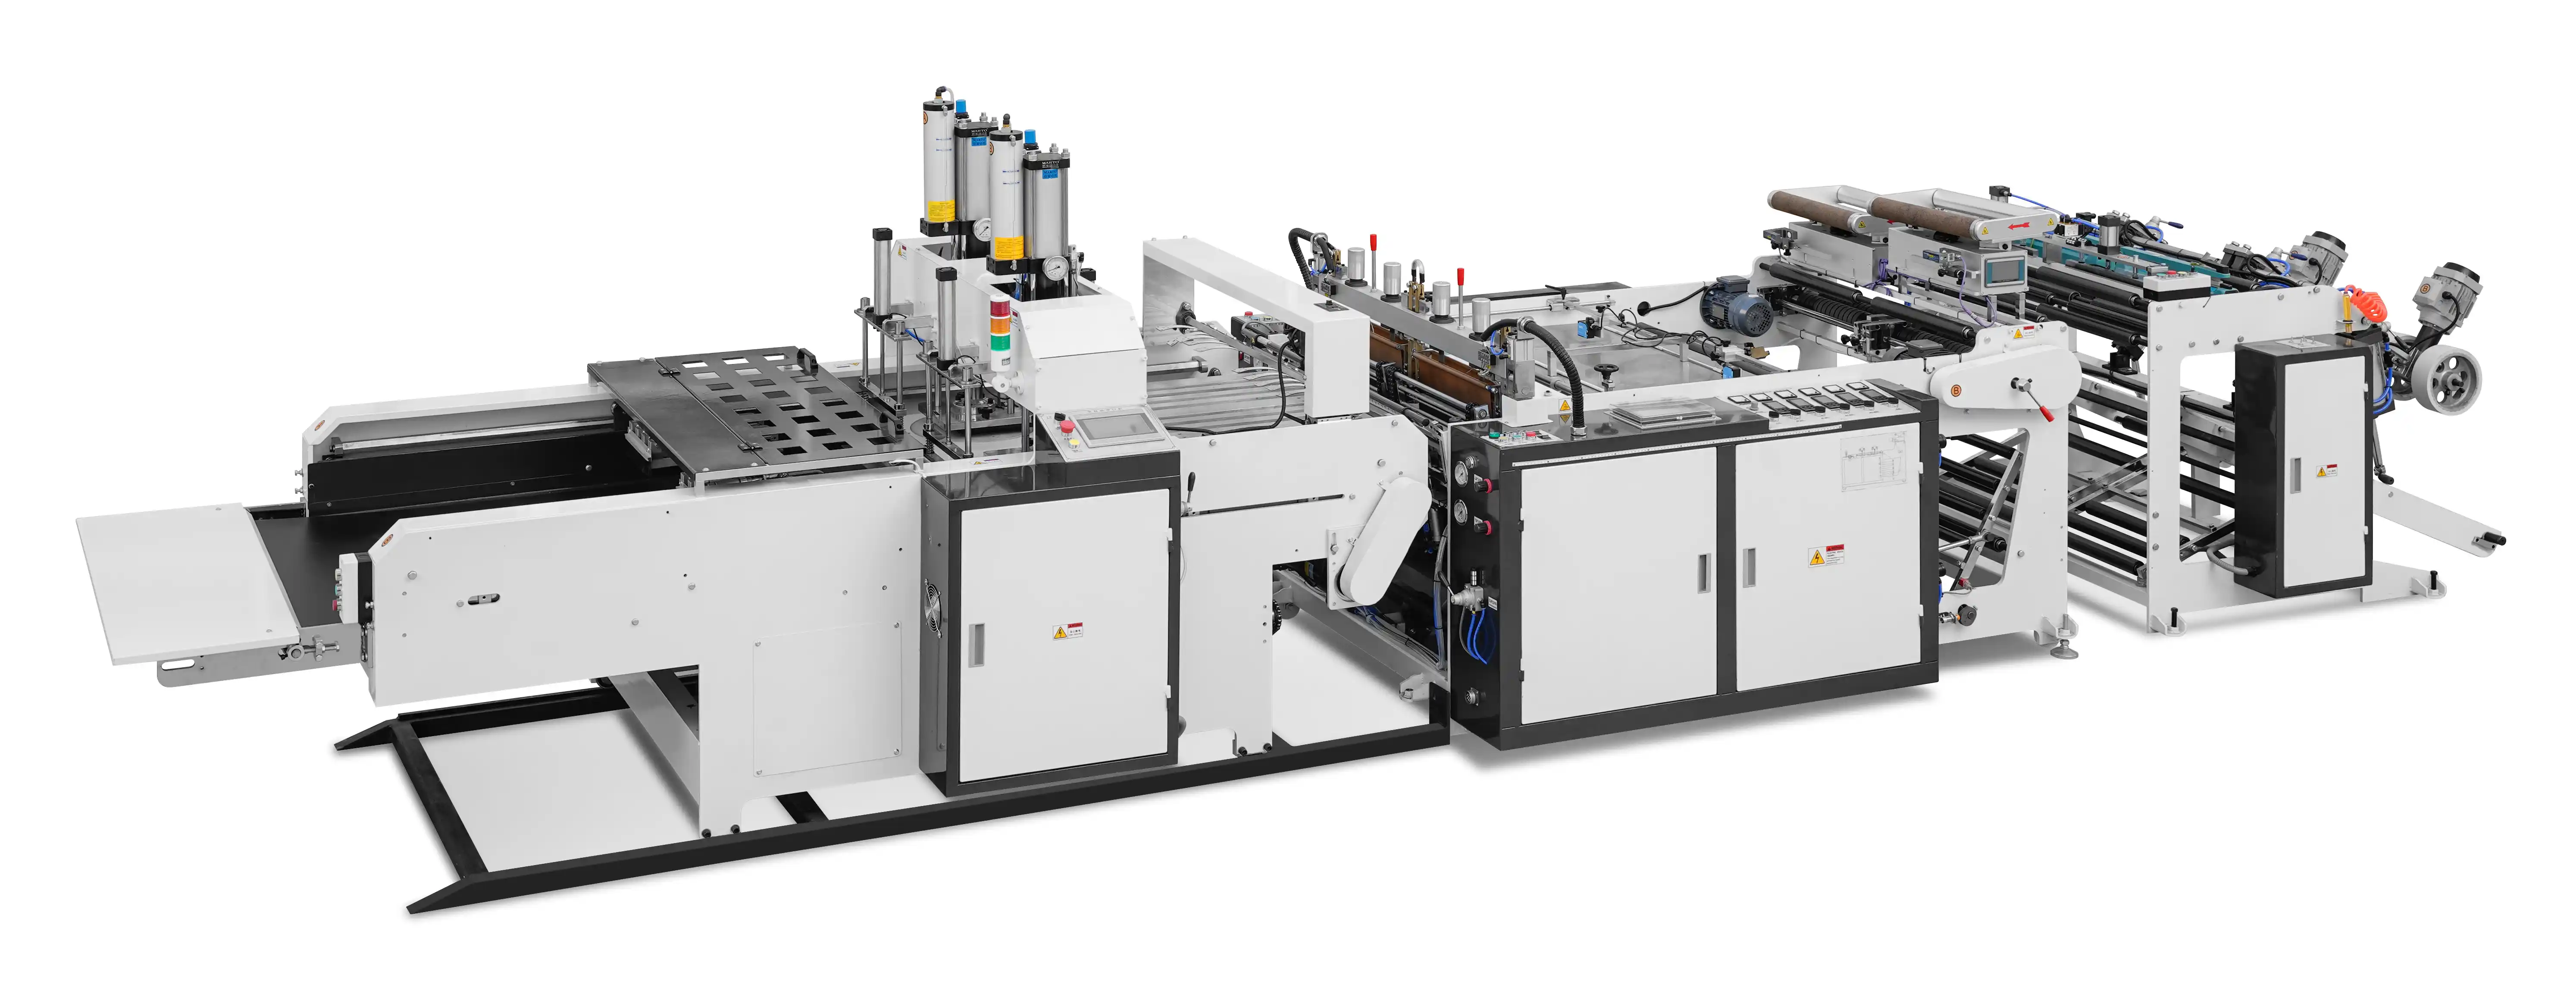
Основное различие заключается в ориентации шва относительно траектории движения пленки в машине. В машине для изготовления пакетов с донным швом шов создается перпендикулярно потоку пленки, запаивая дно пакета. Этот метод обычно использует термосварочную планку или систему летающего ножа. В машине для изготовления пакетов с боковым швом шов выполняется параллельно потоку пленки, запаивая одну или обе стороны пакета. Выбор ориентации шва напрямую влияет на геометрию пакета, скорость производства и обработку материала.
Вариант А: Нижняя герметизация
Нижний шов создает единый поперечный шов в нижней части пакета. Он идеально подходит для плоских пакетов, мусорных мешков и пакетов для овощей и фруктов. Машина может быть сконфигурирована с нагревательной планкой для стационарной запайки или с летающим ножом для непрерывной запайки. Натяжение пленки имеет решающее значение для поддержания правильного положения шва.
Вариант B: Боковая герметизация
Боковая запайка проходит вдоль всей длины пакета, образуя мешочек или пакет с боковыми складками. Этот метод распространен для почтовых отправлений, пакетов для продуктов питания и пакетов для медицинских отходов. В машинах для боковой запайки часто используется запайка горячим воздухом или горячим ножом, при этом пленка складывается перед запайкой. На прочность запайки влияют состав пленки и точность сгиба.
Примечание для покупателя: ни один из методов не является универсально лучшим. Решение должно основываться на геометрии и свойствах материала вашей сумки для конечного использования. Оцените оба метода с учетом объема производства и технических характеристик сумки.
Форма пакета определяет направление запайки. Запайка снизу позволяет получить пакеты, которые лежат ровно и имеют запаянный нижний край — это характерно для рулонных пакетов из супермаркетов, прочных мусорных мешков и плоских пакетов. Запайка сбоку позволяет получить пакеты с запаянными боками, что обеспечивает трехмерную форму, подходящую для более толстых товаров, таких как конверты для курьерской доставки или пакеты с донышком. В таблице ниже приведены типичные области применения:
Например, производитель, переходящий от обычных плоских пакетов к полиэтиленовым почтовым конвертам для курьерской доставки, может обнаружить, что машина для боковой запайки более подходит, поскольку для образования кармана в таком конверте требуется запайка по бокам. И наоборот, производитель пакетов для продуктов, скорее всего, выберет метод запайки снизу из-за эффективности и простоты.
Время переналадки и потери материала являются критически важными факторами для гибких производственных линий. Машины для запайки снизу часто имеют более простую процедуру переналадки для регулировки длины пакета, поскольку требуется модификация только положения запаечной планки и прижимных роликов. Машины для боковой запайки могут потребовать более сложных регулировок ширины пакета, температуры запайки и выравнивания при складывании пленки.
Вариант А: Нижняя герметизация
Отрегулируйте время срабатывания запаечной планки и длину резки. Системы с летающим ножом позволяют быстро изменять длину с помощью программного обеспечения. Регулировка натяжения пленки минимальна для стандартных пленок. Типичная смена: 15–30 минут для опытных операторов.
Вариант B: Боковая герметизация
Требуется ручная регулировка фальцевальной доски, роликов боковой запайки, а иногда и дополнительной станции запайки. Изменение ширины пакета может потребовать замены формовочного плуга. Типичное время переналадки: 30–60 минут, в зависимости от сложности.
Примечание для покупателя: если ваше производство часто выпускает небольшие партии, отдайте приоритет простоте переналадки. Уточните время настройки оборудования у производителя для ваших конкретных размеров пленки и пакетов.
Количество отходов пленки также различается. Машины с нижней запайкой, как правило, производят меньше отходов при запуске, поскольку траектория движения пленки прямая. Машины с боковой запайкой могут производить больше отходов во время регулировки сгибания и подготовки к запайке, особенно при запуске нового рулона. Хорошо настроенная машина с автоматическим контролем натяжения может свести эти отходы к минимуму.
Производительность зависит от времени выдержки при запайке, времени охлаждения и скорости вращения механизма. Машины для запайки снизу с летающими ножами могут достигать 80–120 циклов в минуту для тонких пленок, в то время как машины для боковой запайки часто работают со скоростью 40–80 циклов в минуту из-за большей длины пути запайки и сложности складывания. Однако эти показатели сильно различаются в зависимости от конструкции машины и типа пленки. Техническое обслуживание: нагревательные элементы для запайки снизу требуют периодической очистки и замены, тогда как нагревательные ножи для боковой запайки могут изнашиваться быстрее из-за постоянного контакта с краями сложенной пленки. Износ шестерен и подшипников одинаков для обоих типов.
Определите, требуется ли для вашего продукта запайка с плоским дном (мусорные мешки, плоские пакеты) или с боковым швом (пакеты, почтовые конверты, пакеты с боковыми складками). Это позволит сузить выбор оборудования на 80%.
На линиях с большим объемом производства и малым количеством переналадок предпочтительным является нижний шов из-за скорости и простоты. При мелкосерийном производстве с широким ассортиментом продукции боковой шов может быть выгоден, если этого требует геометрия пакета. Рассмотрите многофункциональную машину, которая может переключаться между типами шва, если это оправдано объемом производства.
Важными факторами являются первоначальные капитальные затраты, энергопотребление и себестоимость единицы продукции. Машины для запайки снизу, как правило, дешевле благодаря более простой механике и меньшему количеству движущихся частей. Машины для боковой запайки часто имеют более высокую первоначальную стоимость из-за механизма складывания, дополнительных станций запайки и более сложных систем управления. Энергопотребление: запайка снизу обычно потребляет меньше энергии на один пакет, поскольку длина шва короче, а охлаждение происходит быстрее. Боковая запайка требует более длительного времени выдержки при запайке и иногда предварительного нагрева картонных листов, что увеличивает энергопотребление. Эти компромиссы следует учитывать при расчете ожидаемого объема производства и характеристик пакетов.
Для структурирования оценки используйте следующие критерии. Сначала задокументируйте обязательные требования, а затем взвесьте возможные компромиссы.
Сравните свой ассортимент продукции с учетом этих пунктов. Для подробного сравнения характеристик обратитесь к странице товара «Машины для изготовления запаечных пакетов», чтобы увидеть реальные параметры. Многие производители предлагают оба типа, поэтому запросите рекомендацию, основанную на вашем образце пакета.
В чём основное различие между машинами для запайки пакетов снизу и сбоку?
Основное различие заключается в ориентации шва относительно траектории пленки. Нижний шов создает шов, перпендикулярный потоку пленки в нижней части пакета; боковой шов создает шов, параллельный потоку вдоль боковых сторон пакета. Это определяет форму пакета и типичные области применения.
Может ли одна машина производить как нижние, так и боковые уплотнения?
Большинство машин рассчитаны на один способ запайки. Некоторые специализированные многопозиционные машины могут предлагать оба варианта, но они встречаются реже и часто стоят дороже. Для большинства производственных линий более эффективной окажется специализированная машина для изготовления пакетов с нижней или боковой запайкой.
Какой метод приводит к меньшему количеству отходов пленки?
Нижняя запайка обычно приводит к меньшему количеству отходов при запуске и переналадке благодаря прямому пути пленки. Боковая запайка создает больше отходов при регулировке гибки. Однако автоматизированный контроль натяжения и опытные операторы могут свести к минимуму зазоры в обеих системах.
Как мне определить, нужна ли мне машина для изготовления пакетов с нижней запайкой или с боковой запайкой?
Оцените геометрию вашего пакета в зависимости от его конечного назначения. Если вы производите плоские пакеты, мусорные мешки или аналогичные изделия, оптимальным вариантом, скорее всего, будет запайка снизу. Если вам нужны пакеты-мешочки, почтовые конверты или пакеты с боковыми складками, более подходящей будет запайка сбоку. Используйте приведенную выше схему принятия решений, чтобы сделать свой выбор.
Машины для запайки снизу работают быстрее, чем машины для боковой запайки?
Как правило, машины для запайки снизу с летающими ножами могут достигать более высоких скоростей цикла (80–120 циклов/мин), поскольку шов короткий, а охлаждение быстрое. Машины для боковой запайки (40–80 циклов/мин) требуют более длинных путей запайки. Однако фактическая скорость зависит от типа пленки, размера пакета и технических характеристик машины.
Каковы типичные требования к техническому обслуживанию для каждого типа?
Машины для запайки снизу требуют периодической очистки и замены нагревательных планок. Машины для боковой запайки могут нуждаться в более частом внимании к фальцевальным доскам и режущим кромкам ножей. В обоих случаях полезна регулярная смазка и контроль натяжения. Подробные графики см. в руководстве по эксплуатации машины.
Выбор между машиной для изготовления пакетов с нижней и боковой запайкой зависит от геометрии пакета, объема производства и допустимых переналадок. Нижняя запайка отлично подходит для высокоскоростного производства плоских пакетов с минимальными потерями пленки, в то время как боковая запайка обеспечивает геометрическую гибкость, необходимую для пакетов и почтовых отправлений. Ни один из методов не является принципиально лучше — главное, чтобы пакет идеально подходил. Начните с определения конечного назначения вашего пакета, а затем оцените каждую технологию с учетом ваших производственных ограничений. Для сравнительного анализа доступных систем изучите страницу продукта «Машины для изготовления пакетов с боковой запайкой», чтобы сопоставить технические характеристики с вашими производственными целями.

 EN
 ES
 AR