
Обзор статьи: Это руководство помогает менеджерам по закупкам, группам по снабжению и инженерам проектов оценить оборудование Lingfeng Machinery перед размещением заказа на оборудование для производства пластиковых пакетов. В нем изложены эксплуатационные требования в виде критериев выбора, описано, что необходимо проверить перед заказом, и объяснены важные компромиссы. Основной вывод заключается в том, что при принятии решения о покупке следует руководствоваться документированными техническими характеристиками продукции и проверенными данными поставщика, а не знакомством с брендом. В качестве доказательств используются опубликованные сравнения типов оборудования, контрольные списки запросов предложений и типичные руководства по оценке поставщиков.
Обзор статьи
При выборе оборудования Lingfeng покупателям следует сначала задокументировать тип пакета, тип и толщину пленки, целевую производительность и частоту переналадки, а затем сопоставить эти эксплуатационные требования с конфигурацией запайки машины, компоновкой линии и органами управления.
Первым фильтром является категория продукции. Если вы производите пакеты-майки, хозяйственные пакеты или пакеты с плоским дном, то обычно подходит категория «машина для запайки дна», поскольку шов формируется поперек пленки. Если вы производите пакеты-папье, почтовые конверты или пакеты с боковыми складками, сначала осмотрите машины для боковой запайки, поскольку шов выполняется параллельно пленке и подходит для сложенного полотна. Запишите диапазон ширины и длины пакета, тип отверстия и глубину боковых складок, прежде чем ожидать от поставщиков рекомендаций по конфигурации.
Второй тип пленки — это пленочный фильтр. Полиэтилен высокой плотности (HDPE) используется в более жестких пакетах и часто применяется для легких материалов; полиэтилен низкой плотности (LDPE) добавляет мягкость и повышает устойчивость к разрывам; смеси PLA/PBAT улучшают компостируемость, но могут потребовать других температурных режимов и настроек ножа. Укажите марки смолы, диапазон толщины и размеры рулонов, которые вы планируете использовать сейчас и в течение следующих двух лет, чтобы поставщик мог оценить механическую совместимость, а не гадать.
Наконец, установите четкий целевой показатель качества. Выберите параметры, которые вы будете измерять после установки, такие как герметичность, соответствие размеров или количество брака, образующегося во время запуска. Эти параметры станут контрольными испытаниями, а не необязательными наблюдениями.
Запишите тип сумки, тип отверстия, диапазон ширины и длины, а также глубину складок, если таковые имеются.
Укажите тип смолы, толщину в микронах или милах, допустимый допуск по толщине и размеры рулона.
Укажите количество мешков за смену, ожидаемую продолжительность цикла и то, сколько раз в неделю линия меняет размер или ассортимент продукции.
Превратите первые три шага в пронумерованные вопросы и требуйте от каждого поставщика предоставления информации в точно таком же формате.
Последовательно применяйте эти письменные базовые требования. В руководстве по выбору производителя оборудования для изготовления пластиковых пакетов объясняется, какие возможности поставщика следует проверить после того, как вы определили требования к продукту.
Покупатели должны убедиться, что предлагаемое оборудование соответствует требуемой ориентации запайки и диапазону пленок, что заявленные параметры производительности содержат условия испытаний, а также что обязательства по обслуживанию, обучению и поставке запасных частей включены в заказ.
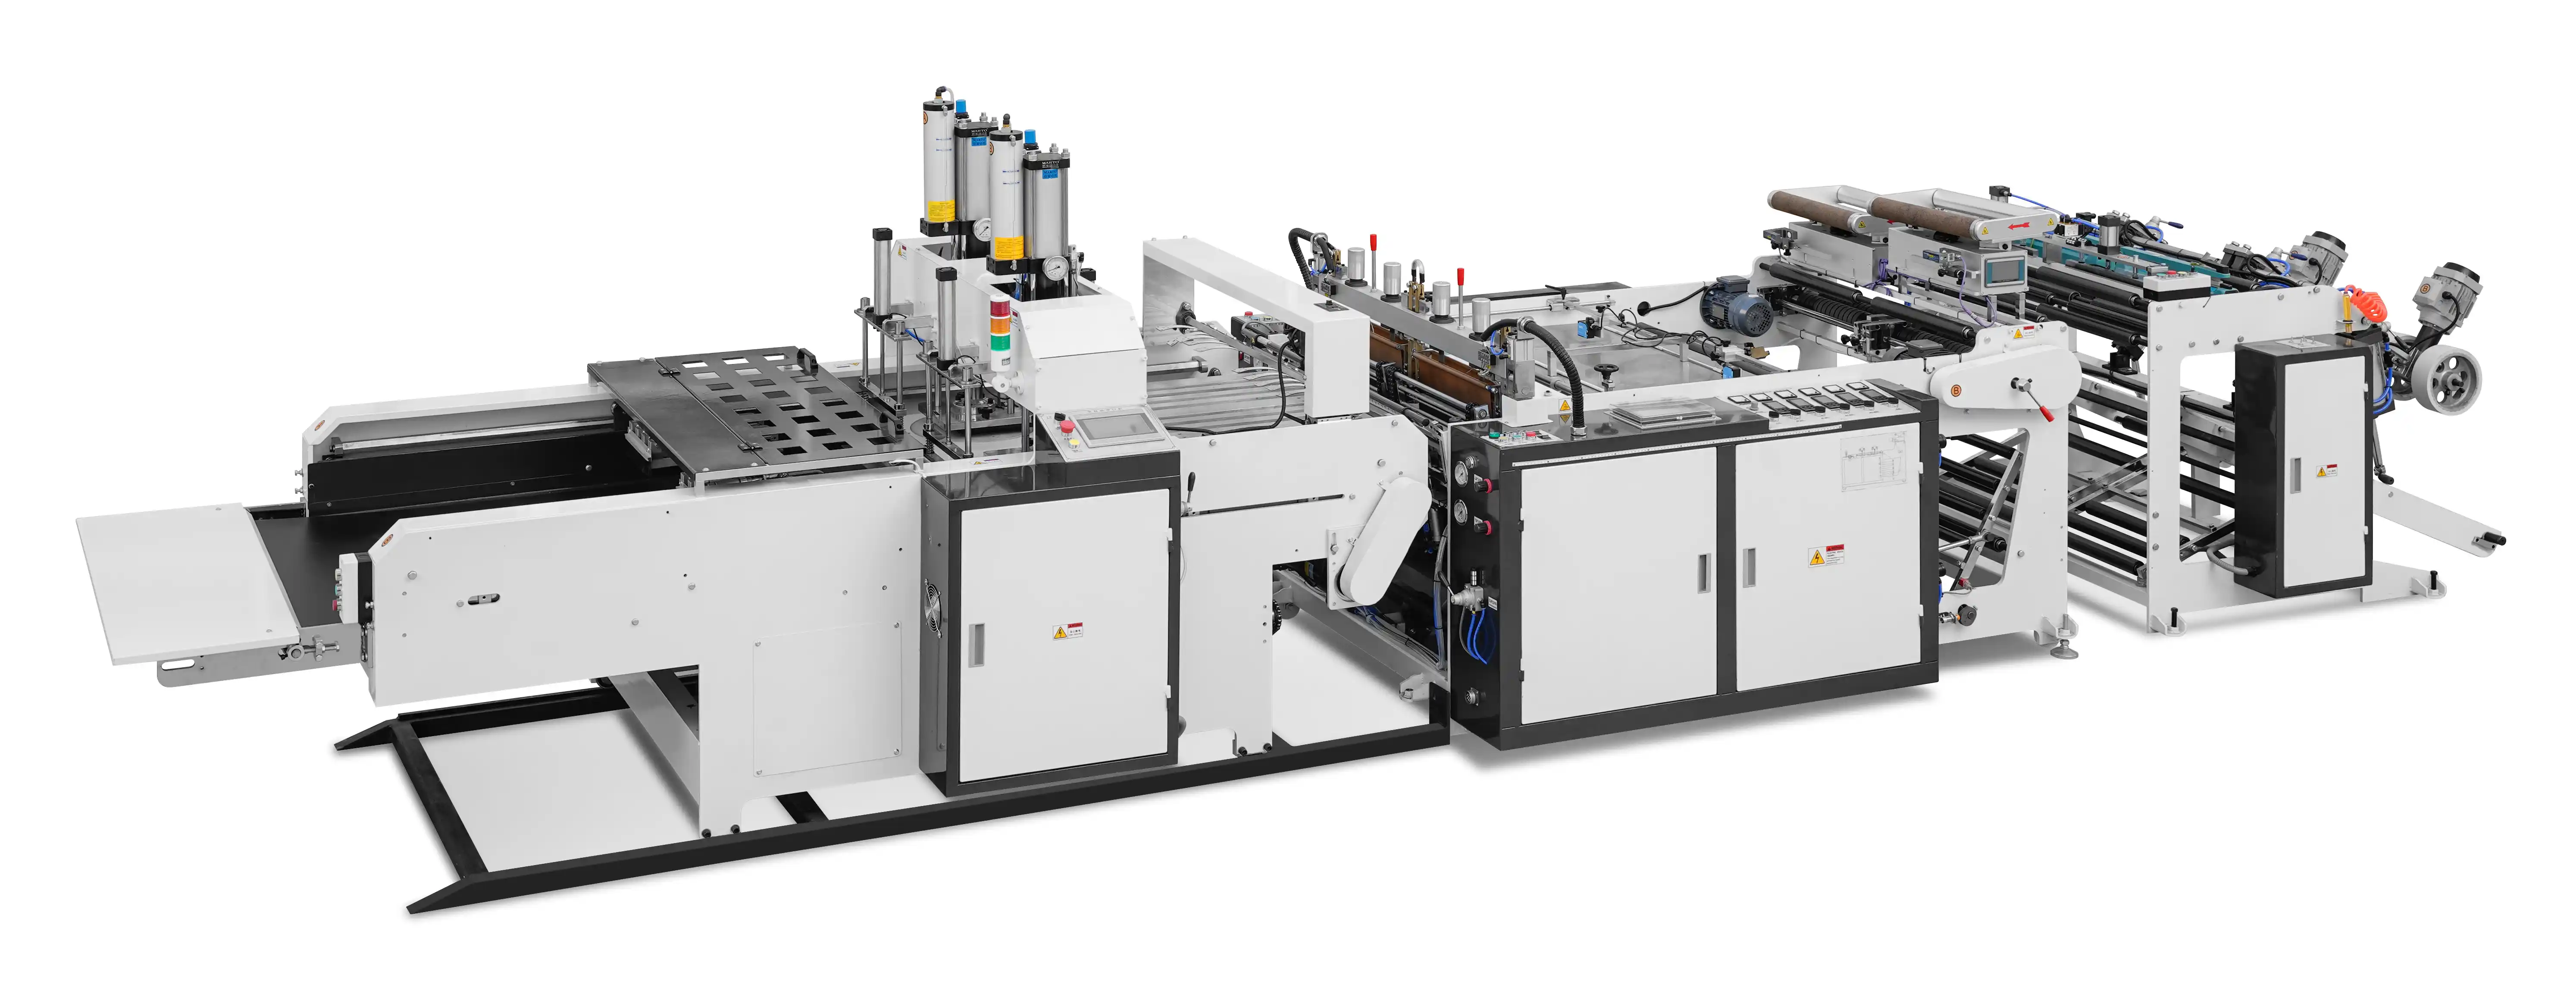
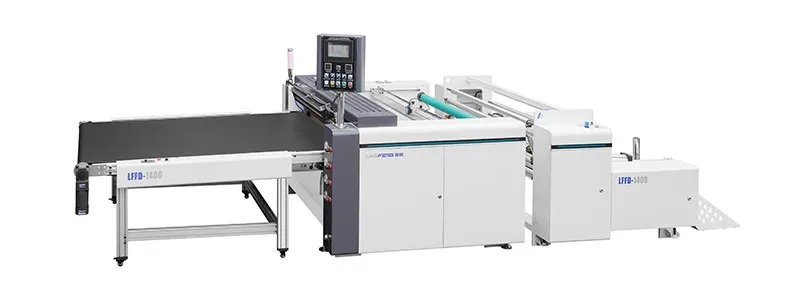
Конфигурация — это первая проверка приемки. Для линии нижней запайки необходимо уточнить, предлагает ли поставщик систему запайки с использованием нагревательного элемента или летающего ножа, а также как контролируется натяжение пленки. Для линии боковой запайки необходимо определить метод с использованием горячего воздуха или горячего ножа, а также способ фиксации сложенной пленки перед запайкой. Схема от размотки до укладки или намотки позволяет проследить путь пленки и проверить любой пропущенный этап.
Для подтверждения заявленной производительности необходимо указать эталонные условия. Следует уточнить, относится ли заявленная производительность (количество мешков в минуту) к однолинейной или двухлинейной работе, а также к какому размеру мешка, сорту пленки и толщине пленки был получен такой результат. Если каждое предложение основано на собственном, не указанном в нем критерии, цифры будут несопоставимы. Необходимо указывать одни и те же эталонные поля во всех предложениях и повторно включить их в протокол приемки.
Контрольная точка приемки: Рассматривайте заявленный объем продукции как предварительный до тех пор, пока поставщик не предоставит документальное подтверждение размеров пакета, типа и толщины пленки, метода запайки и количества полос, использованных в тестировании. Скопируйте эти же поля в протокол приемки завода, чтобы ваш цикл приемки соответствовал фактическим производственным потребностям.
Объем сервисного обслуживания является частью описания оборудования. Необходимо уточнить, кто вводит линию в эксплуатацию, сколько операторов обучено, какие запасные части включены в комплектацию на первый год и как осуществляется удаленная техническая поддержка. Эти факторы определяют, как быстро незапланированная остановка может привести к потере смены.
Перед покупкой запросите тестирование материала именно той пленки, которую вы будете использовать, или видеозапись аналогичного применения. Если ваш материал новый, отправьте образцы поставщику и укажите условия прохождения/непрохождения теста до оформления заказа. Контрольный список для закупки оборудования для производства пакетов может превратить эти проверки в обязательные поля запроса коммерческого предложения, чтобы ни один поставщик не ответил в другом формате.
Наиболее важными компромиссами являются ориентация шва, производительность на единицу площади и совместимость пленки. Оптимальный баланс зависит от состава упаковочных мешков, объемов партий и загрузки смен, поэтому универсальной конфигурации, подходящей для всех покупателей, не существует.
Для объективности сравнения используйте таблицу соответствия. В каждой строке укажите свои целевые значения, прежде чем читать цитаты.
| Оперативное решение | Вопрос, на который нужно ответить в первую очередь. | Поле запроса коммерческого предложения (RFQ) для запроса |
|---|---|---|
| стиль сумки | В ассортименте будут представлены футболки, плоские пакеты, пакеты-мешочки или пакеты с боковыми складками? | Тип мешка, диапазон ширины и длины, глубина складок (если используется) и тип отверстия. |
| Технические характеристики пленки | С какими типами смол и в каком диапазоне толщины должна работать машина? | Семейство смол, толщина в микронах или милах, допуск и ширина исходного рулона. |
| Требования к выходным данным | Какой объем производства требуется за смену и для какого размера мешков? | Для оценки использовались следующие параметры: количество мешков в минуту или час, количество дорожек и эталонные размеры мешков. |
| Нагрузка на переналадку | Как часто смена размеров или ассортимента продукции будет прерывать производственный процесс? | Время переналадки, регулировка инструментов и необходимые действия оператора. |
| Область поддержки | Что должно быть готово до начала первого производственного цикла? | Установка, обучение, запасные части в течение первого года и гарантии времени реагирования. |
Эта таблица не ранжирует варианты оборудования. Она создает общую структуру, позволяющую оценивать компромиссы на основе одних и тех же данных. После заполнения таблицы изучите, как взаимодействуют эти компромиссы.
Нижний шов создает поперечный шов и широко используется для плоских пакетов и пакетов типа «футболка». Боковой шов создает вертикальный шов и применяется для пакетов-мешков, почтовых конвертов и пакетов с боковыми складками. Для обоих типов швов требуются разные пути прохождения пленки и станции запайки, поэтому использование обоих типов продукции обычно означает планирование переналадки или приобретение отдельного оборудования.
Однолинейное оборудование проще в установке и требует меньших первоначальных затрат. Двухлинейное оборудование обрабатывает две полосы и может увеличить производительность без пропорционального увеличения площади, но требует более скоординированного управления и более высокого уровня квалификации оператора. Выбирайте, исходя из предсказуемости объема, а не из максимальной скорости.
Полиэтилен высокой плотности (HDPE), полиэтилен низкой плотности (LDPE) и смеси PLA/PBAT ведут себя по-разному на станции запайки. Для оборудования, настроенного на один тип смолы, может потребоваться другой температурный диапазон, профиль лезвия или настройка времени выдержки для другого типа. Проверьте предлагаемый температурный диапазон, варианты лезвий и гибкость регулировки на соответствие типам пленок, которые вы планируете использовать в течение следующих двух лет.
Когда компромиссы несостоятельны, используйте взвешенную матрицу решений. Взвесьте объем производства, скорость переналадки, ассортимент пленок, доступность технического обслуживания и наличие сервисных услуг в соответствии с вашим планом. Оцените каждое предложение по этой матрице, прежде чем посещать поставщика или вести переговоры. Сравнительный анализ более надежен, чем полагаться на поставщика с наиболее убедительной презентацией.
Для более подробного ознакомления с геометрией, перед окончательным оформлением запроса на коммерческое предложение, прочтите сравнение машин для запайки пакетов снизу и сбоку .
Запросите документально подтвержденную ссылку, соответствующую размеру вашего пакета, типу пленки и заявленным характеристикам. Запросите демонстрацию работы аналогичного продукта в режиме реального времени или в записи, затем подтвердите наличие запасных частей, график ввода в эксплуатацию и план обучения в письменной форме. Удаленная проверка работает, когда все требования указаны в запросе предложений, и поставщик принимает эти пункты в качестве условий приемки.
Нет. Учитывайте достижимый объем производства при заявленных условиях испытаний, время переналадки, ожидаемое техническое обслуживание, потребности в обучении операторов и реакцию поставщика. Эти факторы различаются в зависимости от конфигурации и местных условий, поэтому универсального значения здесь не используется. Перед принятием окончательного решения составьте смету общей стоимости проекта с учетом ваших ожидаемых эксплуатационных предположений.
Только если машина предназначена для сменных упаковочных станций, и поставщик предоставляет документированную процедуру переналадки. В двух вариантах ориентации используются разные траектории движения пленки и геометрия запайки, поэтому общего описания недостаточно. Если в вашем ассортименте представлены оба варианта, рассчитайте, компенсируют ли время переналадки и затраты на оснастку преимущества использования одной машины.
Выбор оборудования Lingfeng начинается с составления письменной спецификации и заканчивается проверкой подтверждающих документов. Сначала необходимо задокументировать семейство продукции, диапазон пленок, целевой объем производства и требования к переналадке. Перед заказом проверьте предлагаемую конфигурацию, эталонные условия производства и объем обслуживания. Сравните ориентацию швов, производительность линии и совместимость пленок с помощью взвешенной матрицы принятия решений и подтвердите окончательный выбор на основе документации поставщика и условий договора.

 EN
 ES
 AR