
Обзор статьи: Это руководство предназначено для групп по закупкам и проектированию, оценивающих производителя оборудования для производства пластиковых пакетов для новой или расширенной линии переработки. В нем даются ответы на вопросы о том, какие требования следует задокументировать в первую очередь, как сравнить соответствие поставщиков и какие доказательства следует запросить перед утверждением. Рекомендуемый путь — документированное рабочее пространство, сравнительный запрос на коммерческое предложение и отслеживаемая проверка. Представленные здесь доказательства ограничены опубликованными сравнениями поставщиков, поэтому указанные цены остаются ориентировочными до тех пор, пока ваши собственные испытания не подтвердят их.
Обзор статьи
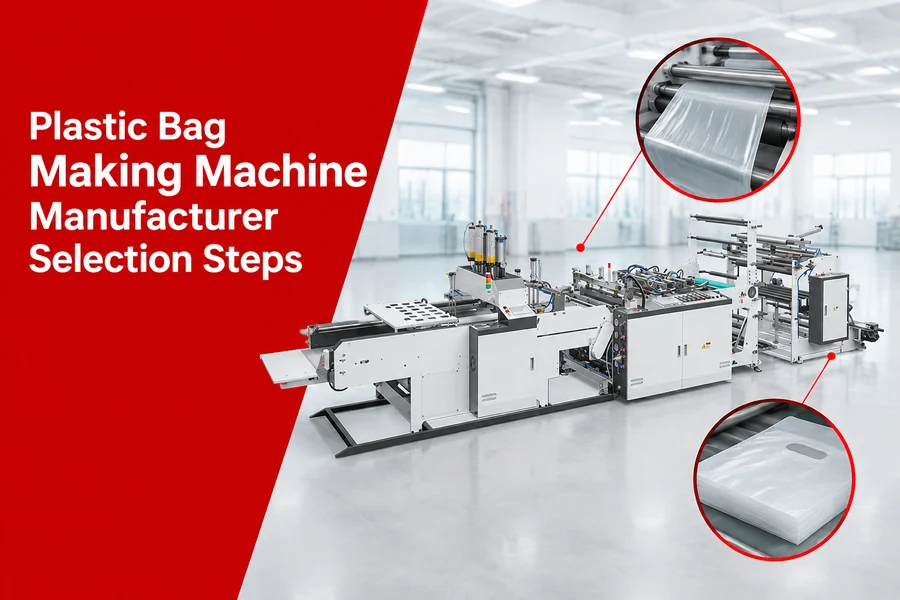
Рабочий диапазон — это задокументированное сочетание размеров пакетов, типов и толщины пленки, методов запайки и резки, производительности и условий эксплуатации, с которыми должна работать машина, и каждое сравнение с поставщиком должно проводиться на основе этих данных.
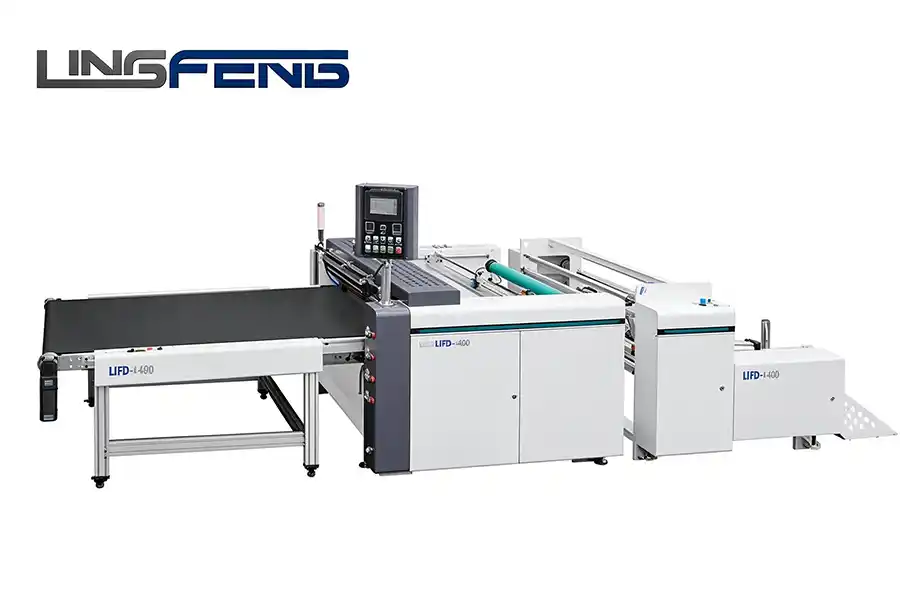
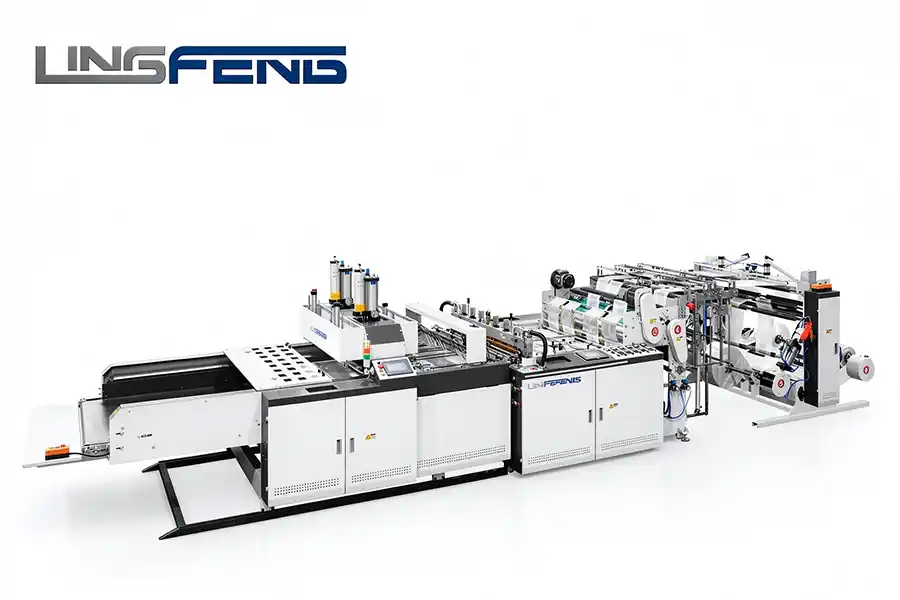
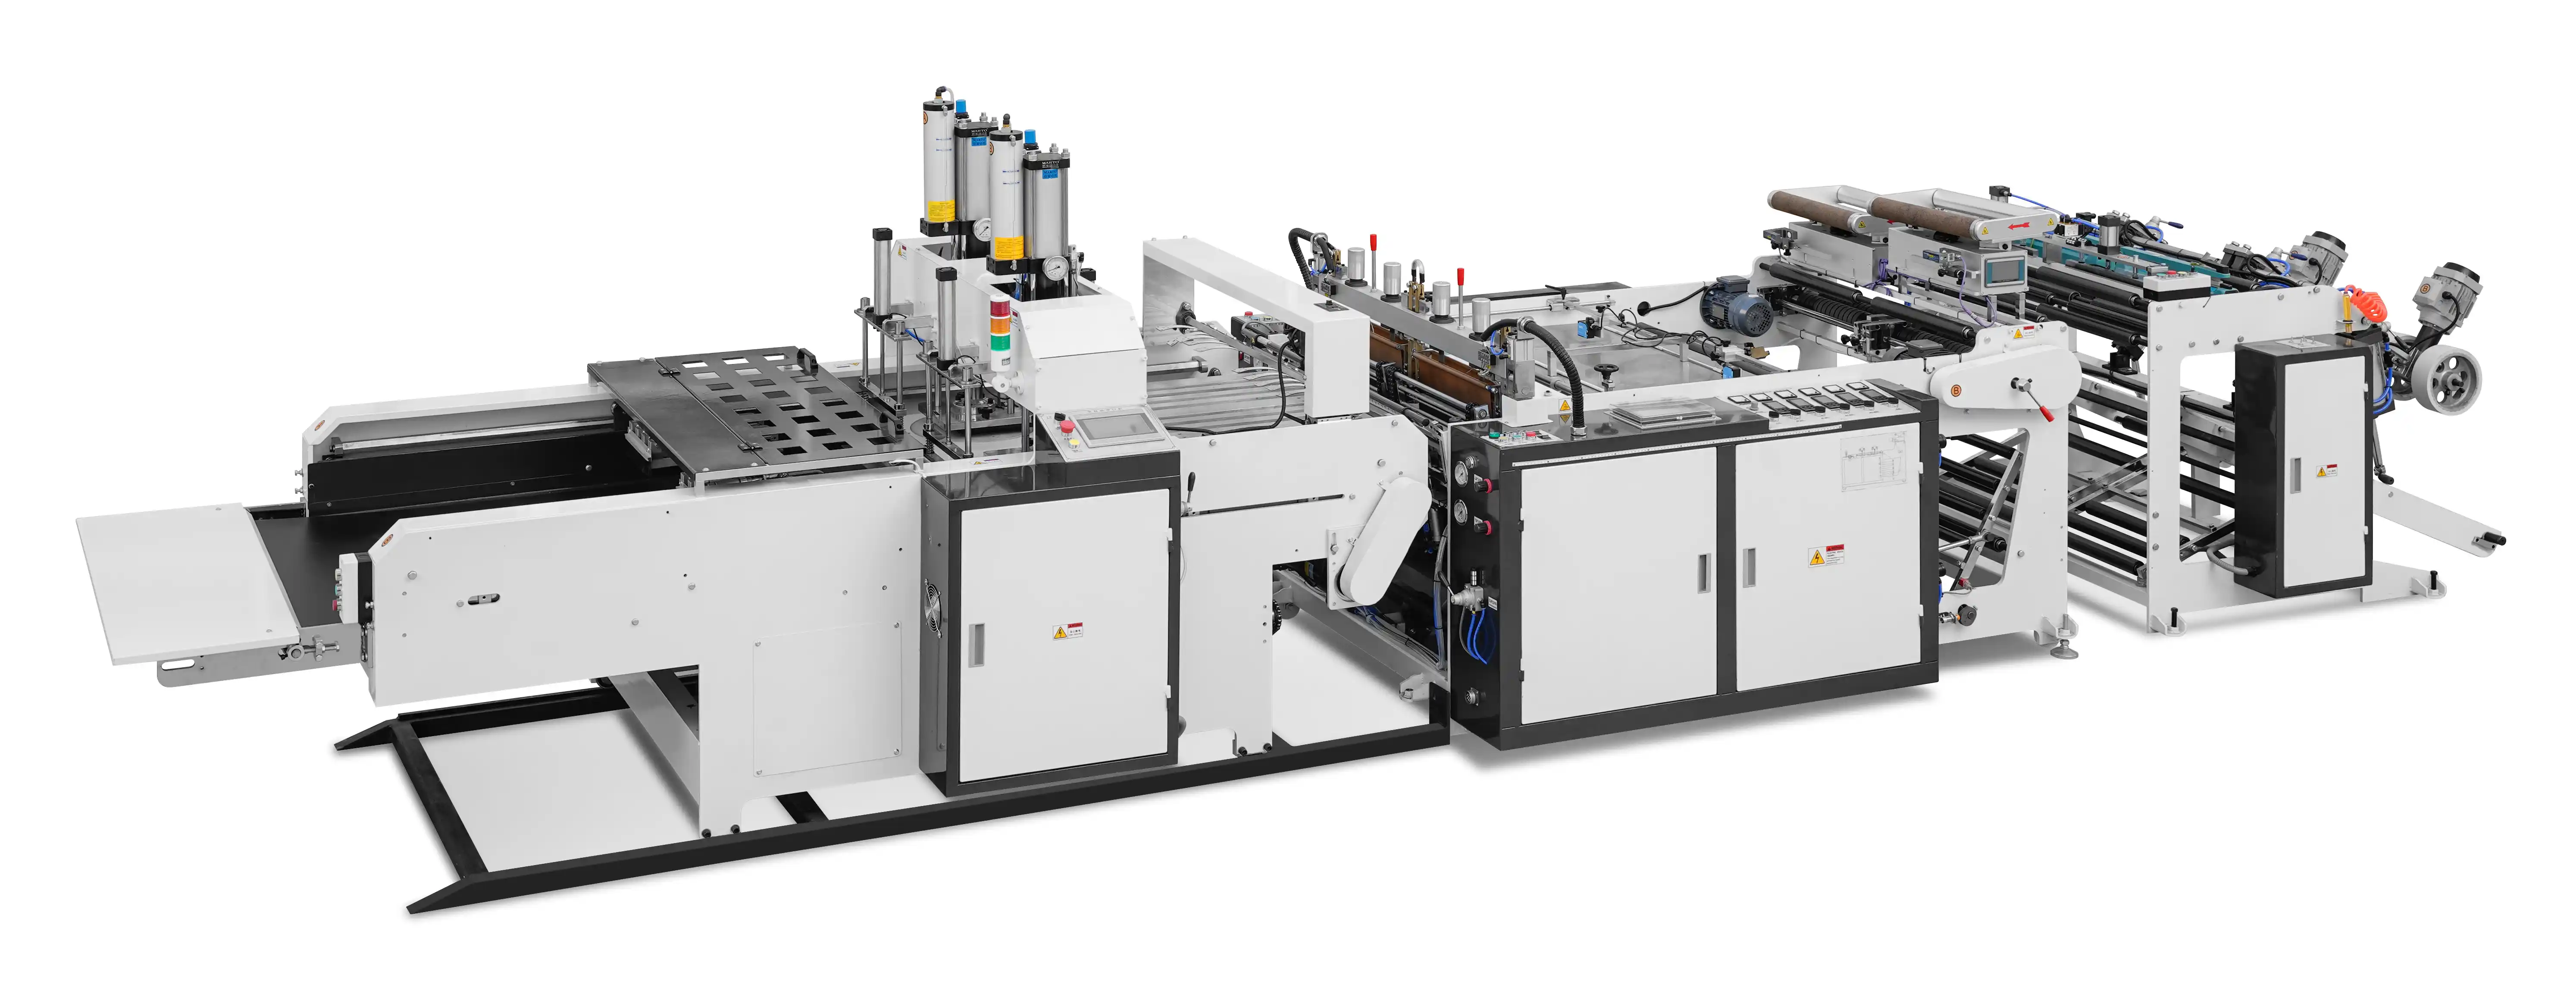
Ориентация запайки обычно является первым параметром, который необходимо определить, поскольку она определяет геометрию пакета и траекторию движения пленки. В машине с нижней запайкой запайка выполняется перпендикулярно потоку пленки; в машине с боковой запайкой запайка выполняется параллельно ему. Это единственное различие влияет на то, какие типы пакетов может производить линия, как пленка складывается или натягивается, и будет ли система запайки использовать нагревательный элемент, летающий нож, горячий воздух или горячий нож. Выбор способа резки и перфорации подчиняется той же логике.
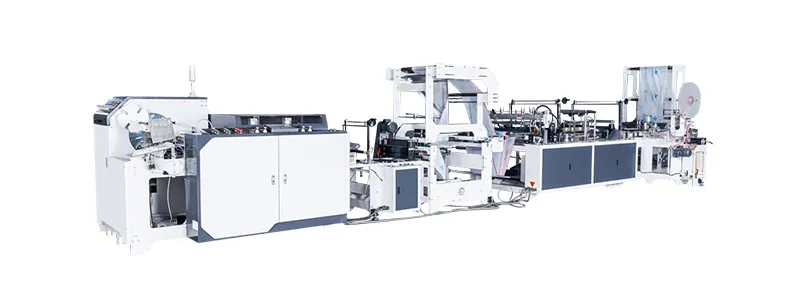
На данном этапе полезны опубликованные сравнительные данные, поскольку они показывают, где обычно применяется каждый тип запайки. Например, технический обзор конструкций машин для запайки пакетов с нижней и боковой запайкой связывает нижнюю запайку с плоскими пакетами, мусорными вкладышами и пакетами для продуктов, а боковую запайку — с почтовыми пакетами для курьерской доставки, пищевыми пакетами и аналогичными форматами пакетов, в то время как линии для рулонных пакетов образуют отдельную категорию.
Рабочий диапазон
Документированный диапазон форматов пакетов, типов и толщины пленки, методов запайки и условий эксплуатации, которые должна обеспечивать производственная линия.
Смена
Работа, необходимая для перевода производственной линии с одного формата пакетов на другой, включая изготовление оснастки, изменение параметров и утверждение первого образца.
Критерии приемлемости
Письменные, измеримые условия, определяющие соответствие требованиям при заводских испытаниях и при вводе в эксплуатацию на объекте.
Прослеживаемая спецификация
Параметр, привязанный к номеру чертежа, версии или протоколу контролируемого испытания, а не к словесному описанию.
Покупателям следует документировать размеры пакетов с указанием допусков, тип и толщину пленки, метод запайки и разрезания, целевую производительность, ожидаемые показатели переналадки, используемые ресурсы и имя лица, подписывающего акт приемки, поскольку эти данные определяют, какие классы машин вообще можно сравнивать.
Документация с требованиями позволяет сравнивать последующие коммерческие предложения. Когда в запросе указано только название оборудования, поставщики отвечают на разные вопросы и устанавливают цены на разные объемы работ. Если же в одном и том же запросе указаны диапазон форматов, тип пленки и базовая цена, коммерческие предложения можно сопоставить без догадок. Практический первый шаг — это зафиксировать следующее.
| Категория требований | Что следует указать | Подтверждение приемки |
|---|---|---|
| геометрия сумки | Ширина, длина, глубина складки, тип ручки или выреза, допуск | Утвержденный чертеж размеров |
| Фильм | Тип смолы, толщина в микронах или милах, допуск по толщине, содержание переработанных или компостируемых материалов. | Протоколы испытаний указанной смолы |
| Запечатать и отрезать | Ориентация и способ герметизации, тип ножа, требования к перфорации. | Запечатанные образцы из приемочного цикла |
| на основе выпуска продукции | Целевая ставка, размер мешка, для которого эта ставка указывается, предположение об эффективности. | Тестирование скорости при заданном формате и пленке |
| Смена | Диапазон формата, этапы обработки, целевое окно переключения | Продемонстрирована возможность переключения во время приемочного визита. |
| Коммунальные услуги и окружающая среда | Источник питания, качество сжатого воздуха, площадь помещения, условия окружающей среды. | Подписанный контрольный список для объекта или инженерных коммуникаций |
| Поддерживать | Перечень запасных частей, ожидаемые результаты, обучение, формулировки в документации. | Письменное описание объема работ и сроки поставки запчастей. |
Производственную мощность часто проще выразить в виде коэффициента. Одно из соотношений, облегчающих преобразование, — Q = A / (H x E) , где Q — требуемая производительность оборудования в мешках в час, A — годовая потребность в качественных мешках в мешках в год, H — запланированное количество рабочих часов в год, а E — общая эффективность линии в десятичном представлении. В качестве гипотетического примера, предприятие, которое должно отгружать 5 000 000 качественных мешков в год в течение 4000 запланированных рабочих часов при общей эффективности 0,75, подразумевает требуемую производительность около 1670 мешков в час. Затем эту цифру необходимо проверить по формату и типу пленки, по которым поставщик указывает свой коэффициент, поскольку указанные максимальные значения обычно относятся к одному узкому условию.
Команды должны сравнивать поставщиков по таким параметрам, как конфигурация и модульность, подтвержденная совместимость пленок, поддержка при переналадке и оснастке, а также оперативность обслуживания, оценивая каждый параметр по документированным параметрам, а не только по закупочной цене.
Соответствие поставщика требованиям — это вопрос возможностей, а не предпочтений. Опубликованные обзоры рынка, такие как это руководство по ведущим производителям оборудования для изготовления пластиковых пакетов , полезны для составления первоначального списка кандидатов, но решающее значение обычно имеет то, как поставщик отвечает вашим конкретным требованиям. Четыре параметра имеют наибольшее значение.
Производительность заслуживает особого внимания. В опубликованных поставщиками сравнительных данных по этой категории приводятся цифры, например, до 120 пакетов в минуту для однополосной линии и от 200 до 300 пакетов в минуту для двухполосной линии. Эти цифры имеют смысл только в том случае, если указаны размер пакета, тип пленки и эффективность, поэтому запросите у каждого поставщика условия, лежащие в основе заявленной им производительности, и запишите ответ рядом с цифрой.
Перед утверждением запросите технические характеристики на уровне чертежей, данные испытаний вашей собственной смолы, список запасных частей с указанием сроков поставки, перечень эталонных установок и письменную процедуру приемочных испытаний, определяющую, прошли ли испытания или нет.
Доказательства отличаются от гарантий. Спецификация, образец в упаковке и контактные данные поставщика могут быть проверены кем-либо, кроме продавца, предъявляющего претензию. Если поставщик не может предоставить документ, следует рассматривать параметр как непроверенный и либо исключить его из решения, либо включить его в договорное условие с определенным способом устранения. Также полезно разделять то, что является исходным материалом, то, что предполагается, и то, что считается допущением: опубликованное поставщиком сравнение относится к исходному материалу, экстраполяция с одного формата упаковки на другой — к предположению, а любой прогнозируемый объем производства вашего предприятия является допущением до тех пор, пока испытание его не подтвердит.
Риски, связанные с закупками, которые необходимо контролировать: предложения, в которых не указан тип пленки, допуск по току или размер упаковки за указанной светочувствительностью, нельзя надежно сравнивать. Например, гипотетический список из трех предложений, в каждом из которых указан разный формат, приведет к трем разным ценам и отсутствию обоснованного рейтинга. Использование единого шаблона требований и единой процедуры приемки устраняет большую часть этой неопределенности.
В случаях, когда пробные материалы недоступны до размещения заказа, альтернативным вариантом является проведение испытаний в качестве контрольной точки: заводская приемка указанной пленки с сохранением запечатанных образцов, за которой следует испытание на пусконаладочных работах в производственных условиях. Такая структура позволяет ускорить принятие решения, обеспечивая при этом проверяемую контрольную точку.
Описанный ниже рабочий процесс преобразует список требований в документально оформленное утверждение. Предполагается, что рабочие параметры были согласованы внутри компании и существует предварительный список кандидатов; скорректируйте последовательность, если ваша организация проводит квалификацию поставщиков до проведения технической экспертизы.
Запишите диапазон форматов, типы и толщину пленки, методы запечатывания и обрезки, а также требуемый базовый уровень выходного качества в одном контролируемом документе. Результат: каждое последующее сравнение будет основываться на одном и том же базовом уровне.
Отправьте каждому поставщику одну и ту же матрицу требований, критерии приемки и формулировки документации. Результат: предложения можно сравнивать построчно, а не по отдельным описаниям.
Запросите чертежи, данные испытаний, сроки поставки запасных частей и контактные данные, а также подтвердите каждый пункт в соответствии с матрицей. Результат: непроверенные параметры становятся видны до начала переговоров, а не после установки.
Приложите к заказу протокол приемочных испытаний и укажите лицо, уполномоченное утвердить документ. Результат: передача объекта должна иметь объективное условие «пройдено» или «не пройдено».
Ознакомление с уже существующими материалами по данной категории может сократить первый этап, поскольку многие вопросы, касающиеся форматов и пленок, уже подробно рассмотрены. В блоге, посвященном оборудованию для изготовления пакетов, собраны технические сравнения, контрольные списки закупок и руководства по материалам в одном месте, что зачастую быстрее, чем составлять список требований с нуля.
Нет. Максимальная светочувствительность обычно измеряется для одного размера пленки, одного типа пленки и идеальных условий. Воспринимайте ее как потолок, а не как плановую скорость, и запросите информацию о формате, типе пленки и обосновании эффективности. Скорость, на которую вы можете ориентироваться при планировании, — это подтвержденный результат для фактически продаваемой пленки, подтвержденный во время приемочного цикла, а не заголовочная цифра в брошюре.
Единого фиксированного числа нет, но три или более ответов на одну и ту же матрицу требований обычно выявляют различия в объеме работ, инструментах и поддержке, которые могут быть скрыты двумя отдельными предложениями. Решающим фактором является сопоставимость, а не количество: предложения, отвечающие на разные вопросы, нельзя ранжировать, независимо от их количества.
Рассматривайте недостающие элементы как непроверенные параметры и либо исключите их из процесса принятия решения, либо преобразуйте в договорные условия с определенным способом устранения недостатков. Если совместимость с пленкой или качество продукции имеют центральное значение для вашего бизнес-плана, отсутствие доказательств, полученных в ходе испытаний, само по себе является важной информацией для принятия решения, и обычно безопаснее продолжать оценивать альтернативы, чем предполагать их выполнение.
Да, и это обычно проще, чем последующие споры на уровне объекта. Небольшая партия указанной пленки, запечатанные образцы, хранящиеся у обеих сторон, и подписанный контрольный список, охватывающий формат, размеры, проверку герметичности и функции безопасности, обеспечивают обеим сторонам объективную картину перед отгрузкой и упрощают ввод в эксплуатацию.
Выбор производителя оборудования для производства пластиковых пакетов — это процесс подготовки документации, предшествующий переговорам. Покупатели, которые определяют рабочие параметры, направляют каждому поставщику одну матрицу требований и запрашивают чертежи, данные испытаний пленки, сроки поставки запасных частей и рекомендации, сравнивают оборудование, а не рекламные материалы. Опубликованные поставщиком данные, включая указанные выше диапазоны производительности, остаются ориентировочными до тех пор, пока испытания на вашей собственной пленке не подтвердят их. Практическое правило простое: каждый параметр, влияющий на производительность, качество или время безотказной работы, должен быть подтвержден документом, а любое утверждение, которое не может быть подтверждено документально, следует рассматривать как открытый вопрос, а не как установленный факт.

 EN
 ES
 AR