
Обзор статьи: Это руководство помогает техническим закупщикам, менеджерам по закупкам и руководителям производственных операций сравнивать варианты оборудования Lingfeng для производства пакетов по согласованным критериям, прежде чем отправлять запрос на коммерческое предложение (RFQ). Надежная последовательность принятия решений заключается в фиксации геометрии изделия и типа пленочного материала, сравнении семейств оборудования, а затем отборе поставщиков на основе документально подтвержденных данных. В нем определены основные конфигурации, обобщены компромиссы, сопоставлены варианты с условиями эксплуатации и указаны данные о поставщиках, которые должны подтвердить включение в короткий список. Выводы сделаны на основе опубликованных руководств Lingfeng по сравнению оборудования и закупкам, а не на основе независимых лабораторных испытаний.
Обзор статьи
Перед сравнением поставщиков сравните семейства машин: основными параметрами являются геометрия запайки снизу или сбоку, а также количество рядов однорядных или двухрядных машин. Определение семейства, соответствующего желаемому типу пакетов, позволяет оценивать скорость, совместимость с пленкой и скорость переналадки на равных условиях.
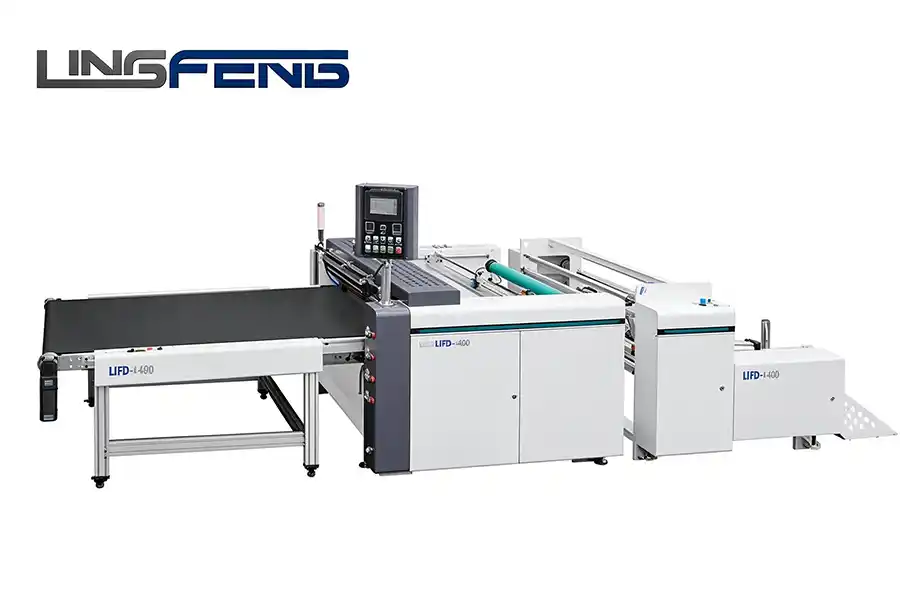
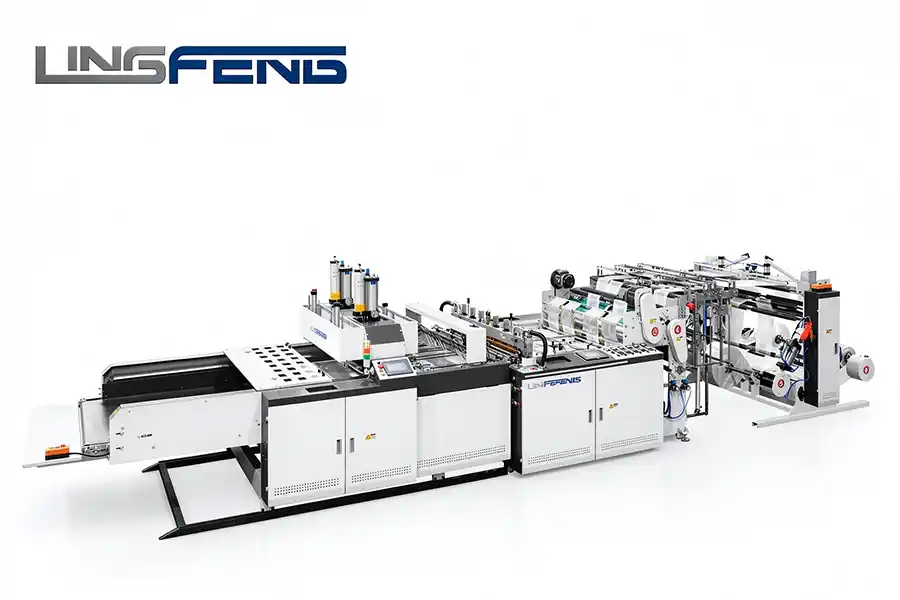
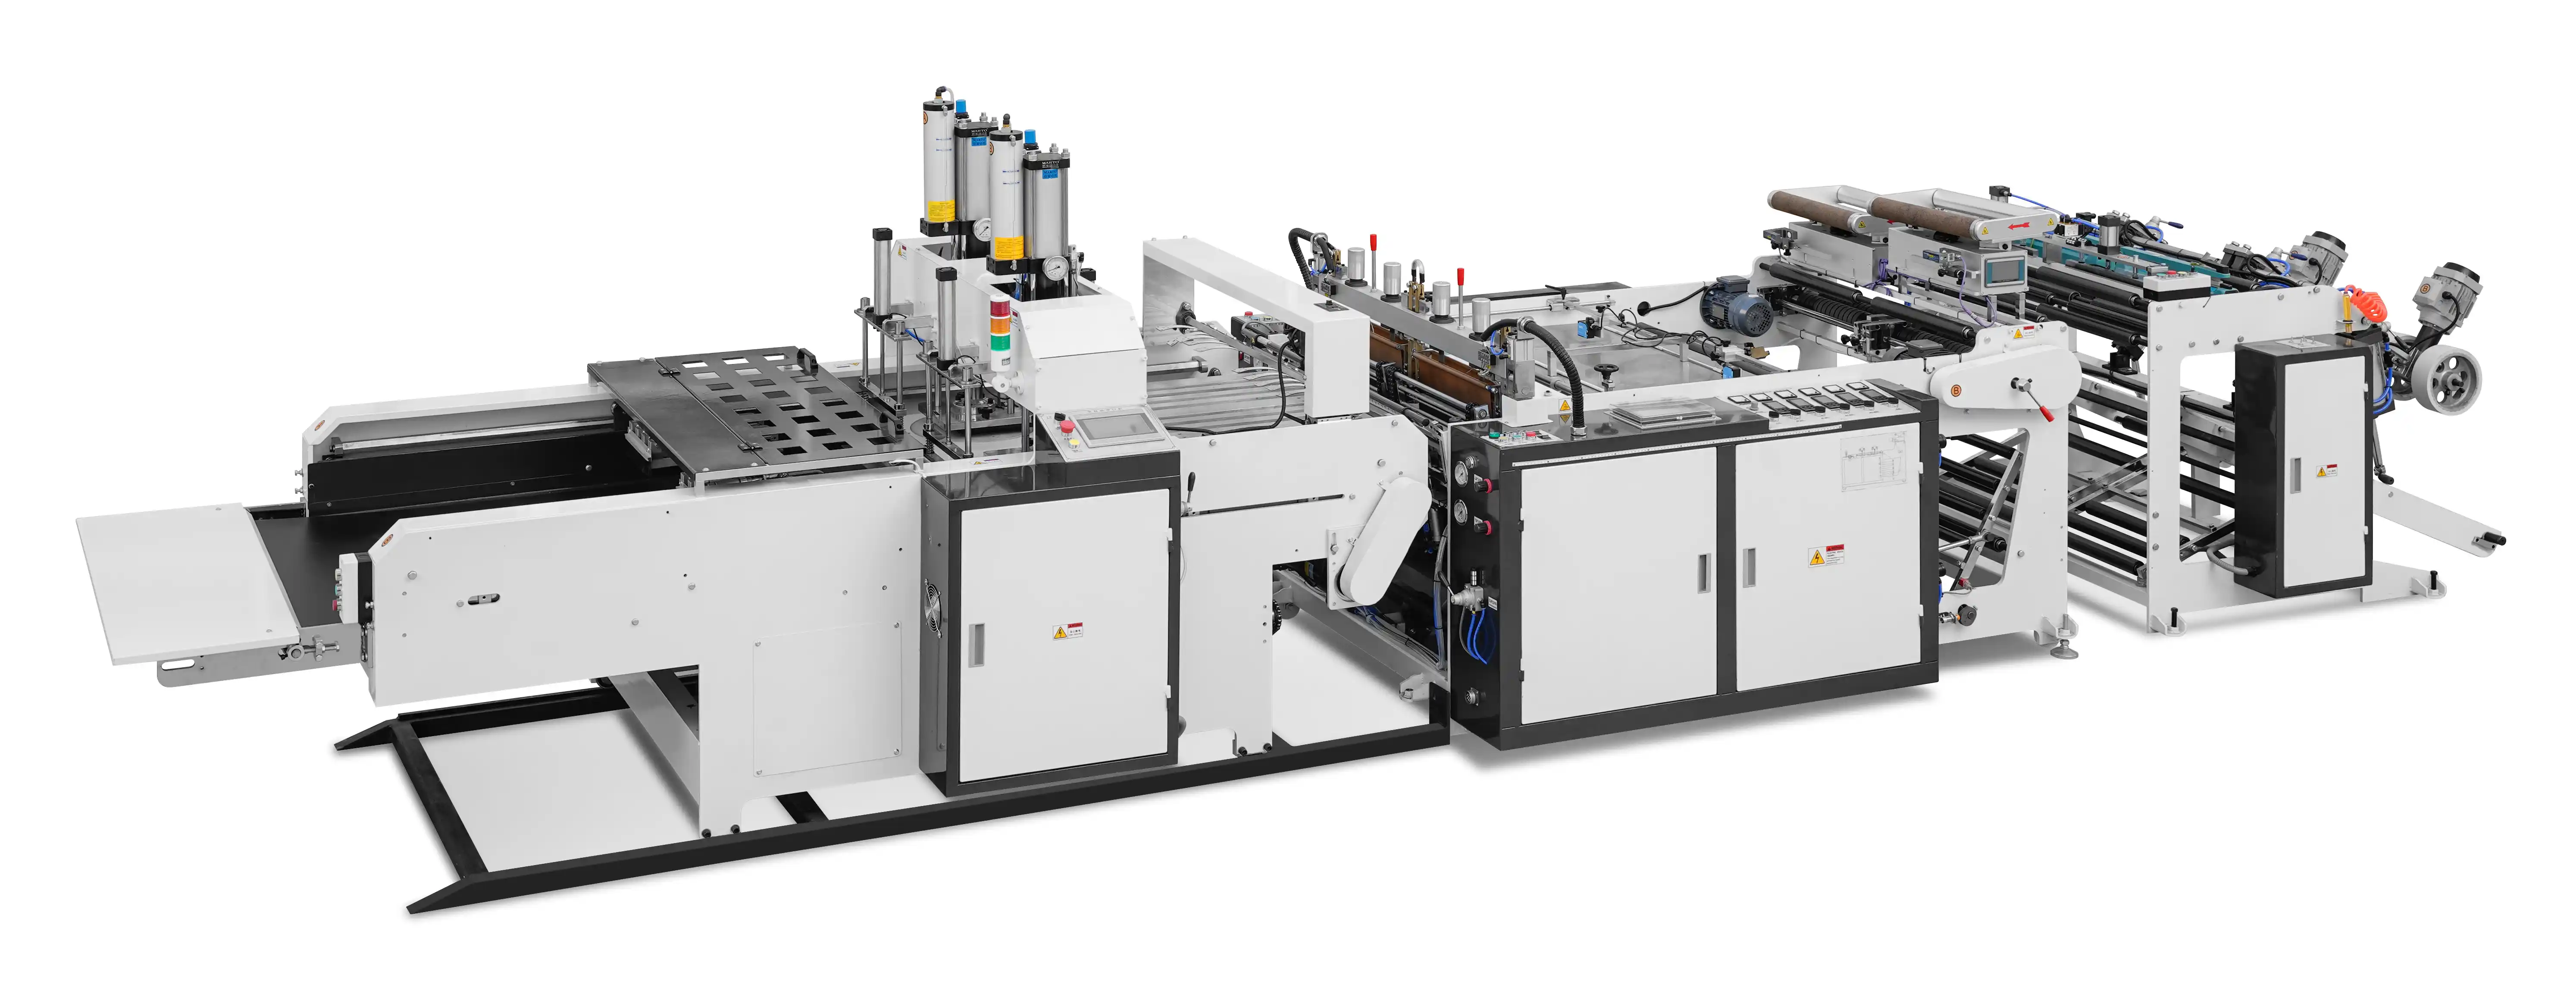
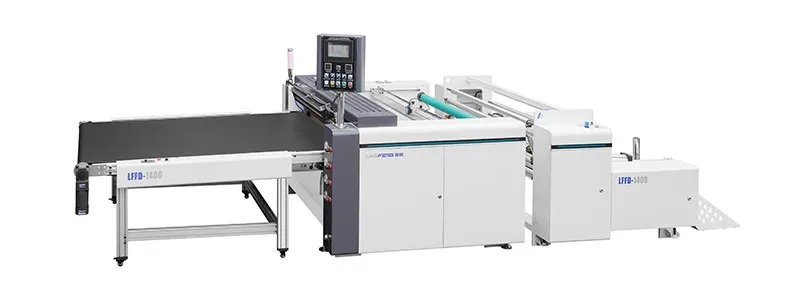
При оценке оборудования Lingfeng Machinery полезно сначала сравнивать геометрию изделия, а затем название модели. Тип мешка ограничивает семейство машин: мешки типа «футболка» и «майка» производятся на линиях с донной запайкой, пакеты и мешки с боковыми складками обычно запаиваются сбоку, мешки для продуктов и мусора часто обрабатываются на машинах для производства мешков в рулонах, а для специальных мешков может потребоваться запайка горячим воздухом или горячим ножом. Если вы не можете назвать тип мешка, технические характеристики не укажут, какая машина подходит именно вам.
Машина для герметизации днища
Создает герметичный шов поперек пленки для производства плоских пакетов, мусорных мешков или пакетов для продуктов. Для стационарной запайки может использоваться нагревательный элемент, а для непрерывной запайки — летающий нож, при этом натяжение пленки должно оставаться стабильным, чтобы шов оставался ровным.
Машина для боковой запайки
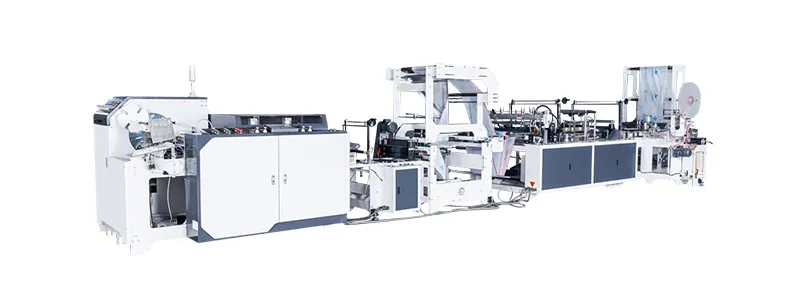
Пленка запаивается вдоль траектории движения пленки для изготовления пакетов, мешков с боковыми складками, почтовых конвертов или пакетов для медицинских отходов. Пленка обычно складывается перед запайкой, поэтому этапы размотки и складывания определяют конечный формат.
Однолинейный станок
Обработка осуществляется по одной полосе за раз. В опубликованных рекомендациях по линии для упаковки футболок в пакеты указана скорость до 120 пакетов в минуту при более простой настройке и менее сложных элементах управления.
Двухлинейная машина
Обрабатывает две синхронизированные полосы и, согласно опубликованным сравнительным данным, обеспечивает производительность 200-300 мешков в минуту без необходимости удвоения площади пола; для скоординированных систем требуется более высокая квалификация операторов.
Рулонные мешки и специализированные линии
Производите перфорированные пакеты непрерывного действия, намотанные на рулоны, или перерабатывайте более плотные пленки, биоразлагаемые смеси и ручки на заказ. Рассматривайте эти варианты отдельно, если они преобладают в портфеле заказов.
В блоге Lingfeng Machinery эти семейства машин классифицируются по типу пакетов и рассматриваются различия в методах запайки и диапазонах производительности. Для сравнения любых вариантов используйте одни и те же параметры: номинальная производительность при вашей толщине пленки, архитектура запайки и резки, диапазон используемых смол и сложность переналадки. Если эти параметры не будут определены до составления коммерческого предложения, возврат товара поставщиком может быть несопоставим.
Компромиссы сводятся к соотношению производительности и простоты, площади производственных площадей и сложности оборудования, а также геометрии запайки и гибкости в работе с продукцией. Двухлинейные машины достигают производительности 200-300 пакетов в минуту; однолинейные машины — до 120, при этом упрощается переналадка и обучение персонала.
Первый компромисс заключается в архитектуре конвейерных линий. Двухлинейная машина объединяет два полотна в одном конвейере, и заявленная производительность при производстве пакетов-майок составляет 200-300 пакетов в минуту по сравнению с верхним пределом в 120 для однолинейной машины. Изменяется глубина системы управления: синхронизированные приводы требуют более сложной диагностики и обучения операторов. Для предприятий с длительными стабильными циклами работы увеличение почасовой производительности оправдывает эту сложность только при стабильно высокой загрузке.
Второй компромисс заключается в ориентации шва. Нижний шов проходит поперек полотна для производства плоских и футбольных пакетов; боковой шов проходит вдоль полотна для создания пакетов и пакетов с боковыми складками. Не следует рассматривать эти два варианта как регулируемые настройки на одной платформе. Они используют разные траектории движения пленки, секции складывания и конструкции шовных планок, поэтому, если в вашем будущем ассортименте продукции будут присутствовать оба формата, попросите поставщика задокументировать, как обрабатывается миграция.
Третье ограничение касается смолы для пленок. Полиэтилен высокой плотности (HDPE) предпочтительнее по жесткости и стоимости материала; полиэтилен низкой плотности (LDPE) предпочтительнее по мягкости и устойчивости к разрыву; смеси PLA или PBAT обеспечивают возможность компостирования, но изменяют температурный профиль, высвобождение ножа и достижимую скорость линии. Линия, рассчитанная на использование LDPE, не обязательно подходит для PLA/PBAT, поэтому в запросе предложений следует указать семейство смол и ожидаемый диапазон толщины.
Часто несопоставимые предложения начинаются с запроса в одну строку о машине для изготовления пакетов, без указания размеров пакета, толщины пленки или названия смолы. Указание геометрии изделия и типа пленки в первую очередь позволяет оценить компромиссы, указанные выше, по единой шкале.
Каждый производитель оборудования по-своему подходит к вопросу компромиссов, поэтому проверка возможностей является частью сравнения. Если в результате анализа компромиссов остается короткий список, перед запросом окончательных предложений пройдите проверку по критериям, описанным в руководстве по выбору производителя оборудования для производства пластиковых пакетов .
Единой универсальной конфигурации, подходящей для всех предприятий, не существует. Для постоянных заказов на пакеты-майки подходят двухлинейные схемы, для смешанных заказов на плоские пакеты — однолинейные установки с нижней запайкой, для пакетов и курьерской доставки — линии с боковой запайкой, а программы компостирования подходят только при наличии документально подтвержденного технологического процесса для конкретного типа смолы.
Приведенная ниже матрица отображает условную пригодность, а не ранжирование. В ней указаны конфигурации для оценки и проверка, необходимая для каждого условия.
| Рабочие условия | Конфигурация для оценки | Требуется подтверждение |
|---|---|---|
| Устойчивое крупномасштабное производство футболок или жилетов и сумок. | Двухлинейная машина для запайки дна футболок | Документированный результат при вашем размере пакета и толщине пленки; план обучения оператора. |
| Небольшие и средние объемы плоских пакетов с частой сменой размера. | Однолинейная машина для герметизации днища | Время переналадки; выравнивание уплотнения при различном натяжении пленки. |
| Почтовые конверты, пакеты или изделия с боковыми складками для курьерской доставки | Машина для боковой запайки с секцией складывания | Проведите пробные запуски с учетом точной ширины полотна и температуры запайки. |
| Мусорные мешки, пакеты для овощей и фруктов или рулонные мешки на завязках | Пакеты в рулонах или линия непрерывной перфорации | Прочность перфорации и однородность намотки рулона. |
| Программы с использованием биоразлагаемых материалов или смесей PLA/PBAT | Стандартная линия, сконфигурированная для смолы. | Документированные производственные данные, включая скорость линии и настройки ножей. |
Эффективность работы также зависит от степени загрузки. Рассмотрим гипотетический случай, когда производитель оценивает двухлинейную машину, поскольку один розничный клиент заказывает большие объемы полиэтиленовых пакетов для футболок низкой плотности (LDPE). Если этот заказ выполняется в несколько смен при постоянной толщине пленки, двухлинейная машина может оправдать использование усовершенствованных систем управления и более высоких требований к техническому обслуживанию. Если же на том же предприятии толщина пленки меняется еженедельно, и выполняется много заказов с небольшими объемами, время на переналадку может нивелировать преимущество в производительности. Этот пример приведен только для планирования, а не для гарантии производительности.
Доказательства должны иметь большое значение, если размеры оборудования одинаковы. Сравнивайте документированные данные о количестве использованных материалов на вашей пленке, измеренное время переналадки, сроки поставки запасных частей и объем обучения, а не скорость создания брошюры. Эти данные позволяют отличить два в остальном равных предложения.
Запишите ширину, длину, глубину складок, толщину пленки и допуск, а также соотношение смолы или смеси. Показатели производительности для мешков разных размеров несопоставимы.
Разделите варианты с нижним и боковым уплотнением, а также варианты с одной и двумя полосами движения. Оцените каждую группу по таким параметрам, как производительность, занимаемая площадь и требования к оператору.
Попросите поставщиков продемонстрировать производство с заявленной вами пленкой на указанной скорости линии. Если ваша программа включает PLA/PBAT, запросите подтверждение того, как были отрегулированы температура и настройки ножа.
Уточните время реагирования, наличие запасных частей, контроль за установкой и обучение персонала. Эти факторы определяют время простоя после ввода в эксплуатацию.
Поскольку поля для ответов определяют сопоставимость, используйте контрольный список для закупки оборудования для производства пакетов , чтобы все участники тендера соответствовали одним и тем же техническим характеристикам, подтверждающим документам и результатам. Этот контрольный список превращает описанные выше этапы в повторяющиеся вопросы запроса предложений.
Для начинающих операторов с ограниченным опытом работы обычно сначала оценивают однолинейную машину для запайки донышек, а затем уже двухлинейную. Она производит плоские пакеты и пакеты-майки со скоростью до 120 пакетов в минуту, имеет более простое управление и требует меньшего обучения. Двухлинейная машина рассматривается только тогда, когда объем заказов уже стабилен.
Как правило, нет; машины для нижней и боковой запайки используют разные ориентации шва и траектории движения пленки. Запросить оба формата на одной раме возможно только в том случае, если поставщик может документально подтвердить гибридную конфигурацию. Прежде чем рассматривать машину как универсальную, а не специализированную, запросите примеры установленных устройств и письменные данные по переналадке.
Полиэтилен высокой плотности (HDPE), полиэтилен низкой плотности (LDPE) и смеси PLA/PBAT ведут себя по-разному во время запайки и резки. Машина, оптимизированная для LDPE, может не достигать той же скорости при работе с компостируемыми пленками, а процесс высвобождения ножа меняется при работе с PLA/PBAT. В коммерческих предложениях необходимо указывать точные названия смол и диапазоны толщины, иначе сравнение цен поставщиков невозможно.
Скорость важна, но не менее важны время переналадки, процент брака и совместимость пленки. Заявленный диапазон производительности двухлинейной машины в 200-300 пакетов в минуту имеет смысл только в том случае, если цикл достаточно длинный, чтобы компенсировать время на переналадку и простои. Перед тем как ранжировать предложения, сопоставьте производительность с планируемым использованием.
Сравнение вариантов оборудования Lingfeng Machinery становится воспроизводимым, когда последовательность событий стабильна:
Оптимальная конфигурация — это та, чей рабочий профиль соответствует продолжительности производственных циклов, составу смол и уровню квалификации операторов. Выбор поставщика не должен основываться только на номинальной производительности; окончательное решение должно приниматься на основе подтвержденных производственных данных.

 EN
 ES
 AR