
Обзор статьи: Это руководство предназначено для команд по закупкам, инженерных менеджеров и руководителей производственных подразделений, оценивающих производителя оборудования для изготовления пластиковых пакетов. В нем даются ответы на три вопроса: какие требования необходимо задокументировать до первого контакта, как сравнить соответствие поставщика техническим и сервисным параметрам, и какие подтверждающие документы следует запросить до утверждения. Вывод заключается в том, что документированный диапазон рабочих параметров, один идентичный запрос предложений и приемочный запуск для конкретного типа пленки позволяют более надежно сузить список потенциальных поставщиков, чем заявления в каталоге. Доказательства получены из опубликованных сравнительных обзоров оборудования для изготовления пакетов и руководств по запросам предложений на этом сайте, и каждая цифра должна быть перепроверена для конкретного проекта.
Обзор статьи
Покупателям следует сначала задокументировать тип и размеры пакетов, тип и толщину пленки, требуемый объем производства за смену, доступную площадь и коммунальные услуги, а также согласованный порядок приемочных испытаний, определяющий результат «пройдено» или «не пройдено».
Этот список короткий, но он позволяет отличить сопоставимые предложения от несопоставимых. Когда в запросе указан только общий тип оборудования, каждый поставщик заполняет пробел своими собственными предположениями о размере пакета, пленке и скорости.
Определение продукта
Тип пакета, будь то футболка или жилет, с боковой запайкой, с нижней запайкой или в рулоне, а также ширина, длина, глубина складок и наличие ручки или перфорации. Механизм запайки и резки определяет категорию машины, поэтому тип пакета в первую очередь сужает круг типов машин.
Технические характеристики пленки
Тип смолы, например, HDPE, LDPE или смесь PLA/PBAT, толщина в микронах или милах с допустимым отклонением, а также диаметр сердечника рулона. В опубликованных на этом сайте материалах отмечается, что эти смолы различаются по температуре герметизации, адгезионным свойствам ножа и достижимой скорости линии.
Рабочий диапазон
Минимальные и максимальные размеры мешков, ожидаемое количество переналадок за смену, условия окружающей среды, а также доступная мощность, сжатый воздух и площадь помещения.
Критерии выпуска и приемки
Целевое количество пакетов в час или за смену, а также метод проверки: пленка, размер пакета, продолжительность цикла и допустимый процент брака.
Для проверки достаточности заявленной скорости можно использовать следующее соотношение: R req = Q target ÷ ( H available × E ). R req — требуемая производительность машины в мешках в час, Q target — количество качественных мешков, необходимых за период, H available — количество продуктивных часов за этот период, а E — безразмерный коэффициент эффективности от 0 до 1, учитывающий переналадку, заторы и обрывы.
Замените предполагаемые значения измеренными и пометьте все оставшиеся предположения как гипотетические, пока эксперимент их не подтвердит. В качестве явно гипотетической иллюстрации, предприятию, которому требуется 10 000 мешков готовой продукции за восьмичасовую смену при предполагаемом коэффициенте эффективности 0,85, потребуется примерно 1470 мешков в час; оба параметра являются иллюстративными, а коэффициент эффективности должен быть взят из собственных производственных данных этого предприятия.
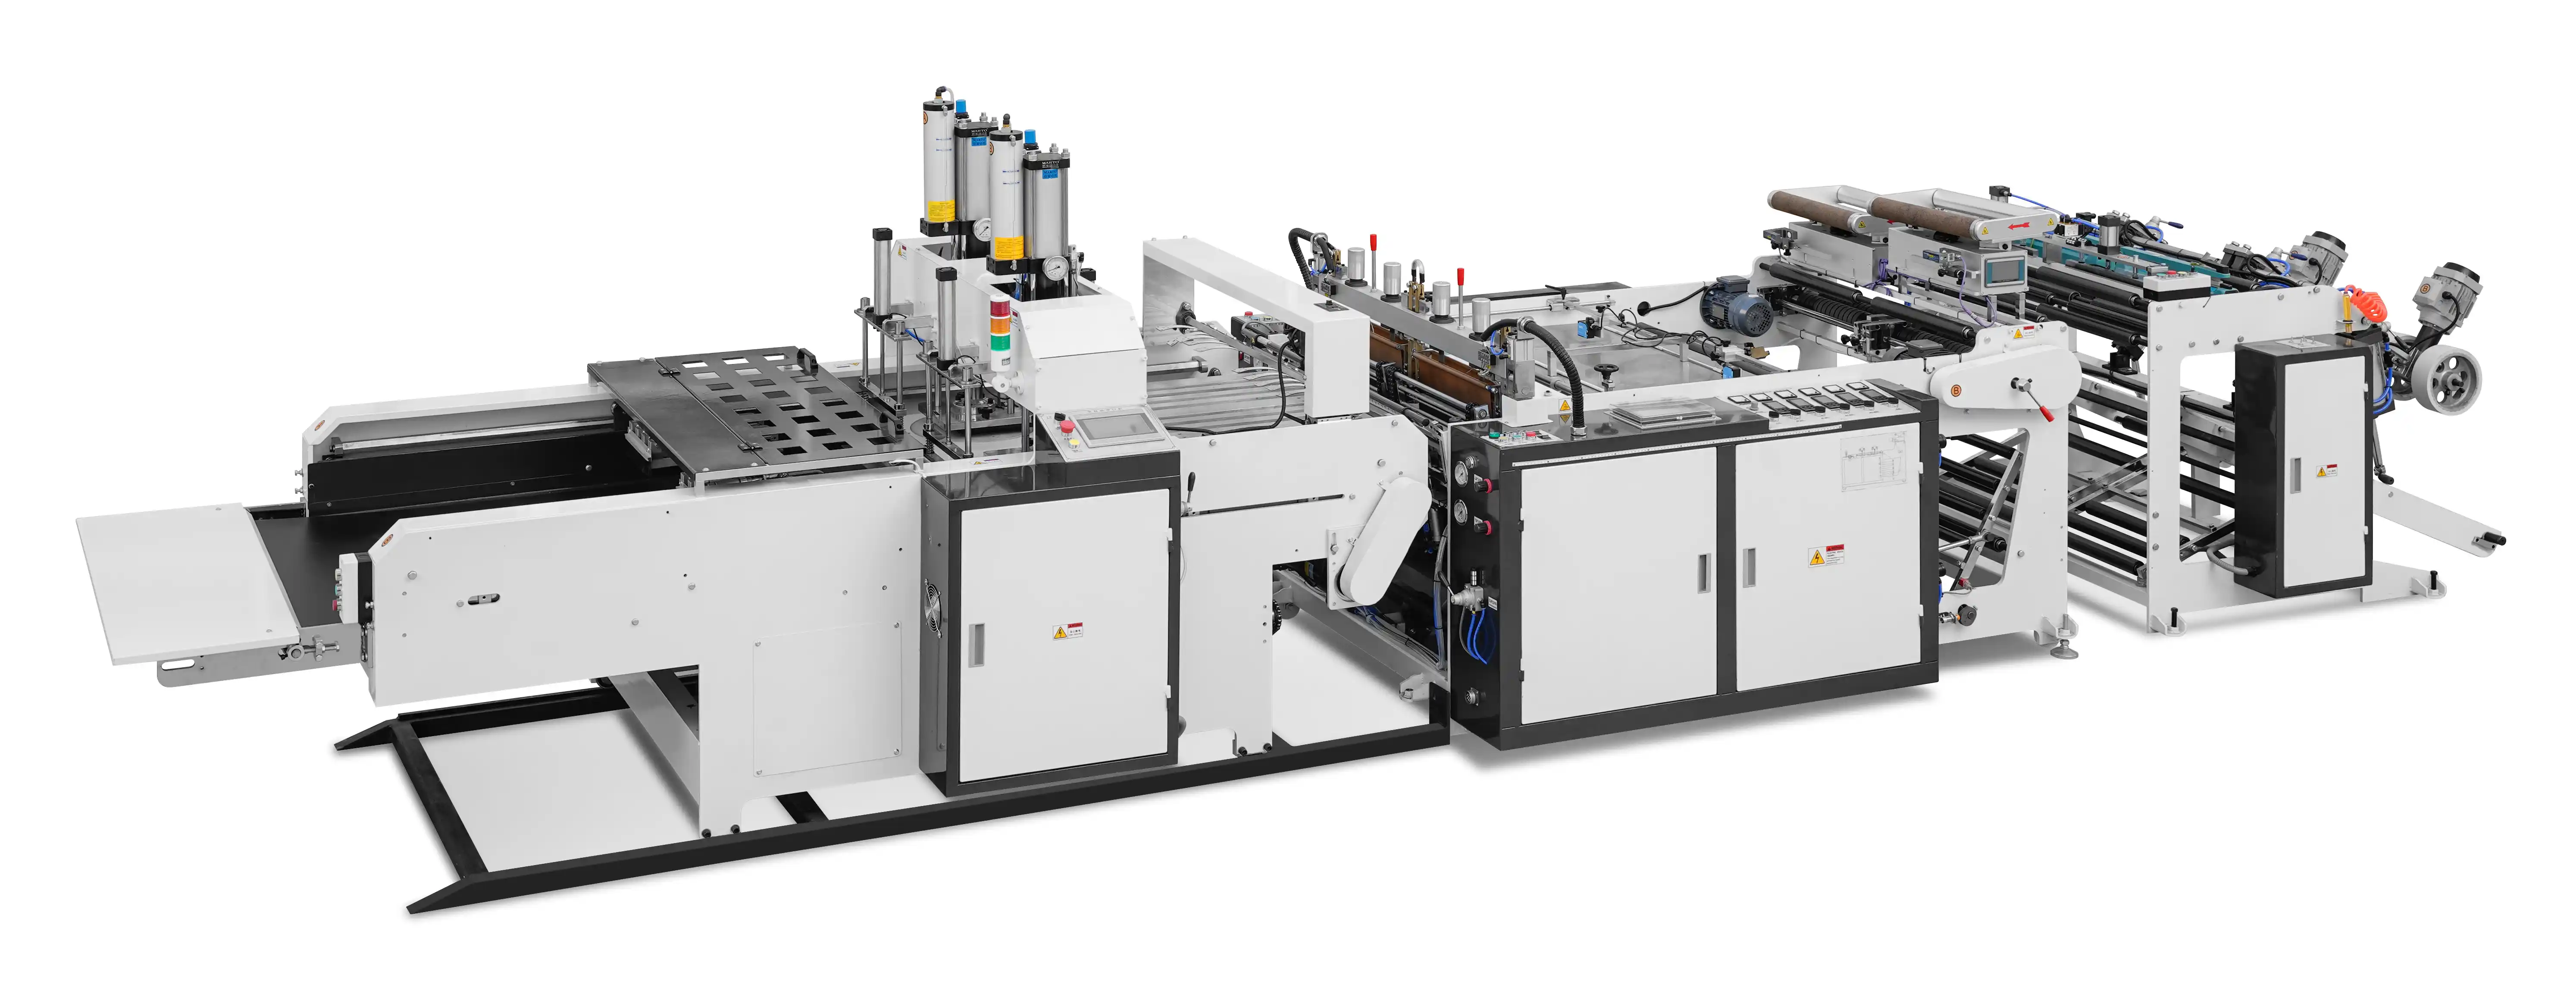
Размеры, толщина и допуски — это первые параметры, которые необходимо учитывать при составлении запроса коммерческого предложения (RFQ), собранные в руководствах по выбору упаковочных машин в блоге Lingfeng Machinery , поскольку они ограничивают конфигурацию запайки и резки еще до начала каких-либо коммерческих обсуждений.
Команды должны сравнивать поставщиков по одному взвешенному набору критериев: конфигурация оборудования и совместимость пленок, требования к переналадке и техническому обслуживанию, наличие запасных частей, объем работ по установке и обучению, а также документированные результаты контрольных запусков.
Сравнение имеет смысл только в том случае, если все кандидаты отвечают на одни и те же вопросы, используя одни и те же типы документов. Единая матрица для каждого поставщика, составленная на основе чертежей, технических условий и протоколов работ, а не презентаций, позволяет сохранить обоснованность списка кандидатов при рассмотрении причин их отсеивания.
| Измерение | На этот вопрос он отвечает. | Документ для сравнения |
|---|---|---|
| совместимость пленки | Может ли линия герметизировать и разрезать пленки в нашей смеси без переналадки оборудования? | В протоколах испытаний указаны тип смолы, толщина и скорость линии. |
| Диапазон размеров сумок | Подходит ли указанная конфигурация для нашей самой маленькой и самой большой сумки? | Таблица размеров и список заменяемых деталей по размерам. |
| Переналадка и автоматизация | Сколько времени занимает изменение размера, и какие оси приводятся в движение сервоприводами? | Спецификация процедуры переключения и управления |
| Выход | Сколько пакетов в час при используемых нами параметрах пленки и размера пакетов? | Измеренные данные за период эксплуатации получены при указанном размере мешка, а не при максимальных значениях, указанных в каталоге. |
| Сервис и запасные части | Как быстро уплотнительные планки, ножи и ленты могут доставить на завод? | Перечень запасных частей с указанием метода идентификации и сроков поставки. |
| Установка и обучение | Кто вводит линию в эксплуатацию и обучает операторов? | Перечень поставок, дни выполнения работ на объекте и перечень предметов, подлежащих передаче заказчику. |
Различия в производительности между различными конфигурациями реальны, но их следует проверять с учетом размера пленки и пакета. В опубликованных на этом сайте сравнительных материалах сообщается, что однолинейные машины для производства пакетов типа «футболка» работают примерно со скоростью 120 пакетов в минуту, а двухлинейные — от 200 до 300 пакетов в минуту; эти диапазоны описывают типичные конфигурации, а не подтвержденную производительность для каждого типа смолы.
Для первоначального отбора сравнительный справочник ведущих производителей оборудования для производства пластиковых пакетов может помочь команде составить список кандидатов, но каждое утверждение, сделанное на его основе, все равно необходимо проверить, сопоставив его с данными, полученными в ходе испытаний на вашей собственной пленке.
Запросите прослеживаемые технические характеристики, приемочные испытания с использованием собственной пленки покупателя, данные об объеме производства и количестве брака из эталонной партии, списки запасных частей с указанием сроков поставки, а также контактные данные сервисной службы для решения сложных вопросов.
Прослеживаемость — вот критерий: спецификация должна содержать номер документа или дату пересмотра, указывать единицы измерения и допуски, а также соответствовать фактически заявленной конфигурации. Заявления о совместимости пленки, скорости или качестве герметизации остаются утверждениями до тех пор, пока они не будут подтверждены документом, протоколом испытаний или конкретным лицом.
Качество герметизации заслуживает отдельной записи результатов испытаний, а не простого описания в брошюре. Уточните, какие параметры регистрирует контроллер, можно ли экспортировать эти данные и как демонстрируется целостность герметизации на используемой вами пленке, включая метод отбора проб и пороговое значение для отказов.
Справочные данные наиболее важны, если они соответствуют типу ваших пакетов, типу смолы и толщине, поэтому запросите два-три контактных источника и укажите конфигурацию, в которой используется каждый из них. Также письменно опишите коммерческие ограничения: какие запасные части поставляются с машиной, как детали идентифицируются в руководстве, что включает в себя установка и обучение, и кто является контактным лицом в случае остановки линии из-за неисправности.
Решения, которые обычно определяют покупку, включают метод запайки и геометрию пакетов, однолинейный или многолинейный режим производства, уровень автоматизации и необходимую гибкость переналадки в зависимости от конкретного ассортимента продукции.
Один тракт подачи пленки, один пакет за цикл, более простая механика и меньшее количество синхронизированных приводов. Подходит для умеренных объемов, частой смены размеров и предприятий с ограниченными возможностями технического обслуживания. Опубликованные на этом сайте сравнительные данные показывают, что типичная производительность однолинейной системы для производства пакетов типа «футболка» составляет до 120 пакетов в минуту.
Две линии работают одновременно с синхронизированными приводами, что обеспечивает равномерность запайки и резки на обеих. Производительность на единицу площади выше, но такая конфигурация требует более совершенного управления и большей квалификации оператора. Согласно опубликованным на этом сайте сравнительным данным, типичная производительность двух линий составляет примерно от 200 до 300 пакетов в минуту.
Ориентация при запайке — это вторая половина решения, поскольку она определяет геометрию пакета и траекторию движения пленки. Команды, переходящие от отбора поставщиков к определению конфигурации, могут начать со сравнения упаковочных машин с нижней и боковой запайкой , что позволяет понять, как направление запайки влияет на форму пакета, обработку пленки, расход пленки и сложность переналадки плоских пакетов, мешочков и почтовых конвертов.
Автоматизация часто бывает избыточной. Оси с сервоприводом повышают повторяемость и сокращают ручную настройку, но они добавляют компоненты управления, которые предприятие должно уметь диагностировать. Практическая проверка заключается в том, устраняет ли дополнительная автоматизация узкое место, которое можно назвать, например, медленное изменение размера или повторяющееся отклонение уплотнения.
Приведенная ниже последовательность обеспечивает фиксированный порядок определения требований, сравнения поставщиков и проверки доказательств, чтобы спецификация не была незаметно переписана в соответствии с оборудованием, которое поставщик предпочитает продавать.
Преобразуйте задокументированные требования к продукту, пленке и выходным данным в единую контролируемую версию. Таким образом, каждый поставщик получит одинаковую отправную точку.
Укажите метод проверки, включая тип пленки, размер пакета, продолжительность и пороговые значения для срабатывания, чтобы предложения стали сопоставимыми, а заявления — проверяемыми.
Оценивайте каждого поставщика по сравнительной таблице, используя только документы. Неудачные кандидаты отсеиваются до того, как будет выделено время на поездку и тестирование.
Проведите тестирование с использованием пленки покупателя, на заводе или у клиента-рекомендателя, зафиксировав результаты и брак. В итоге в список финалистов войдут измеренные показатели, а не заявленные максимальные значения.
Вопросы, касающиеся запасных частей, обучения, эскалации проблем и любых отклонений, выявленных в ходе тестирования, следует оформлять в письменном виде, чтобы в заказе на покупку указывалась проверенная конфигурация, а не предположение.
Последовательность действий намеренно выстроена таким образом, чтобы основное внимание уделялось началу процесса: большинство факторов, влияющих на решение о покупке, выявляются на этапе определения требований и анализа документации, а не во время заключительных переговоров.
Обычно в опубликованных данных указаны характеристики пленки в идеальных условиях, при заданном размере пленки и в режиме стабильной работы. Рассматривайте их как верхний предел, пересчитайте с учетом собственного коэффициента эффективности и подтвердите полученное значение в ходе приемочной съемки вашей пленки, где требуемая скорость равна целевому объему производства, деленному на доступное количество часов, умноженному на эффективность.
От трех до пяти — это скорее рабочая конвенция, чем общепринятый критерий, выбранный потому, что он показывает, является ли спецификация необычной, сохраняя при этом сопоставимость результатов проверки документации и тестирования. Меньшее количество, чем три, затрудняет оценку того, являются ли заявленные параметры конфигурации, сроки поставки или объем услуг типичными для рынка.
Посещение завода помогает оценить процесс сборки, компоненты субпоставщиков и испытания под напряжением, но не заменяет документированную приемку. Если поездка невозможна, запросите видеообзор, данные измерений и контактные данные по аналогичным моделям сумок, а затем зафиксируйте в файле оценки то, что не удалось проверить напрямую.
Укажите наиболее подходящую доступную смолу, толщину и размер пакета; укажите минимальную продолжительность производственного цикла и частоту отбора проб; и определите пороговые значения для целостности запайки, точности резки и процента брака. Попросите поставщика письменно указать любую замену пленки, чтобы результаты оценивались по производственной пленке, а не по выборочной пробе.
Выбор производителя оборудования для производства пластиковых пакетов начинается с составления документации, а не с переговоров. Покупатели, которые сначала определят тип пакета, характеристики пленки, рабочие параметры и критерии приемки, могут отправить один запрос предложений (RFQ), сравнить ответы по идентичным размерам и проверить оставшиеся претензии на своей собственной пленке. Опубликованные диапазоны скоростей и списки производителей полезны для формирования набора кандидатов, но они описывают типичные конфигурации, а не подтвержденные характеристики на конкретном предприятии. Границы доказательств одинаковы как на этапе утверждения, так и на этапе запроса: если претензию невозможно отследить по документу, результатам измерений или указанному контактному лицу, ее следует урегулировать в письменной форме до выдачи заказа на покупку.

 EN
 ES
 AR