
Обзор статьи: Это руководство по закупкам помогает руководителям производства и инженерам проектов переводить требования к производству мешков в критерии выбора оборудования Lingfeng, определять, что необходимо проверить перед заказом, и понимать компромиссы, влияющие на качество запроса предложений. Структурированный лист требований и план приемки, основанный на фактических данных, позволяют сократить количество ошибок при закупках. В нем используются опубликованные руководства по сравнению и оценке оборудования Lingfeng, а не обещания производительности, специфичные для конкретного объекта.
Обзор статьи
Покупателям следует сначала определить тип пакета, материал пленки, размеры и целевой объем производства, а затем сопоставить эти требования с семейством оборудования и ориентацией запайки. Такая последовательность позволяет сравнивать предложения и фокусировать оценку на производственных ограничениях.
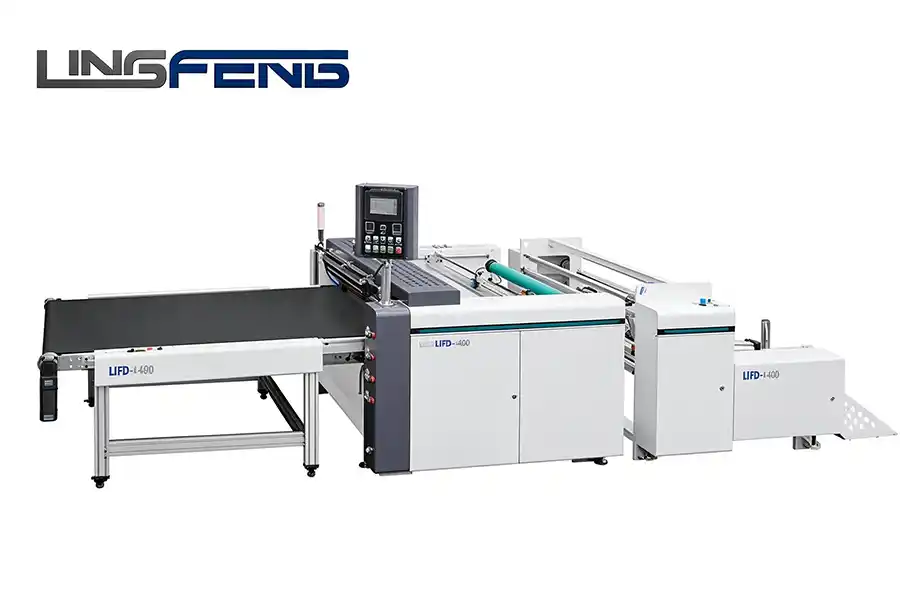
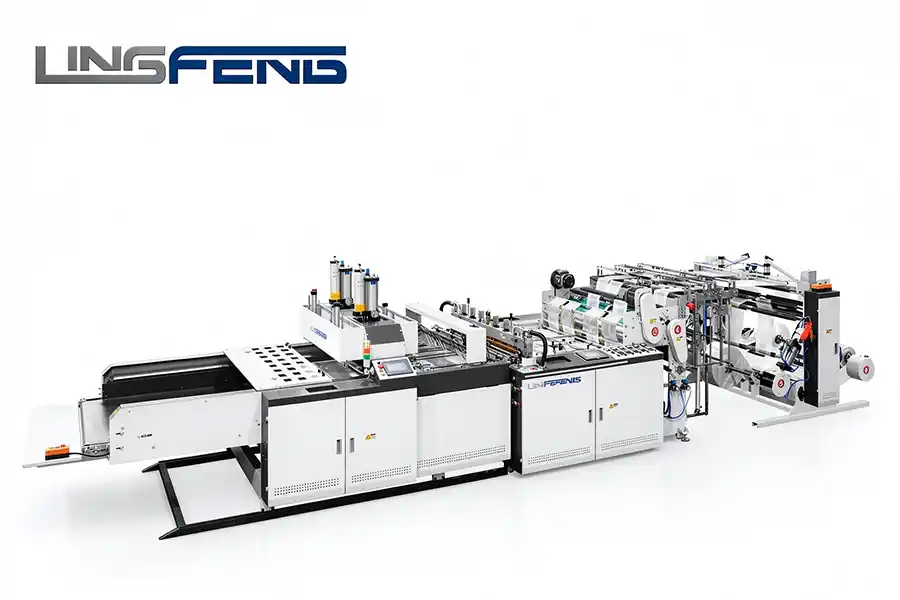
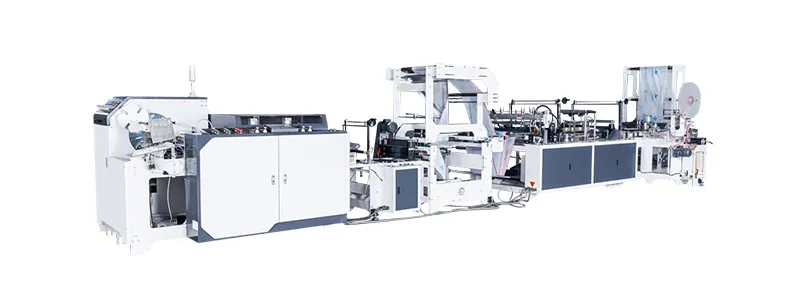
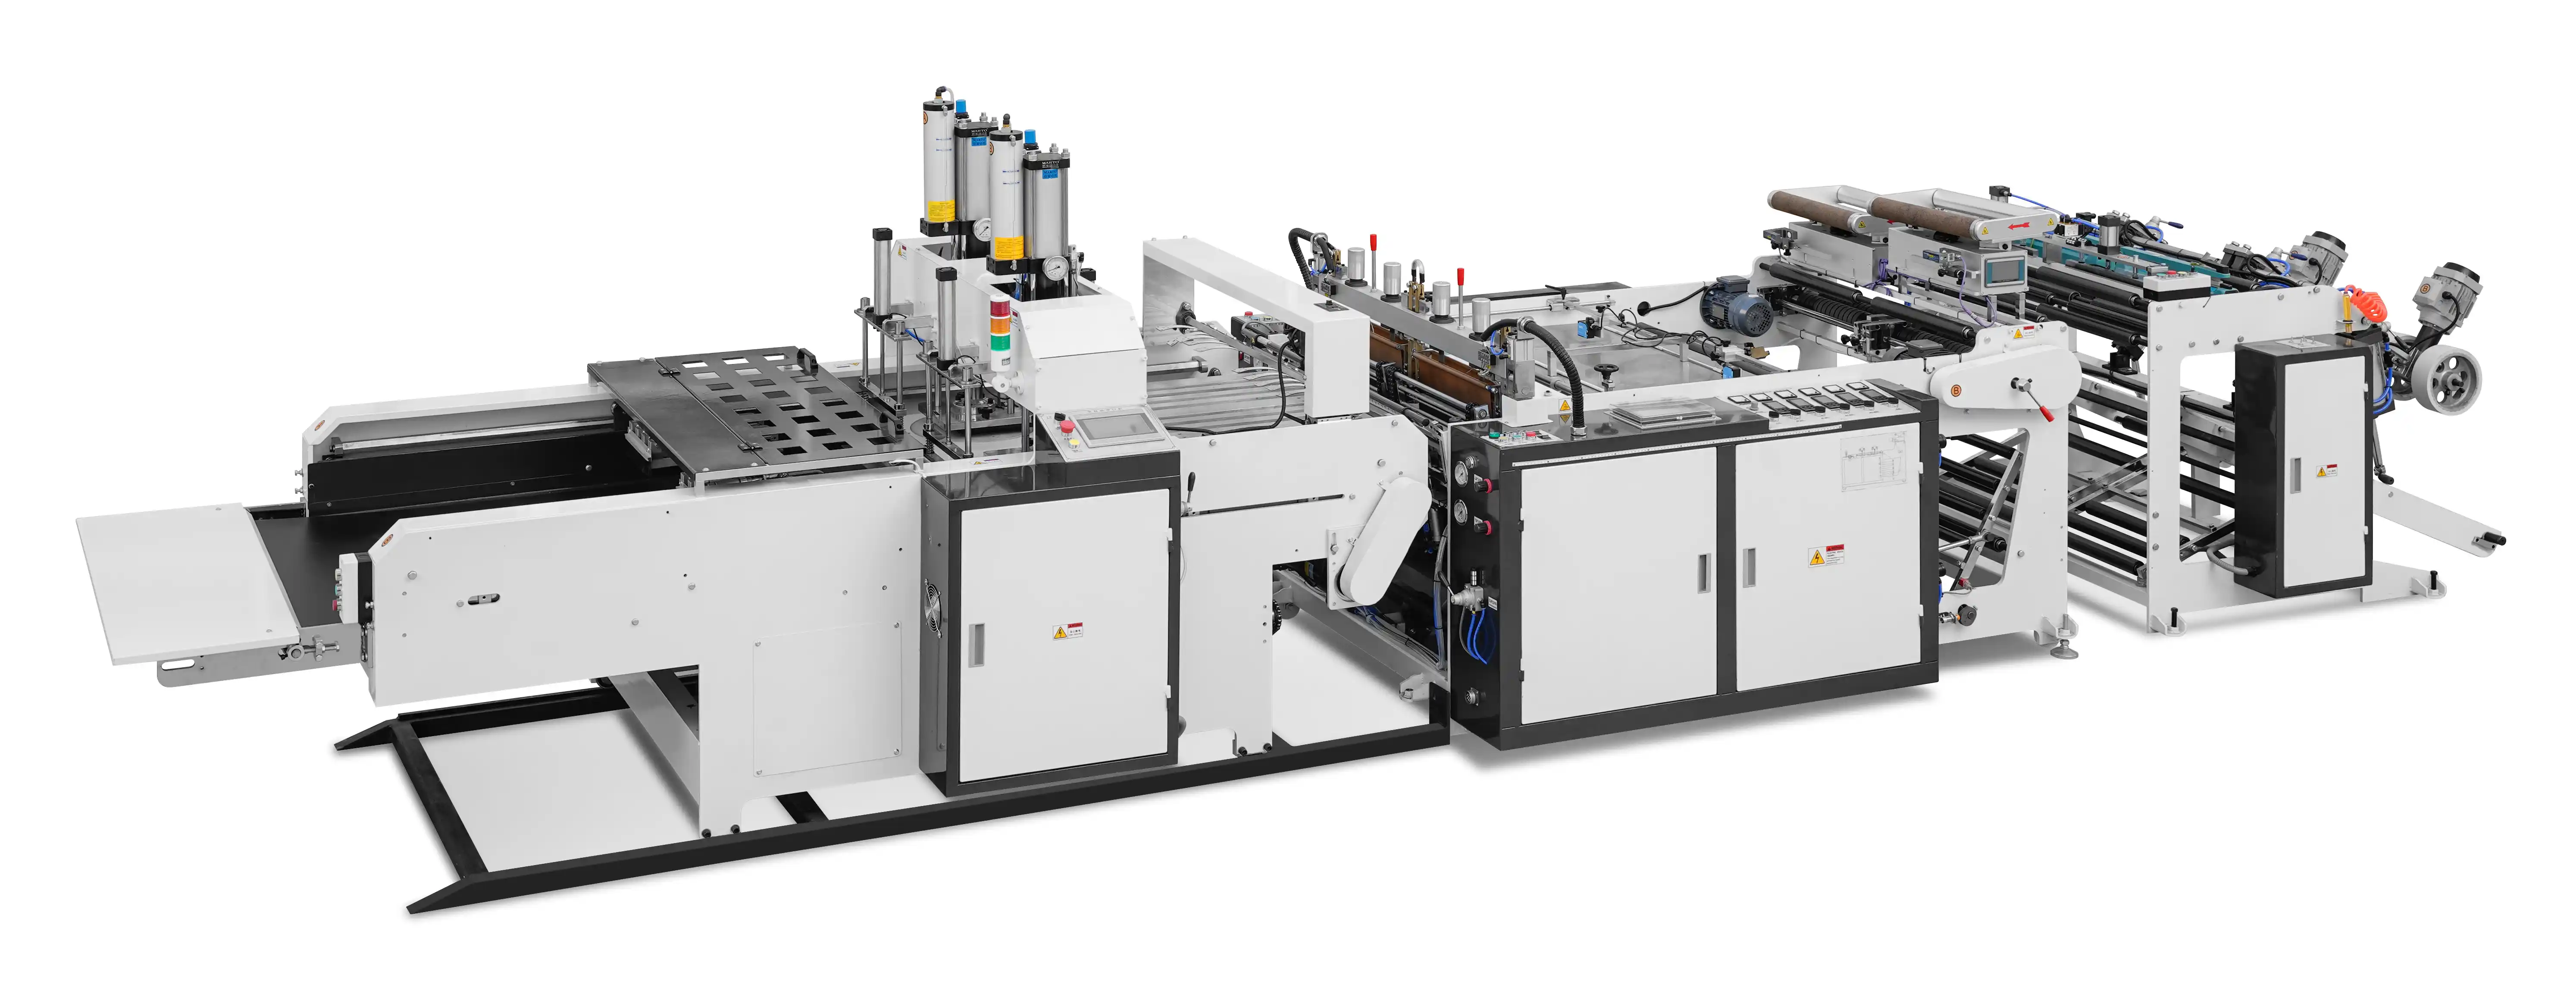
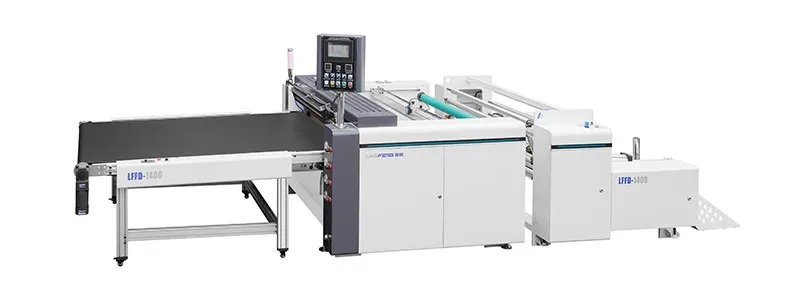
Производственные линии Lingfeng Machinery сгруппированы по типу пленки и способу запайки. Машины для боковой запайки создают швы вдоль вертикальных краев для плоских пакетов, курьерских пакетов и пакетов специальной формы. Машины для нижней запайки создают шов по всей поверхности дна пакета и типичны для пакетов-майок и хозяйственных пакетов. Машины для производства пакетов в рулонах изготавливают непрерывные перфорированные пакеты, намотанные на катушки, для продуктовых и мусорных пакетов. Специализированные конфигурации предназначены для работы с прочными, биоразлагаемыми и изготовленными на заказ изделиями.
Перед сравнением технических характеристик составьте лист требований к эксплуатации. В нем должны быть указаны точный тип пакета, размеры и боковые складки, материал пленки и диапазон толщины, целевая производительность в минуту, частота переналадки и доступная площадь. Без этих полей поставщики могут предлагать совершенно разные возможности. Выбор материала также влияет на настройку оборудования: для HDPE, LDPE и смесей PLA/PBAT требуются разные температурные режимы, поведение прилипания ножа и настройки скорости линии. Если вы планируете менять материалы, уточните, как регулируется линия и какие изменения в оснастке необходимы.
Критерии принятия решения, которые необходимо зафиксировать в этом документе, включают геометрию пакета и ориентацию шва, материал и толщину пленки, производительность, а также ожидания по переналадке и техническому обслуживанию. Каждый критерий соответствует отдельной части спецификации оборудования. Если линия будет работать с несколькими материалами, следует уточнить возможность регулировки системы запайки. Для оборудования, настроенного на работу с ПЭВП, может потребоваться изменение температуры и положения ножей, прежде чем оно сможет обрабатывать ПЭНП или смеси ПЛА/ПБАТ. Если поставщик не может описать процедуру регулировки, включите испытание материала в этап приемки.
Производительность следует указывать с указанием размера пакета. Машина, работающая со скоростью 120 пакетов в минуту на маленьких пакетах, может работать медленнее на больших или пакетах со складками, поэтому попросите поставщиков указать размеры, лежащие в основе заявленной скорости. Также проверьте, может ли машина интегрироваться с существующими экструдерами, линиями печати или перемоточными машинами; модульность влияет как на стоимость установки, так и на возможность дальнейшего расширения. Если ассортимент продукции включает как плоские пакеты, так и пакеты-паше, перед окончательным выбором семейства машин следует сравнить машины для запайки снизу и сбоку пакетов .
Распространенная ошибка при закупках — это запрос типа оборудования без указания типа продукции. Запрос на оборудование для изготовления пакетов без указания размеров или толщины пленки приводит к получению предложений с разными возможностями. Используйте одни и те же поля для требований ко всем поставщикам.
Перед оформлением заказа проверьте указанные в документации технические характеристики, подтверждение успешного использования вашего пленочного материала, объем послепродажного обслуживания и полное содержание коммерческого предложения. Критерии приемки должны быть связаны с измеримыми показателями, такими как размеры, целостность герметизации и производительность.
Проверка состоит из двух этапов. Проверка соответствия техническим требованиям подтверждает, что заявленное оборудование физически способно производить пакеты требуемых размеров и толщины пленки. Проверка поставщика проверяет, имеет ли производитель доказательства работы с аналогичными материалами и что происходит после остановки линии. Оба этапа должны быть отражены в файле закупки.
Проверьте ширину, длину, складку, диапазон толщины пленки, способ запайки и максимальную производительность пакета. Отметьте все указанные характеристики как дополнительные или исключенные, и попросите поставщиков подтвердить, какие позиции включены в коммерческое предложение.
Запросите данные о количестве циклов обработки или демонстрацию вашего типа пленки. Для биоразлагаемых пленок подтвердите температурные режимы и поведение ножа, вместо того чтобы предполагать, что стандартная линия может обрабатывать их без модификации.
Уточните условия поставки, ввода в эксплуатацию, обучения операторов, наличия запасных частей и возможности удаленного устранения неполадок. Зафиксируйте в письменном виде ответственное лицо и время реагирования по каждому пункту.
Используйте измеримые показатели, такие как размеры пакетов при номинальной скорости линии, целостность шва и согласованные допуски на отходы пленки. Привязывайте этапы оплаты к подтвержденным результатам, а не только к сроку поставки.
В коммерческом предложении следует подробно указать оборудование, систему подачи, запаечные и режущие блоки, систему управления, оснастку, монтаж и обучение. Сравнение отдельных пунктов более надежно, чем сравнение общей цены. Также следует уточнить, какие изнашиваемые детали имеются в наличии и какое время реагирования гарантируется для удаленной поддержки и визитов технических специалистов; оба фактора влияют на общее время простоя в течение срока службы оборудования. В запросах также следует указать максимальный диаметр рулона пленки и ширину полотна, которые может обрабатывать машина, поскольку эти значения влияют на обработку материала, загрузку рулонов и планировку цеха. Используйте один и тот же оценочный лист для всех поставщиков.Руководство по оценке производителей автоматических упаковочных машин предлагает структурированную основу для сравнения конфигурации линии, модульности, совместимости с пленкой и послепродажного обслуживания.
Не полагайтесь на устные заверения. Если поставщик не может в конкретных терминах объяснить траекторию движения пленки, метод герметизации и процедуру переналадки, возможно, оборудование не подходит для ваших задач. Запросите фотографии, видеодемонстрации или посещение завода.
Основные компромиссы заключаются в ориентации уплотнения, производительности (однолинейная или двухлинейная) и гибкости используемых материалов. Универсально лучшего варианта не существует; правильный выбор зависит от ассортимента продукции, площади производственных помещений и возможностей обучения операторов.
Нижняя запайка подходит для плоских пакетов и пакетов типа «футболка», а боковая — для пакетов-мешков, почтовых конвертов и пакетов для медицинских отходов. Ориентация запайки влияет на удобство работы с пленкой, тип запаивающей планки и сложность переналадки.
Однолинейные машины для производства мешков-майок могут производить до 120 мешков в минуту и проще в настройке. Двухлинейные машины работают на двух линиях со скоростью от 200 до 300 мешков в минуту, но требуют синхронизированных приводов, более совершенной системы управления и более опытных операторов.
Полиэтилен высокой плотности (HDPE) обеспечивает жесткость, полиэтилен низкой плотности (LDPE) — мягкость и сопротивление разрыву, а смеси PLA/PBAT — возможность компостирования, но накладывают ограничения на технологический процесс. Выбор материала влияет на температуру герметизации, поведение ножа при склеивании и достижимую скорость линии.
Эти компромиссы взаимосвязаны. Машина, работающая с биоразлагаемой пленкой, не обязательно подходит для высокопроизводительной линии по производству полиэтилена высокой плотности (HDPE). Совместимость материалов и целевые показатели производительности следует проверять вместе, а не как отдельные характеристики. В качестве гипотетического примера, производитель, выпускающий только мусорные вкладыши, может предпочесть простую линию нижней запайки с непрерывным движением, в то время как поставщику упаковки, выпускающему почтовые конверты для курьерской доставки, может потребоваться линия боковой запайки с обработкой сложенной пленки. Ни один из вариантов не является неправильным, если он соответствует ассортименту продукции. Вес каждого компромисса зависит от производственной программы. Линия по производству одного продукта с непрерывными заказами может выдерживать более длительный период переналадки, поскольку переналадки происходят редко. Многопродуктовая линия требует быстрой регулировки размеров, даже если максимальная производительность ниже.
Если ассортимент вашей продукции меняется еженедельно, отдайте приоритет скорости переналадки и опыту операторов, а не пиковой производительности. Если основным ограничением является площадь производственных помещений, а объемы производства стабильны, двухлинейная конфигурация может оправдать дополнительную сложность системы управления.
После того, как критерии отбора и этапы проверки будут ясны, преобразуйте их в письменный запрос предложений (RFQ). Отправьте один и тот же документ всем поставщикам, чтобы предложения были сопоставимы по одинаковым коммерческим и техническим условиям.
В запросе предложений (RFQ) следует указать ожидаемые сроки поставки и потребовать от поставщиков указать, какая документация будет поставляться вместе с машиной, например, электрические схемы, списки запасных частей и руководства по эксплуатации. Также следует запросить рекомендации от предприятий, использующих аналогичные типы пакетов и пленочные материалы, и попросить поставщиков указать типичный период ввода в эксплуатацию. Эта информация позволит оценочной группе проверить обоснованность заявленных показателей производительности и качества обслуживания. Для проектов по производству пакетов-майок используйте контрольный список RFQ для машин по производству пакетов-майок, чтобы убедиться в полноте параметров перед отправкой документа.
Посещение завода имеет большое значение, когда речь идет о новых пленочных материалах или высоких скоростях производства. Это позволяет вашим инженерам увидеть реальную линию, уточнить детали переналадки и подтвердить заявленную конфигурацию. Если посещение невозможно, потребуйте видеодемонстрацию аналогичной линии и включите в договор результаты испытаний после установки.
К распространённым ошибкам в процессе закупок относятся отправка неполных запросов предложений, сравнение предложений с разным объёмом работ и игнорирование проверок совместимости материалов. Указывайте размеры пакетов, толщину плёнки, целевой объём производства и включенные услуги для каждого поставщика. Используйте один и тот же бланк требований, чтобы каждое предложение можно было сравнивать на одинаковых условиях.
Выбор зависит от объема производства и квалификации оператора. Однолинейные машины проще и могут обрабатывать до 120 мешков в минуту; двухлинейные машины могут обрабатывать от 200 до 300 мешков в минуту, но требуют более совершенного управления и обучения операторов. Если спрос стабилен, а площадь ограничена, двухлинейная машина может оправдать свою сложность.
Выбор оборудования Lingfeng — это решение, основанное на соответствии производственных потребностей семействам машин, а не на выборе одной универсальной модели. Сначала определите геометрию мешка и материал пленки, проверьте данные поставщика перед размещением заказа и укажите критерии приемки в запросе предложений. Эти шаги помогут избежать ошибок при закупках и сделают сравнение поставщиков более эффективным.

 EN
 ES
 AR