
Обзор статьи: Это руководство по оценке помогает техническим директорам, техническим архитекторам и командам по закупкам выбирать производителей оборудования для производства пакетов, используя подход, ориентированный на покупателя. В нем объясняется, как преобразовать операционные потребности в критерии выбора, какие доказательства необходимо проверить перед заказом и какие компромиссы имеют значение, используя документацию поставщика и примеры установленных оборудования в качестве фактической основы.
Обзор статьи
Прежде чем связываться с поставщиками, начните оценку с определения геометрии мешка, материалов пленки, целевых показателей скорости и частоты переналадки. Эти эксплуатационные ограничения становятся измеримыми критериями для сравнения предложений, поэтому оценка производителя по-прежнему основывается на соответствии технологической линии, а не на заявлениях в брошюре.
Ответственную оценку производителя можно провести только после определения производственного профиля. Семейство оборудования должно соответствовать типу пакетов: машины для запайки дна подходят для плоских пакетов, мусорных вкладышей и пакетов для продуктов, а машины для боковой запайки — для формирования пакетов, почтовых конвертов и изделий со складками. Выбор материала добавляет еще один фильтр, поскольку полиэтилен высокой плотности (HDPE), полиэтилен низкой плотности (LDPE) и смеси PLA/PBAT различаются по температуре запайки, адгезии ножа и достижимой скорости линии. Эти ограничения следует указать в запросе на коммерческое предложение до начала сравнения поставщиков.
Например, в запросе, где указано только «машина для изготовления пакетов-майок», не определены ширина пакета, глубина боковых складок, толщина пленки и вырез для ручки. Поставщики могут предлагать машины с совершенно разными характеристиками, что делает сравнение ответов невозможным. Решение состоит в том, чтобы определить следующий минимальный набор параметров, прежде чем обращаться к поставщикам:
Гипотетический кандидат, игнорирующий допуски по размерам или предлагающий лишь типовую конструкцию машины, должен быть отмечен на ранней стадии. Цель первого этапа состоит не в ранжировании поставщиков, а в исключении конфигураций машин, которые не соответствуют ассортименту мешков.
Критерии должны быть достаточно краткими, чтобы каждый поставщик мог на них ответить, но достаточно конкретными, чтобы исключить неподходящие машины. Такой подход упрощает последующую проверку, поскольку каждый ответ поставщика может быть соотнесен с одним и тем же тестом. Более подробный список критериев для поставщиков автоматизированного упаковочного оборудования доступен вруководстве по оценке производителей автоматизированных упаковочных машин .
Проверьте документально подтвержденные объемы поставок материалов, компоновку и модульность оборудования, доступность запасных частей и договоры на послепродажное обслуживание. Запросите данные об успешном производстве вашего типа пленки и размеров пакетов; готовность поставщика провести испытания является более весомым сигналом, чем обещанная скорость линии.
Заявленная производительность и указанные технические характеристики являются отправной точкой, а не доказательством приемки. Оценка должна перейти к подтверждаемым документам: протоколам испытаний, видеозаписям производственных циклов, эталонным установкам и политике в отношении запасных частей. Если производитель не может продемонстрировать документально подтвержденный успешный цикл работы с вашим типом пленки и требуемой толщиной, риск переносится на ваш график ввода в эксплуатацию.
Укажите в числовом выражении размеры пакета, сорт пленки, качество запайки, максимальное количество дефектов на рулон, скорость линии и время переналадки. Не используйте прилагательные в качестве критериев приемки; для каждого критерия необходимо установить пороговое значение, которое можно проверить.
Запросите документацию об успешном проведении испытаний, видеозаписи или отзывы клиентов, использовавших ту же пленку и аналогичную форму мешка. Уточните, будет ли в ходе испытаний использоваться ваша пленка или коммерчески эквивалентная, и кто будет наблюдать за процессом.
Подтвердите сроки реагирования на запросы по запасным частям, удаленной диагностике, доступности технических специалистов и обучению операторов. В окончательном договоре должно быть указано ответственное лицо за каждый вид сервисного обслуживания.
В случае с основным оборудованием в заказе на покупку следует указать, что окончательная приемка зависит от пробного запуска с использованием вашей пленки или коммерчески эквивалентного сорта. Это не является необычным требованием; оно защищает обе стороны от двусмысленности. Используйте контрольный список для закупки оборудования для изготовления пакетов , чтобы стандартизировать формулировки запроса предложений и приемки у разных поставщиков.
Основные компромиссы заключаются в соотношении автоматизации и квалификации оператора, скорости линии и гибкости переналадки, а также стоимости оборудования и общей стоимости владения. Единой оптимальной конфигурации не существует; соответствие вашему производственному процессу и возможностям технического обслуживания определяет выбор подходящего производителя.
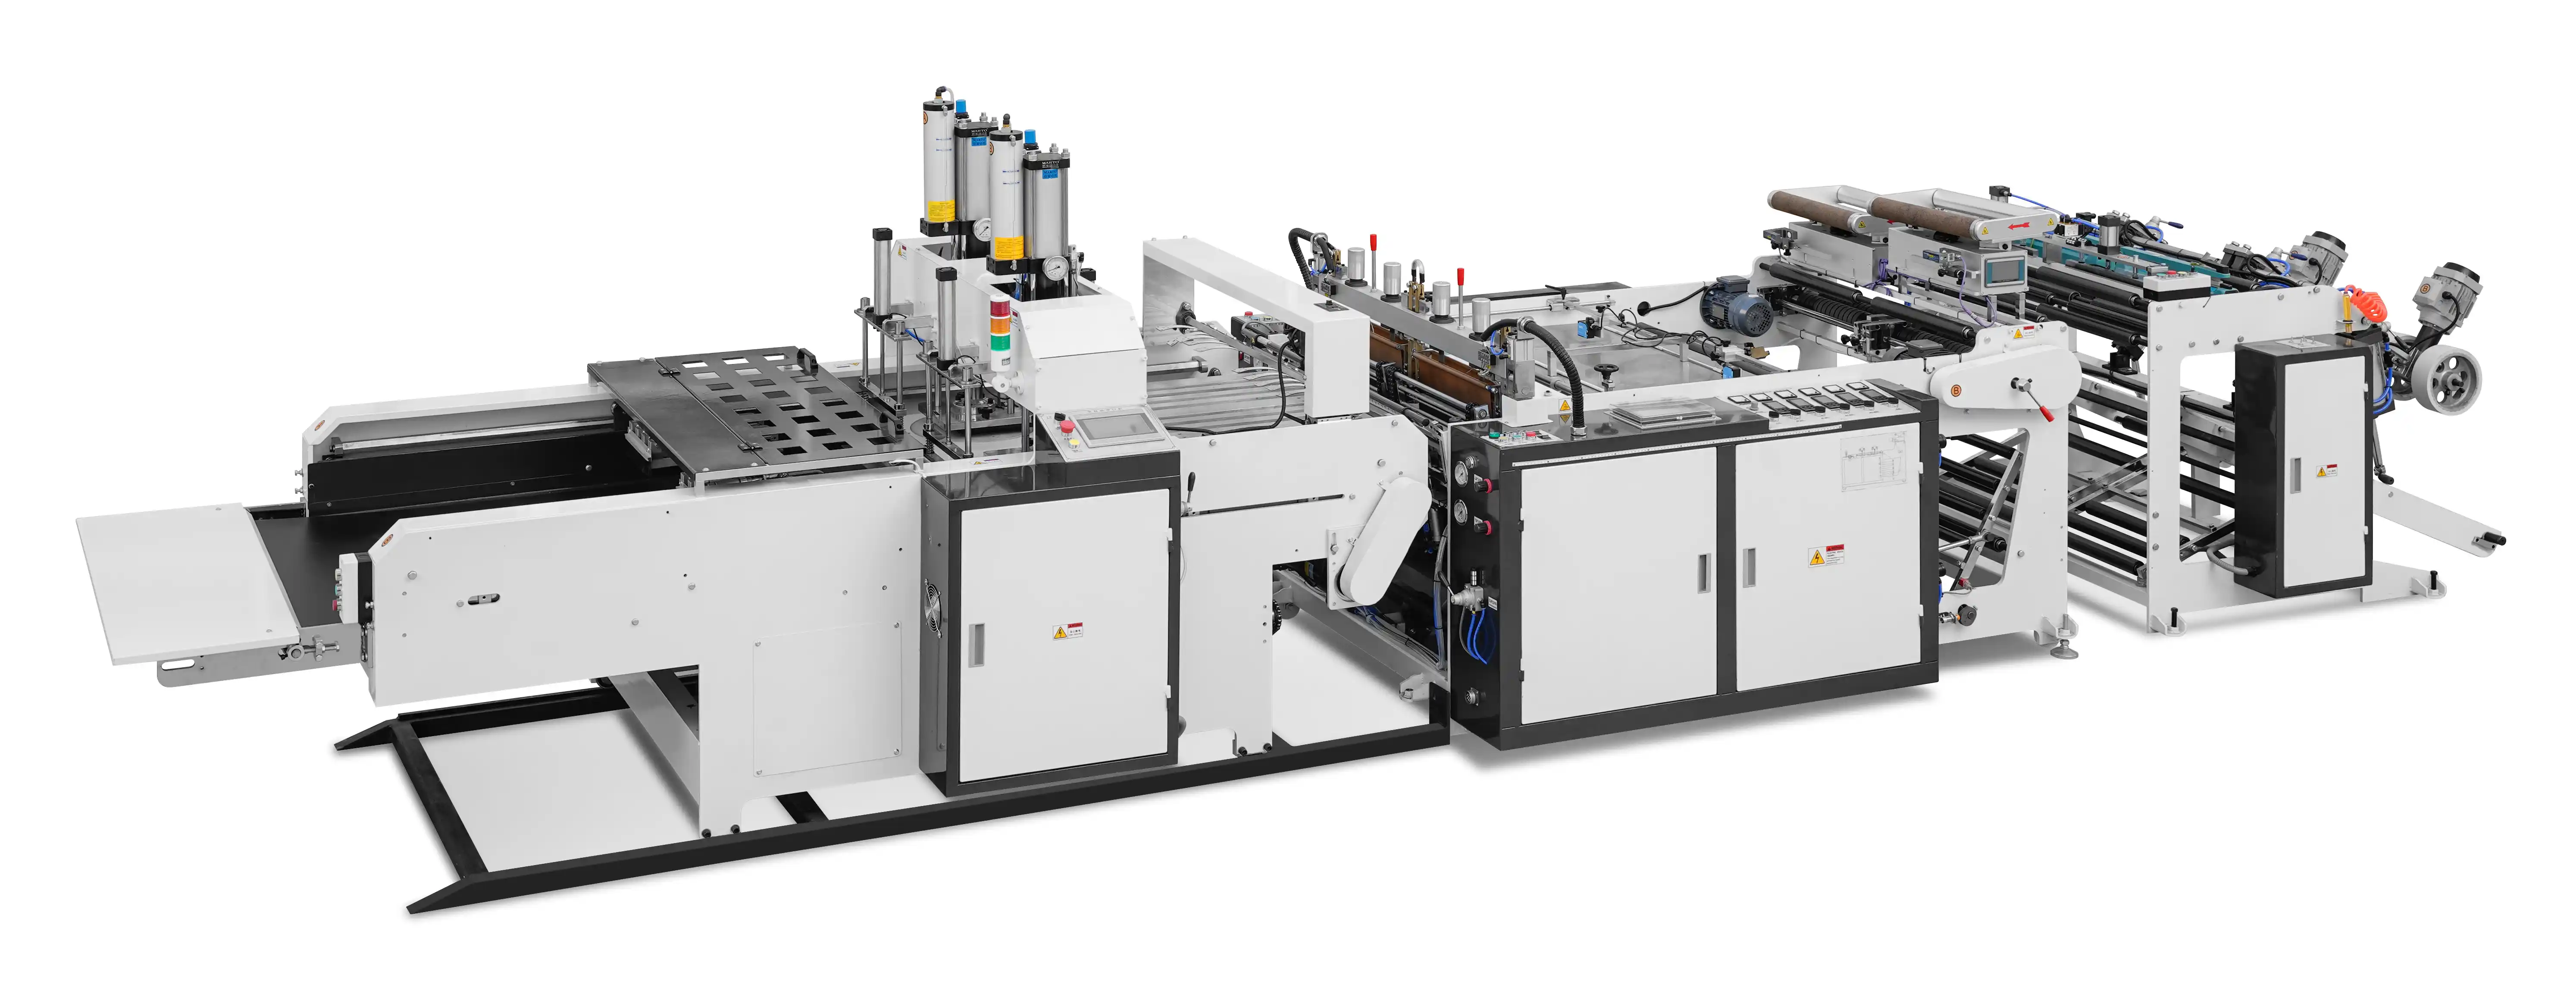
Сравнение различных конфигураций машин выявляет повторяющиеся ограничения, а не универсальный оптимальный вариант. Однолинейные и двухлинейные машины демонстрируют один из таких компромиссов: однолинейные установки проще и легче в эксплуатации, в то время как двухлинейные обеспечивают более высокую производительность на единицу площади, но требуют более совершенного управления и обучения операторов. Типичные заявленные скорости для линий по производству пакетов для футболок составляют до 120 пакетов в минуту для одной линии и 200–300 пакетов в минуту для двухлинейных конфигураций, однако эти показатели имеют значение только в том случае, если машина может удерживать их на нужной вам пленке и геометрии пакета.
Однополосная конструкция: меньшая начальная сложность, более простая настройка, более легкое обучение операторов; подходит для малых и средних объемов производства.
Двухполосная конструкция: более высокая производительность на единицу занимаемой площади, но синхронизированные приводы усложняют управление и требуют навыков технического обслуживания.
Примечание для покупателя: выбирайте, исходя из устойчивого спроса и наличия операторов, а не из пиковой загрузки, указанной в брошюре.
Шов снизу: лучше подходит для пакетов-майок, хозяйственных пакетов и пакетов для продуктов; шов выполняется перпендикулярно потоку пленки.
Боковая запайка: лучше подходит для пакетов, почтовых конвертов и изделий нестандартной формы; шов выполняется параллельно потоку пленки и часто требует использования сложенной пленки.
Примечание для покупателя: тип пакетов определяет механизм сварки; не следует заставлять машину для боковой запайки имитировать экономичность нижней запайки.
Внутреннее сервисное обслуживание: как правило, обеспечивает прямой доступ к документации на оборудование, запасным частям и технической поддержке.
Сеть дилеров или агентов: может улучшить реагирование на местном уровне, но может добавить сложности в принятие решений по гарантии и обучение персонала.
Примечание для покупателя: перед подписанием договора убедитесь, кто именно отвечает на запрос и кому принадлежат запасы запасных частей.
Одна и та же модель оборудования может демонстрировать совершенно разные результаты у разных операторов и в разных партиях пленки. Именно поэтому при оценке следует измерять повторяемость результатов в течение определенного производственного цикла, а не только в ходе короткой демонстрации.
Выбор материалов также сопряжен с компромиссами. Пленка из ПЭВП (полиэтилена высокой плотности) более жесткая и, как правило, подходит для высокоскоростной обработки, в то время как ПЭНП (полиэтилен низкой плотности) позволяет изготавливать более мягкие и износостойкие пакеты; смеси ПЛА/ПБАТ (полимолочной кислоты/полибутилента) улучшают компостируемость, но требуют более жесткого контроля температуры и могут влиять на износ ножей. При оценке производителя следует уточнить, какие из этих материалов поставщик фактически использовал и в каких условиях. Для более широкого понимания принципов выбора поставщика, ознакомьтесь с инструкцией по выбору производителя оборудования для изготовления пластиковых пакетов .
Оценочную структуру можно свести к короткому контрольному списку, который закупочные группы применяют к каждому кандидату. Цель состоит в том, чтобы на каждом этапе представить сопоставимые данные, а не формировать первое впечатление на основе маркетинговых материалов.
Когда список кандидатов сузится, запланируйте технический звонок с инженером-разработчиком от производителя. Этот разговор покажет, понимает ли поставщик ваш процесс или просто превращает ваш запрос на коммерческое предложение в ценовое предложение.
Каждый этап проверки должен иметь результат «пройдено» или «не пройдено». Производитель, не способный предоставить доказательства, относящиеся к конкретной пленке, не должен переходить к этапу испытаний; изменение системы на более позднем этапе обходится дороже, чем отклонение кандидата на раннем этапе. Эта система принятия решений не зависит от рейтинга какого-либо отдельного поставщика. Она заставляет каждого поставщика реагировать на одни и те же операционные реалии и обеспечивает внутренней команде четкий контрольный след.
В качестве доказательств принимаются документально подтвержденные успешные производственные циклы с использованием вашего типа смолы, видеозаписи или протоколы испытаний, а также рекомендации от клиентов, производящих аналогичные пакеты. Заявления о скорости линии сами по себе не являются доказательством. Убедитесь, что в ходе испытаний использовалась толщина пленки и размеры пакетов, близкие к вашим спецификациям, и проверьте данные о сбоях, таких как протечки швов и пропуски.
Да, если состав производственной партии необычен или поведение пленки неопределенно. Испытание с вашей пленкой или коммерчески эквивалентным сортом демонстрирует герметичность, резку и светочувствительность в реалистичных условиях. В договоре необходимо связать окончательную приемку с результатами испытаний, чтобы обе стороны имели одинаковое представление об успешной работе.
Для практического сравнения обычно включаются от трех до пяти поставщиков, чьи машины соответствуют заданному профилю эксплуатации. Большее количество предложений создает «шум», если запрос предложений не идентичен. Следует выбирать участников тендера из одной категории машин, например, для уплотнений днища или боковых уплотнений, чтобы ответы оставались сопоставимыми и можно было систематически оценивать компромиссы.
К распространенным признакам относятся расплывчатые ответы о совместимости пленок, отказ предоставить примеры установленных устройств, длительные сроки поставки запасных частей и документация, в которой указаны скорости без описания условий эксплуатации. Неясные процедуры переналадки и нежелание проводить приемочные испытания также являются тревожными сигналами для отделов закупок.
Создайте единую систему оценки с одинаковыми критериями для каждого кандидата. Зафиксируйте заявленные характеристики, подтверждение совместимости пленки, условия обслуживания и результаты испытаний перед принятием окончательного решения. Журнал аудита защитит команду во время внутренней проверки и позволит воспроизводить оценку при будущих закупках оборудования.
Оценка производителей оборудования для производства пакетов наиболее полезна, когда она преобразует эксплуатационные потребности в измеримые критерии, подтверждает заявления поставщиков данными, специфичными для конкретного типа пленки, и сравнивает компромиссы с вашим производственным процессом. Ни один производитель не является надежным вариантом по умолчанию; конфигурация линии, ориентация запайки, совместимость материалов и модель обслуживания определяют соответствие. Используйте идентичные запросы предложений и сделайте приемочные испытания заключительным этапом, чтобы обеспечить объективность сравнения поставщиков и снизить риски при закупке.

 EN
 ES
 AR