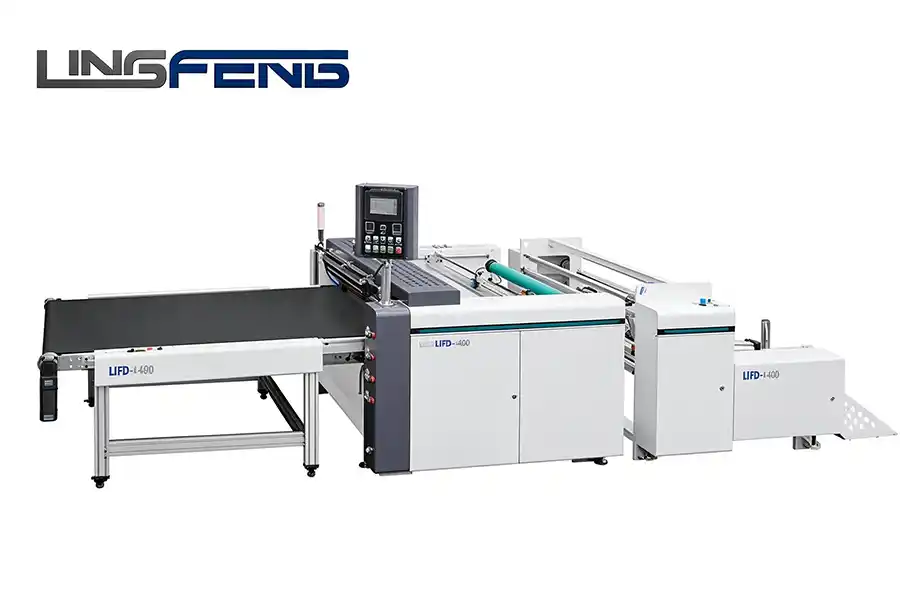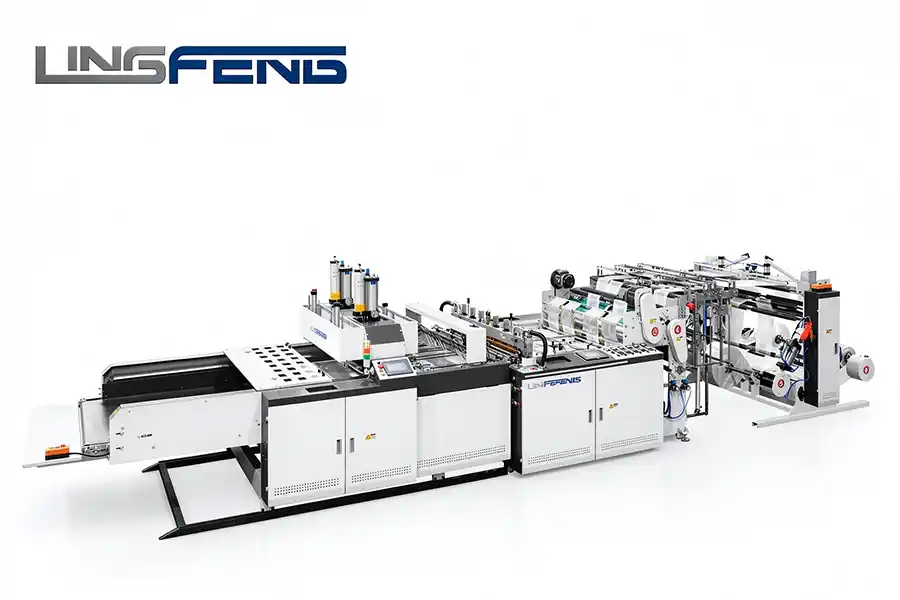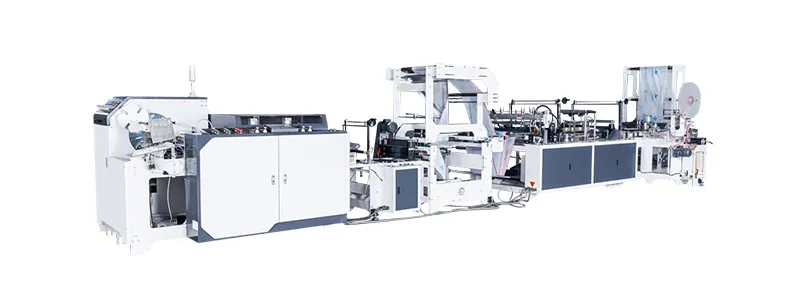

Обзор статьи: Данная система принятия решений помогает техническим закупщикам, группам по закупкам и архитекторам определить поддающиеся проверке критерии для машины по производству биоразлагаемых пакетов. Она связывает эксплуатационные требования с компромиссами в отношении машины, предписывает основанные на фактических данных проверки перед заказом и избегает рассмотрения какой-либо конфигурации поставщика как универсально превосходящей другие. Все выводы соответствуют опубликованным рекомендациям по сравнению машин и закупкам из блога Lingfeng Machinery.
Обзор статьи
Перед сравнением предложений преобразуйте эксплуатационные требования в критерии выбора: тип и толщина пленки, геометрия пакета, конфигурация запайки, целевой объем производства, скорость переналадки и подтвержденная совместимость с биоразлагаемыми смолами.
Первое, что нужно решить, это не то, какую машину купить, а то, для какого типа пленки она должна работать. В сравнительном обзоре производства полиэтилена высокой плотности (HDPE), полиэтилена низкой плотности (LDPE) и полимолочной кислоты (PLA), представленном на этом сайте, указано, что смеси PLA/PBAT обеспечивают компостируемость, но создают сложности в процессе обработки. Для каждого типа смолы требуются определенные температурные режимы, конфигурация ножей и настройки скорости линии. Утверждение о том, что машина подходит для производства пластиковой пленки, не означает, что она работает с биоразлагаемыми смолами на коммерчески приемлемой скорости.
Прежде чем обращаться к поставщикам, определите свой рабочий диапазон: минимальную и максимальную ширину пакета, длину пакета, толщину пленки, диаметр рулона и количество операторов в смену. Эти параметры определяют, какие варианты оборудования являются приемлемыми. Если в вашем ассортименте продукции присутствуют тонкие и толстые пленки, укажите оба крайних значения диапазона. В руководстве по типам оборудования для производства пластиковых пакетов на этом сайте различают машины по механизмам запайки и резки, что важно, поскольку механизм запайки определяет количество подаваемого тепла и легкость отделения пленки от инструмента.
Гибкость переналадки часто недооценивается. Если одна и та же машина будет попеременно работать с пакетами для покупок с нижней запайкой и пакетами с боковой запайкой, то расположение запаечных планок, регуляторы натяжения пленки и режущий инструмент могут потребовать регулировки. Запишите количество смен размеров в неделю и приемлемое время настройки; машина с быстросъемным инструментом и моторизованной регулировкой может оправдать более высокую цену при частой переналадке.
Квалификация поставщиков осуществляется по той же логике, что и для обычных машин для производства пакетов. В качестве общего метода оценки поставщиков в руководстве для покупателей производителей машин для изготовления пакетов-майок объясняется, как оценивать качество сборки, поддержку запасными частями и производственные рекомендации. Для линии по производству биоразлагаемых материалов следует применять этот подход, но настаивать на предоставлении информации, специфичной для конкретного типа пленки, а не на общих данных о пластиковой пленке.
Не позволяйте заявленной производительности (количеством пакетов в минуту) определять ваше решение. Номинальная производительность обычно зависит от ширины и толщины пленки; одна и та же линия, работающая с более толстой биоразлагаемой смесью, может давать меньшую производительность. Попросите поставщика указать производительность для вашей эталонной пленки, а не для максимальной механической скорости машины.
Наиболее важными компромиссами являются совместимость материалов с заявленной производительностью, герметичность уплотнения и предотвращение прилипания пленки, а также простота оборудования и гибкость переналадки. Прежде чем читать предложения, оцените эти факторы в соответствии с вашим производственным планом.
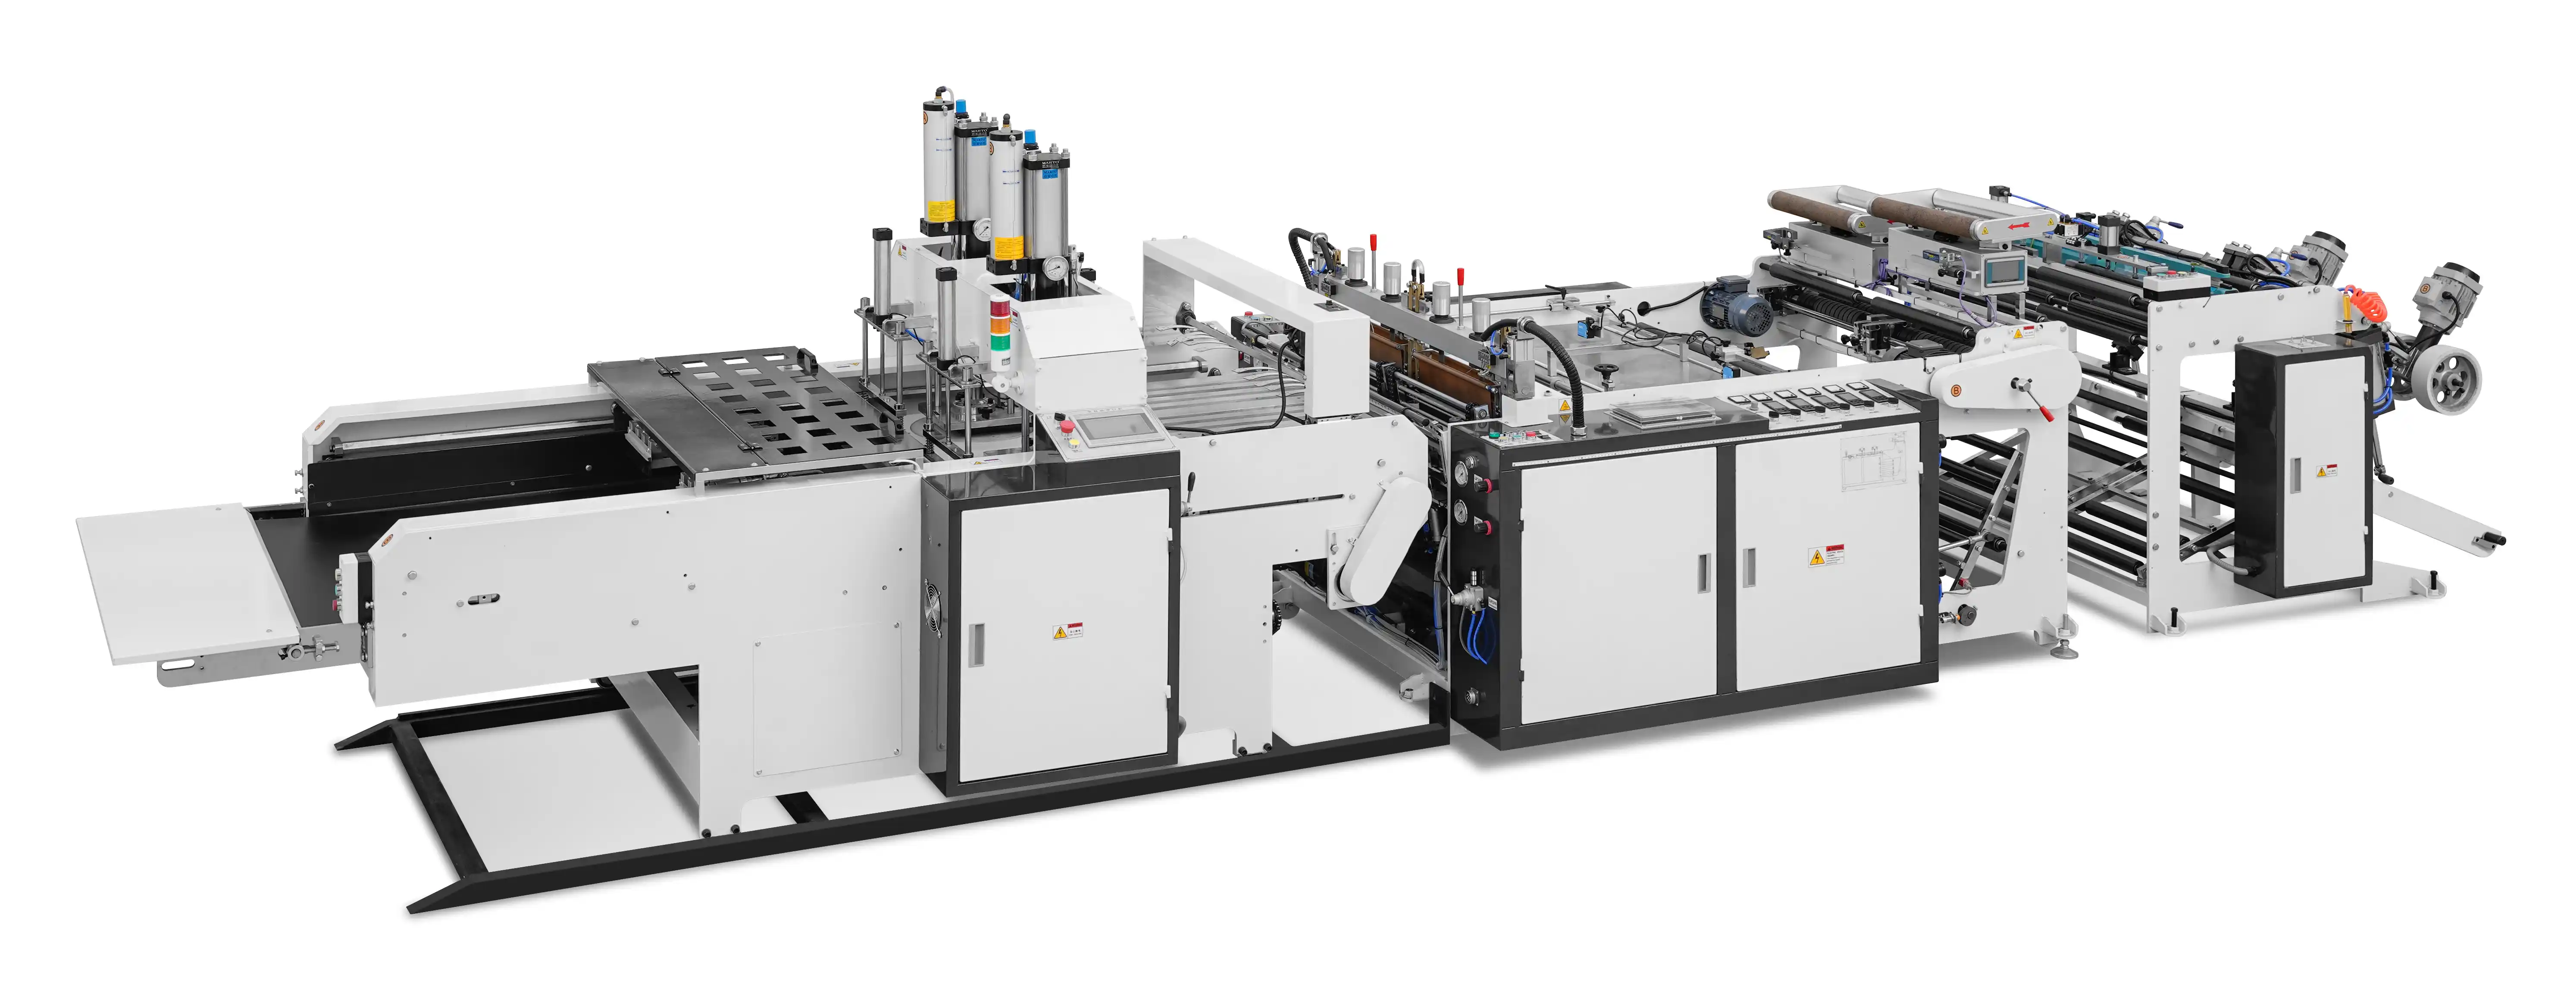
Типичная машина для производства полиэтиленовой пленки: В типичном гипотетическом примере поставщик указывает производительность, исходя из использования пленки из ПЭВП или ПЭНП, процессы запайки и резки которой хорошо изучены. Однако такая же скорость не гарантируется для биоразлагаемых смесей.
Биоразлагаемая конструкция станка: более низкая номинальная скорость, но более точный контроль температуры и антипригарные уплотнительные поверхности сокращают количество отходов и доработок при длительных циклах работы.
Примечание для покупателя: попросите поставщика указать тип пленки, толщину в микронах и скорость печати, указанные в предложении. Если эти поля пусты, считайте данные непроверенными.
Дно герметично запаяно: создает поперечный шов и подходит для плоских и жилетных пакетов, но для поддержания правильного положения шва крайне важно натяжение пленки.
Боковая запайка: создает параллельную запайку и подходит для пакетов и мешков со складками, часто с использованием горячего воздуха или горячего ножа.
Примечание для покупателя: Убедитесь, что выбранный метод герметизации выдерживает текучесть расплава биоразлагаемых смол, таких как PLA/PBAT, которые могут прилипать к нагретым стержням, если время выдержки плохо контролируется.
Соотношение производительности и сложности управления — еще один компромисс. Сравнение однолинейной и двухлинейной производственных линий для изготовления пакетов-майок показывает, что двухлинейная линия может увеличить производительность на единицу площади, но требует более совершенного управления и обучения операторов. Двухлинейная конфигурация более привлекательна, когда объемы заказов стабильны, а обслуживающий персонал может поддерживать две синхронизированные линии. В гипотетическом случае мелкосерийного производства дополнительная сложность настройки может нивелировать прирост производительности.
Выбор материала также влияет на износ ножей. В сравнительном анализе производства HDPE, LDPE и PLA отмечается, что для каждого типа смолы требуются определенные конфигурации ножей и настройки скорости линии. Если поставщик не указывает конфигурацию для вашей биоразлагаемой смолы, вы можете столкнуться с частой очисткой лезвий или простоями во время производства. Включите в сравнение материал ножей и доступ для очистки.
Для обеспечения нейтрального метода сравнения ориентации шва, отходов пленки, производительности и технического обслуживаниякритерии сравнения машин для производства пакетов-майок предоставляют структурированную основу, которая также применима к линиям по производству биоразлагаемой пленки.
Проверьте документально подтвержденные циклы производства материалов, образцы прочности герметизации, процедуры переналадки, наличие запасных частей и письменные критерии приемки по скорости и количеству отходов. Перед подписанием договора потребуйте подтверждения факта производства пленки поставщиком.
Задокументируйте состав смолы, диапазон микрон, размер пакета и тип ручки. Эта спецификация станет эталоном для всех испытаний и приемочных проверок.
Попросите поставщика протестировать вашу пленку на той же модели оборудования, которую вы покупаете. В ходе испытания следует зафиксировать производительность, количество отходов, прочность шва и температуру ножа. Включите протокол в запрос предложений, чтобы каждый поставщик измерял одни и те же параметры.
Проверьте, сколько времени занимает смена размера, какие инструменты необходимы и сколько операторов потребуется. Подробноеруководство по закупке и оценке оборудования для производства пакетов для футболок может выявить несоответствия между обещаниями поставщика и фактическим поведением линии.
Включите в контракт скорость производства, процент брака, прочность уплотнения и время реагирования на запросы по запасным частям, а также определите условия испытаний таким образом, чтобы обе стороны измеряли одни и те же параметры.
Риск, связанный с поставками: иногда поставщики указывают в своих предложениях оборудование для производства биоразлагаемых пакетов, основываясь на данных о скорости, полученных в ходе испытаний полиэтилена высокой плотности (HDPE) и полиэтилена низкой плотности (LDPE). Запрашивайте название пленки, толщину пленки в микронах и скорость линии, использованные в каждом тесте; если тип пленки не указан, сравнение характеристик невозможно.
Приемочные испытания также должны охватывать нестандартные случаи. В гипотетической линии, производящей пленку толщиной 20 и 40 микрон, следует проводить испытания на обоих крайних значениях, а не только посередине. Машина, которая запаивает только толстую пленку, может выйти из строя на тонкой пленке, где изменяется теплопередача и становится сложнее контролировать натяжение пленки.
Сохраняйте в запросе на коммерческое предложение все подтверждающие документы: сертификат поставщика пленки, дату испытания, серийный номер оборудования и имя оператора. Это защитит обе стороны, если оборудование впоследствии не будет соответствовать заявленным характеристикам.
Отсутствие документально подтвержденного испытания не является основанием для предположения о неудаче; это повод запросить его. В гипотетическом случае, когда два поставщика предлагают одинаковую скорость нанесения покрытия, поставщик, предложивший провести пленочное испытание вашей смолы, предоставит более важные для принятия решения доказательства.
Используйте этот контрольный список перед отправкой запроса предложений или подписанием контракта. Он объединяет критерии отбора и этапы проверки из предыдущих разделов.
Превратите этот контрольный список в структурированный раздел запроса предложений (RFQ), чтобы каждый поставщик должен был отвечать на одни и те же поля. Сохраните данные испытаний вместе с договором купли-продажи, чтобы критерии приемки оставались проверяемыми после установки.
Иногда, но для модернизации может потребоваться замена уплотнительных планок, регуляторов температуры и конфигурации ножей. В гипотетическом случае модернизации поставщик должен предоставить предложение по переоборудованию с документально подтвержденными результатами испытаний на вашей пленке, прежде чем вы примете решение. Если никаких доказательств не предоставлено, рассмотрите возможность приобретения оборудования, специально разработанного для биоразлагаемых смол.
Как минимум, зафиксируйте прочность шва, скорость подачи, расход пленки и температурные режимы для вашей смолы. Проводите испытания во всем ожидаемом диапазоне микрон, а не только при самой толстой пленке, поскольку более тонкая пленка изменяет теплопередачу и поведение при резке. Сохраните протокол испытаний в запросе предложений, чтобы все поставщики проводили сопоставимые испытания.
Стандартизируйте запрос предложений, требуя одинаковых параметров пленки, размера пакета, целевого объема производства и приемочных испытаний. Руководства производителя по оценке и сравнению помогут согласовать ответы поставщиков. Любое предложение без указания условий пленки следует рассматривать как несопоставимое, независимо от цены или сроков поставки.
Выбор машины для производства биоразлагаемых пакетов начинается с типа используемой пленки и заканчивается письменными критериями приемки. Сравните поставщиков по документально подтвержденной совместимости материалов, свойствам запайки, возможности переналадки и производительности в ваших конкретных условиях эксплуатации. Эта система принятия решений помогает командам по закупкам заменить общие заявления на подтверждаемые данные.

 EN
 ES
 AR