
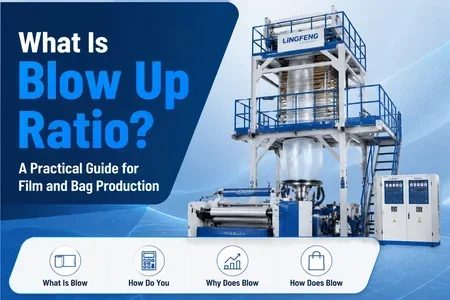
Обзор статьи: Коэффициент надува (BUR) — это ключевой технологический параметр в экструзии выдувной пленки, который связывает геометрию фильеры, диаметр пузырьков и конечную толщину пленки. В этом руководстве объясняется определение, расчет, типичные диапазоны и практические последствия для предприятий по переработке и производству пакетов, которые зависят от стабильного качества рулонов пленки для запайки, резки и высокоскоростных линий по производству пакетов.
Содержание
Коэффициент раздувания (BUR), иногда называемый коэффициентом выдувания или коэффициентом расширения, описывает, насколько расширяется расплавленная полимерная трубка после выхода из фильеры в линии выдувного формования пленки. В классическом процессе выдувного формования пленки полимер экструдируется через круглую фильеру, образуя тонкостенную трубку. Воздух впрыскивается для раздувания трубки до состояния устойчивого пузырька, который затем охлаждается, сжимается и наматывается в рулон плоской пленки.
Коэффициент набухания выражает соотношение между расширенным пузырьком и исходным отверстием фильеры. Инженеры-технологи используют его для прогнозирования толщины, ориентации и ширины пленки. Для производителей пакетов, которые закупают рулоны пленки или используют интегрированные линии экструзии в пакеты, коэффициент набухания — это не абстрактное лабораторное значение, а показатель, влияющий на плавность подачи пленки в машину для изготовления пакетов типа «майка» , на целостность шва на линии запайки дна или на скорость работы на оборудовании для производства пакетов в рулонах .
Хотя эффект BUR определяется на этапе экструзии, его влияние распространяется на всю цепочку создания стоимости. Рулон, который слишком тонкий или слишком ориентирован из-за агрессивного коэффициента выдувания, может мяться на размоточной станции, смещаться в направлении или требовать более низких температур запайки на машине для изготовления пакетов с боковой запайкой . Понимание эффекта BUR помогает техническим специалистам-заказчикам сообщать технические характеристики поставщикам пленки и устанавливать реалистичные ожидания относительно производительности линии по производству пакетов.
Наиболее распространенное инженерное определение сравнивает диаметр пузырька с диаметром фильеры:
BUR = диаметр пузырька ÷ диаметр матрицы
На некоторых предприятиях вместо этого используется соотношение радиуса пузырька к радиусу фильеры; численный результат тот же. Ширина в плоском состоянии связана с окружностью пузырька, поэтому, зная диаметр пленки и диаметр фильеры, можно оценить ширину готовой пленки до обрезки и обработки кромок.
Толщина пленки (калибр) обратно пропорциональна увеличению площади, обусловленному BUR, при условии равномерной вытяжки и отсутствия значительных аномалий сужения. Если зазор между фильерами и производительность остаются постоянными, увеличение BUR, как правило, распределяет ту же массу полимера по большей поверхности пузырька, что приводит к уменьшению толщины, если не скорректировать скорость линии или производительность.
Предположим, что на линии используется матрица с внешним диаметром кромки 200 мм, и технологическая бригада стабилизирует пузырек на диаметре 600 мм. Коэффициент раздувания составляет:
BUR = 600 мм ÷ 200 мм = 3,0
Ширина в развернутом виде составляет приблизительно половину окружности пузырька (до сгиба и обрезки по краю):
Ширина в разложенном виде ≈ π × диаметр пузырька ÷ 2 ≈ 942 мм
Если для целевого полотна мешка после обрезки требуется полезная ширина 900 мм, то это значение диаметра пузырьков находится в пределах нормы. Однако этот пример также показывает, почему небольшое изменение диаметра пузырьков, вызванное дисбалансом охлаждающего воздуха или движением линии замерзания, может изменить эффективную ширину и толщину на намоточной машине. Линии по производству мешков, работающие с жесткими допусками по ширине для хозяйственных или футбольных мешков, часто указывают не только номинальную толщину, но и ширину в развернутом состоянии, а также качество кромки рулона.
BUR влияет на механическую ориентацию, оптический вид и стабильность процесса. При умеренных соотношениях ориентация в направлении машины и поперечном направлении может улучшить прочность на растяжение и ударную вязкость, что благоприятно сказывается на последующей герметизации. При очень высоких соотношениях стабилизировать пузырь становится сложнее; может увеличиться вариативность толщины, полосы на поверхности и образование складок.
К числу ключевых факторов, которые следует учитывать, относятся:
Предприятия, которые закупают пленку, а не экструдируют ее самостоятельно, все равно должны понимать эти взаимосвязи. Когда на линии по производству пакетов возникают периодические сбои в запайке или загибание краев, первопричина может заключаться в ориентации пленки, заданной во время экструзии при определенном коэффициенте выдувания, а не только в параметрах запайки на упаковочной машине.
Машины для производства пакетов используют пленку, плотно прилегающую к телу, в виде непрерывного полотна. Их работа зависит от постоянной толщины, ширины, коэффициента трения и тепловых характеристик. Характеристики пленки, используемые в производстве мешков, имеют отношение к ряду практических задач, связанных с линиями по производству мешков:
Интегрированные предприятия, осуществляющие экструзию и переработку на одной площадке, могут одновременно настраивать параметры экструзионной машины, состава смолы и упаковочной машины. Производители упаковочных материалов должны документировать технические характеристики пленки — номинальный диаметр, ширину в развернутом состоянии, тип смолы, а также тип (однослойная или соэкструдированная) — и проверять образцы рулонов на реальной линии по производству пакетов перед увеличением объемов заказов.
Типичные значения BUR зависят от типа смолы, конструкции матрицы и целевого продукта. К общим отраслевым тенденциям относятся:
| Контекст приложения | Типичный диапазон BUR | Заметки для производителей сумок |
|---|---|---|
| Общая упаковка LDPE/LLDPE | 2.0 – 3.5 | Обычно используется для упаковки продуктов и товаров в розничную торговлю; обеспечивает баланс между контролем толщины пленки и стабильностью пузырьков. |
| Тонкий полиэтилен высокой плотности (HDPE) | ~2,0 – 2,8 | Для повышения жесткости иногда используются более низкие коэффициенты; проверьте окошко для проверки герметичности на рукавных линиях. |
| Прочная или более толстая пленка | 1,8 – 2,5 | Приоритет может отдаваться равномерности толщины материала, а не максимальной ширине на единицу размера матрицы. |
| Высокопрозрачные или специальные смеси | специфичный для процесса | Оптические мишени могут ограничивать эффект BUR; рекомендуется проведение пробных запусков. |
Эти диапазоны являются рекомендациями, а не гарантиями. Зазор между фильерой, температура плавления, конструкция охлаждающего кольца и структура соэкструзии — все это влияет на свойства буронабивной пленки. При выборе пленки для пакетов для доставки или медицинских отходов покупателям следует сопоставлять свойства буронабивной пленки с прочностью шва и требованиями к проколам, а не выбирать значения соотношений изолированно.
Нет. Коэффициент набухания сравнивает диаметр пузырька с диаметром фильеры в поперечном направлении. Коэффициент вытяжки (или коэффициент вытяжки) обычно относится к растяжению в направлении движения машины между фильерой и прижимными роликами. Оба показателя влияют на конечные свойства пленки, но описывают разные этапы процесса.
Да. Операторы регулируют внутренний поток воздуха для образования пузырьков, охлаждающий воздух, высоту линии замерзания и скорость линии, чтобы изменить эффективный диаметр пузырьков, сохраняя при этом матрицу неизменной. Однако каждая линия имеет стабильный рабочий диапазон; значительные изменения могут потребовать корректировки матрицы или смолы.
Не автоматически. Толщина зависит от массы готовой продукции относительно площади расширенного пузырька и скорости протяжки. Более высокая толщина слоя, как правило, распределяет полимер по большей площади, но производительность экструдера и скорость линии могут это компенсировать.
Поскольку BUR влияет на равномерность толщины, ширину, ориентацию и свойства шва, пленка, которая в среднем соответствует номинальной толщине, но была экструдирована с плохим контролем BUR, все равно может привести к простоям линии по производству пакетов, браку при запайке или нестабильной прочности ручки.
Коэффициент набухания (BUR) — это фундаментальное звено между геометрией экструзии и рулонами пленки, подающими материал на линии по производству пакетов. Определяемый как диаметр пузырька, деленный на диаметр фильеры, BUR помогает прогнозировать ширину в развернутом состоянии, влияет на ориентацию и толщину пленки, а также определяет поведение пленки на оборудовании для запайки, резки и намотки. Для групп по закупкам и проектированию выбор и проверка пленки с учетом технологического процесса, связанного с BUR, сокращают количество проб и ошибок при вводе линии в эксплуатацию и масштабировании производства.
Независимо от того, производите ли вы экструзию самостоятельно или закупаете пленку у сторонних поставщиков, согласуйте характеристики BUR и соответствующей пленки с типами пакетов и оборудованием, которое вы используете — от линий для производства футболок и пакетов с запайкой дна до непрерывных рулонных форматов. Пробные испытания на производственном оборудовании остаются наиболее надежным способом подтверждения того, что настройки экструзии и параметры упаковочной машины работают как единая система.

 EN
 ES
 AR