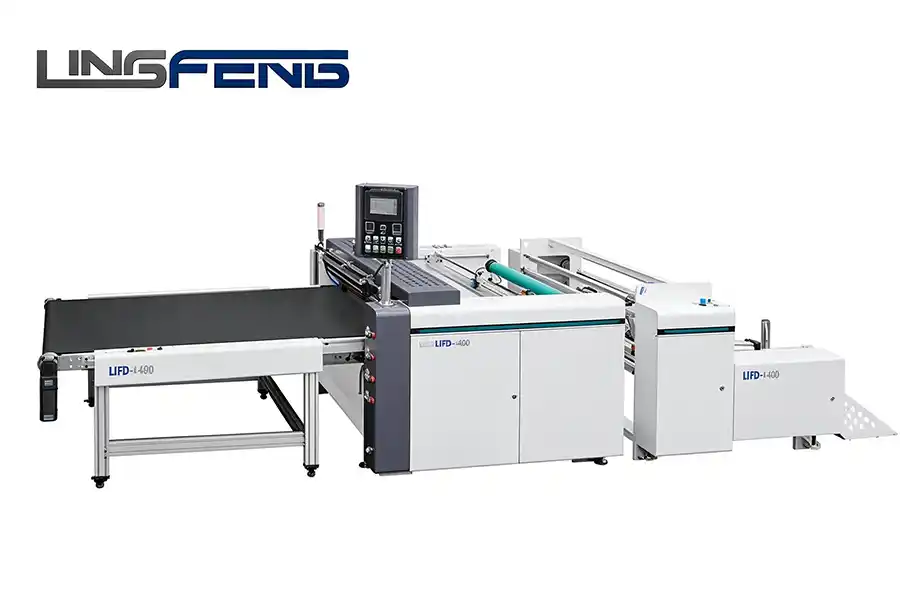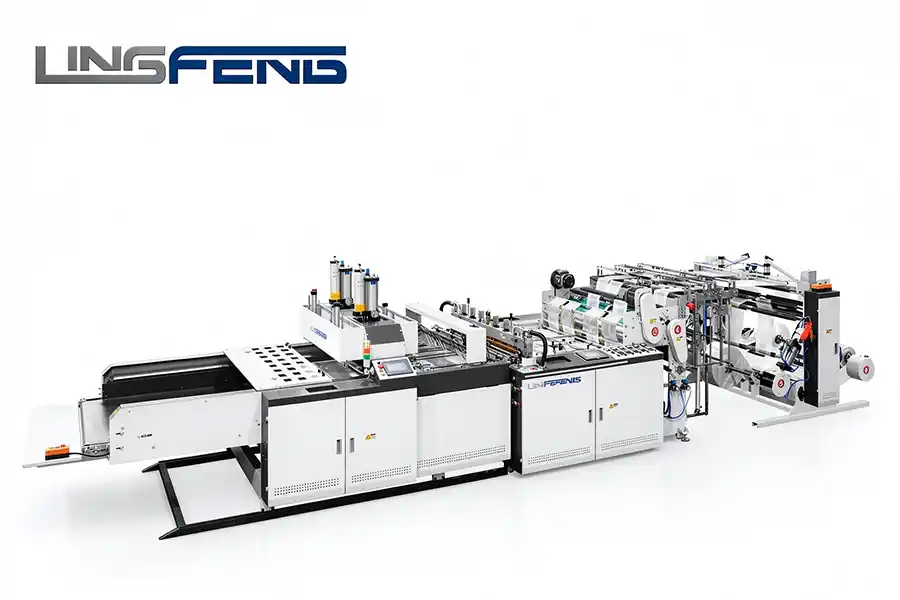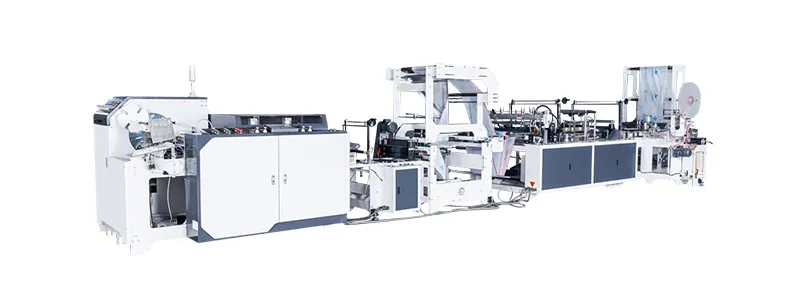

Обзор статьи: В этой статье объясняется принцип работы, ключевые параметры и совместимые материалы машин для изготовления пакетов с боковой запайкой. Она предназначена для технических директоров, руководителей инженерных отделов и технических закупщиков, оценивающих производственное оборудование для плоских пакетов, мешочков и почтовых конвертов. Основное внимание уделяется траектории движения пленки, механизмам запайки и подтвержденным данными эксплуатационным факторам.
Обзор статьи
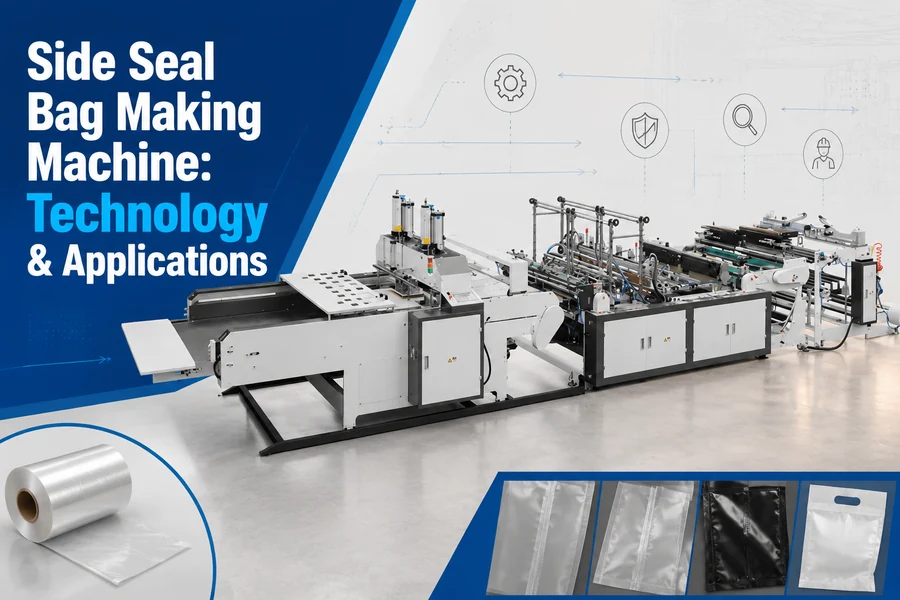
Машина для изготовления пакетов с боковым швом разматывает пленку, при необходимости складывает ее, а затем с помощью нагревательного элемента или летающего ножа создает швы, параллельные потоку пленки, формируя пакеты с боковым швом.
Процесс включает в себя точную обработку пленки, запечатывание и резку. Ниже представлена типичная последовательность действий.
Рулон пленки установлен на размоточной стойке с системой контроля натяжения. Вращающиеся ролики или сервоприводные регуляторы натяжения поддерживают постоянное натяжение полотна, предотвращая образование складок или смещений. Это крайне важно для точности запайки, особенно на высоких скоростях.
В случае пакетов или мешков с боковыми складками пленка проходит через формовочный плуг или фальцевальную доску. Пленка складывается по центру или со смещением, в зависимости от конструкции пакета. Направляющие ролики обеспечивают поступление сложенного полотна в секцию запайки с минимальным перекосом.
Используются два распространенных метода запайки. При запайке горячим стержнем нагретый стержень сжимает слои пленки при контролируемой температуре и времени выдержки, а затем отводится. При запайке летающим ножом непрерывный вращающийся нож со встроенным нагревом одновременно запаивает и обрезает пленку по краю пакета. Летающий нож может обеспечивать скорость линии в диапазоне 100–150 пакетов в минуту, но требует точной центровки и контроля температуры во избежание образования наплывов пленки.
После запайки сплошное полотно разрезается на отдельные отрезки для пакетов с помощью расположенного ниже режущего устройства (ножа для перца чили или роторных ножниц). Затем пакеты поступают на станцию штабелирования или намотки. Некоторые машины оснащены функцией пробивки отверстий или перфорации для использования в рулонах с пакетами.

Ключевые параметры включают диапазон температур запайки, скорость линии, максимальную ширину пленки, диапазон длины резки и тип запайки (непрерывная или импульсная). Они определяют возможности машины и качество пакетов.
| Параметр | Типичный диапазон | Влияние на производство |
|---|---|---|
| Температура запайки | 100–180 °C (в зависимости от материала пленки) | Повышение температуры увеличивает прочность герметизирующего слоя, но увеличивает риск его деградации; параметры необходимо подбирать в зависимости от материала. |
| Скорость линии | 30–150 мешков в минуту (или 10–50 м/мин) | Скорость влияет на время выдержки и охлаждение; слишком высокая скорость может привести к ослаблению уплотнений. |
| Максимальная ширина пленки | 200–1200 мм (стандартные модели) | Для более широких полотен требуется надежный контроль натяжения и более широкие уплотнительные планки. |
| Длина реза | 100–600 мм (регулируемое) | Точность измерения длины зависит от точности сервомотора и обратной связи от энкодера. |
| Тип уплотнения | Непрерывный (нагревательный стержень) или импульсный (летающий нож) | Непрерывные уплотнения проще; импульсные уплотнения требуют более точного контроля температуры, но позволяют работать быстрее. |
При выборе оборудования укажите эти параметры в запросе на коммерческое предложение, чтобы убедиться, что оборудование соответствует размерам ваших пакетов и целевым показателям производительности. Полный ассортимент продукции представлен в линейке машин для изготовления пакетов с боковой запайкой .
К распространенным материалам относятся HDPE, LDPE, LLDPE, а также биоразлагаемые пленки, такие как PLA, при условии, что они обладают подходящими термосварочными свойствами. Выбор материала влияет на температуру сварки, давление и износ ножа.
Ниже приведено краткое описание технологичности типичных пленок:
Полиэтилен высокой плотности (HDPE)
Жесткий, недорогой материал. Типичная температура запайки составляет от 130 до 150 °C. Из-за жесткости требует более высокого давления запайки. Подходит для плоских и хозяйственных пакетов.
LDPE (полиэтилен низкой плотности)
Мягкая, гибкая пленка. Запаивается при температуре 100–130 °C. Требуется меньший нагрев; подходит для пакетов и вкладышей.
ЛЛПНП (линейный полиэтилен низкой плотности)
Сочетает в себе прочность и гибкость. Температура запайки аналогична полиэтилену низкой плотности (ПНД), но обладает лучшей устойчивостью к разрыву.
Полимолочная кислота (PLA) / Биоразлагаемые смеси
Для предотвращения деградации требуется узкий температурный диапазон (70–90 °C). Для поддержания целостности уплотнения часто необходимы более низкие скорости линии. Износ ножа может увеличиться из-за большей разницы температур плавления.
Толщина пленки зависит от оборудования и области применения; для получения информации о предельных значениях обратитесь к техническим характеристикам производителя. Всегда проверяйте совместимость материала с производителем, используя документированные результаты испытаний.
Примечание по закупкам: При запросе ценовых предложений указывайте точный материал пленки и ее толщину. Запросите пробные партии для подтверждения качества герметизации и надежности резки, прежде чем принимать решение о закупке всей линии.
Компания производит плоские пакеты, мешочки, почтовые конверты и пакеты с боковыми складками. Боковой шов проходит по всей длине пакета, что делает его подходящим для пакетов с одним или двумя боковыми швами (например, пакеты с открытым верхом).
При запайке летающим ножом используется вращающееся нагреваемое лезвие, которое запаивает и разрезает пленку за одно движение, что позволяет работать непрерывно на более высоких скоростях (100–150 пакетов/мин). Запайка горячей планкой осуществляется с перерывами и обычно происходит медленнее, но обеспечивает больший контроль при работе с более толстыми пленками.
Да, большинство современных машин оснащены фотоэлектрическими датчиками или системами машинного зрения для отслеживания совмещения печати и автоматической регулировки длины резки. Это обеспечивает правильное размещение изображения на пакете.
Машины для изготовления пакетов с боковой запайкой специализируются на производстве пакетов с вертикальной запайкой, обеспечивая гибкость в геометрии пакетов и обработке материалов. Понимание траектории движения пленки, метода запайки (горячий стержень или летающий нож), ключевых параметров и совместимости материалов имеет важное значение для выбора подходящего оборудования. При закупке оборудования необходимо предоставлять поставщикам подробные технические характеристики и запрашивать данные испытаний для конкретных материалов, чтобы подтвердить их производительность.

 EN
 ES
 AR