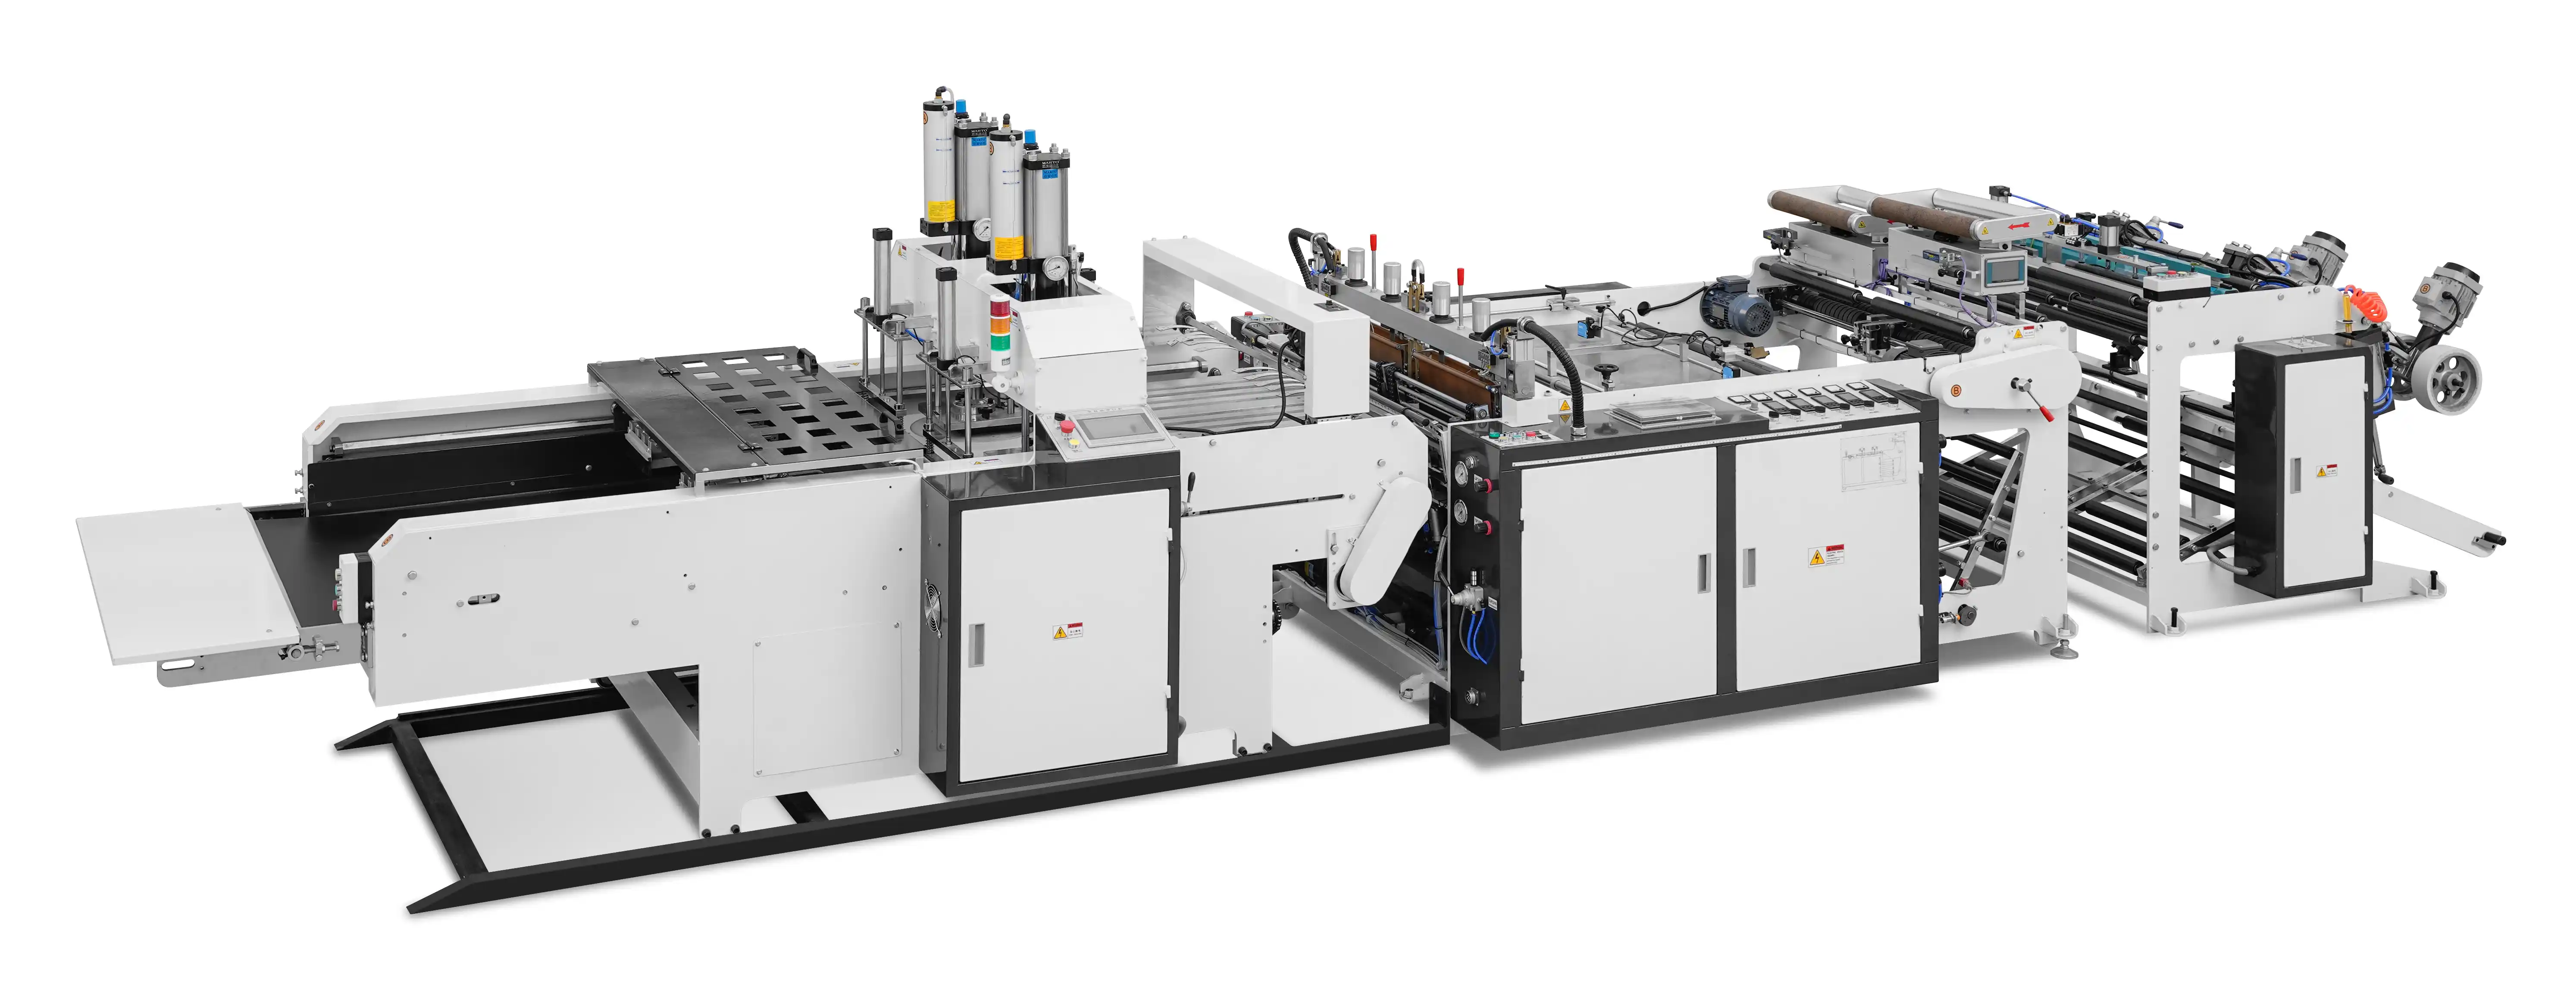

Обзор статьи: Данное руководство представляет собой нейтральное, основанное на фактических данных сравнение совместимости пленок OPP, BOPP и PE для машин по изготовлению пакетов с боковой запайкой. Оно охватывает такие важные критерии оценки, как температурная устойчивость, контроль статического электричества, прозрачность шва, а также типичные области применения, например, пакеты для выпечки и курьерские пакеты. Цель состоит в том, чтобы предоставить специалистам, принимающим технические решения, основу для выбора правильной комбинации пленки и машины. Для более широкого обзора совместимого оборудования изучите решения по совместимости пленок OPP, BOPP и PE для боковой запайки .
Содержание
Понимание основных свойств каждого типа пленки имеет важное значение для оценки совместимости боковых швов между пленками OPP, BOPP и PE. В таблице ниже приведены основные характеристики, влияющие на настройку оборудования и качество выпускаемой продукции.
| Критерий | ОПП (ориентированный полипропилен) | БОПП (двуосноориентированный полипропилен) | ПЭ (полиэтилен) |
|---|---|---|---|
| Типичный диапазон температур герметизации | 130–160 °C | 130–160 °C | 110–140°C |
| Риск статической генерации | от умеренного до высокого | Высокий | Низкий до умеренного |
| Прозрачность печати | Хороший | Отличный | Справедливый |
| Типичный диапазон толщины (микроны) | 20–40 | 20–40 | 30–80 |
| Типичные приложения | Пакеты для выпечки, курьерские конверты | Упаковка для пищевых продуктов, пакеты высокой прозрачности. | Прочные мешки, влажные салфетки |
Примечание: Фактические значения могут различаться в зависимости от производителя и пакета присадок. Всегда уточняйте информацию у поставщика материалов и производителя оборудования. Различия в температуре и статическом состоянии напрямую влияют на совместимость с конкретной машиной для изготовления пакетов с боковой запайкой.
При оценке машины для изготовления пакетов с боковой запайкой совместимость с пленками OPP, BOPP и PE определяет не только производительность, но и процент отходов, а также интервалы технического обслуживания. Ниже мы сравниваем эксплуатационные характеристики каждого типа пленки. Для получения полного обзора оборудования для изготовления пакетов ознакомьтесь с ассортиментом машин для изготовления пакетов .
Вариант А: Использование полипропиленовой пленки (OPP) со стандартными нагревательными запаечными планками. Требуется точный контроль температуры (±2°C) во избежание деформации пленки. Статическое напряжение можно контролировать с помощью ионизирующих планок или антистатических добавок.
Вариант B: Использование полипропиленовой пленки на машине, оснащенной сервоприводом для регулирования давления при запайке. Это уменьшает растяжение пленки и улучшает стабильность запайки на более высоких скоростях.
Примечание для покупателя: если ваша основная продукция — тонкие полипропиленовые пакеты для выпечки (20–25 микрон), выбирайте машину с низкоинерционными запаивающими губками и регулируемым временем выдержки. Перед покупкой проверьте наличие механизмов рассеивания статического электричества.
Вариант А: Стандартная машина для боковой запайки без охлаждающих планок. Ориентация БОПП-пленки может вызывать загибание края запайки, что приводит к деформации пакета. Рекомендуется использовать охлаждающие планки или станции охлаждения.
Вариант B: Машина с системой двойного охлаждения валов. Это обеспечивает целостность и плоскостность шва, что крайне важно для упаковки пищевых продуктов в прозрачные упаковки.
Примечание для покупателя: для БОПП-пленки обычно требуется более высокая температура начала герметизации и более стабильное давление. Уточните время отклика нагревательного элемента и мощность охлаждения аппарата.
Вариант А: Использование LDPE или LLDPE на универсальном аппарате для боковой запайки. Более низкая температура плавления PE требует меньшего нагрева, но более высокий коэффициент трения может вызывать проблемы с образованием катушек.
Вариант B: Машина с увеличенным прижимным роликом и регулируемым натяжением размотки. Это позволяет учитывать эластичность полиэтилена и предотвращает изменение длины мешка.
Примечание для покупателя: При использовании прочных полиэтиленовых курьерских пакетов убедитесь, что поверхность запаивающей планки покрыта (например, тефлоном), чтобы предотвратить прилипание. Также проверьте механизм резки — полиэтиленовые лезвия могут затупляться быстрее, чем полипропиленовые.
Помимо особенностей отдельных пленок, часто требуется возможность переключения между материалами на одной линии. Машины с быстросменными запаечными модулями и программируемыми рецептами сокращают время простоя при переналадке. Совместимость машины с боковыми швами из OPP, BOPP и PE следует проверить на собственных образцах пленок, прежде чем принимать окончательное решение.
При сравнении вариантов боковой герметизации закупочные комитеты должны уделять особое внимание этим критериям, чтобы избежать дорогостоящих несоответствий.
В совокупности эти факторы определяют реальную совместимость упаковочных линий для пакетов из полипропилена (OPP), боксипопа (BOPP) и полиэтилена (PE). Использование контрольных списков при оценке поставщиков помогает стандартизировать сравнения.
При вводе в эксплуатацию новой линии боковой герметизации мы рекомендуем систематическую оценку. Следующие шаги описывают, как оценить совместимость с вашей конкретной пленочной смесью.
Определите типы пленок, которые вы будете использовать чаще всего. Для каждого типа запишите рекомендуемый диапазон температур запайки, предоставленный поставщиком. Настройте ПИД-регулятор машины таким образом, чтобы поддерживать этот диапазон в пределах ±1°C в течение 30-минутного цикла работы.
Измерьте статический заряд на пленке до и после участка герметизации с помощью портативного электростатического измерителя. Целевое значение остаточного заряда должно быть ниже ±500 В. Если показания превышают ±2000 В, следует запланировать установку оборудования для устранения статического заряда.
Произведите 100 пакетов на производственной скорости. Проверьте прочность шва на отрыв с помощью разрывной машины (ASTM F88). Для OPP/BOPP целевое значение >8 Н/25 мм; для PE >10 Н/25 мм. Также визуально проверьте прозрачность шва под подсветкой.
Проведите полную смену (8 часов) с каждым типом пленки. Запишите процент отходов, время простоя и отклонение размеров пакетов. Сравните с базовым допустимым отклонением. Это испытание подтверждает совместимость машины с боковым запаиванием пленок OPP, BOPP и PE в реалистичных условиях.
Этот протокол оценки предоставляет покупателям объективные данные для сравнения оборудования. Он также помогает в переговорах с поставщиком о гарантиях производительности.
Выбор типа пленки и конфигурации оборудования часто зависит от конечного применения. Ниже мы сравним два типичных сегмента.
Требования: высокая прозрачность шва, низкое статическое электричество во избежание притяжения пыли и стабильная прочность шва при высокой скорости (более 150 пакетов/мин). Тонкая полипропиленовая пленка (20–25 микрон) требует бережного обращения.
Подходит для машин: Машины с сервоприводом давления запайки, низкоинерционными зажимными губками и встроенными ионизирующими пластинами. Пример: специализированная машина для изготовления боковых запаечных пакетов из полипропилена с возможностью горячей или холодной резки.
Примечание для покупателя: Убедитесь, что машина может сохранять целостность запайки при работе со скоростью 180 пакетов/мин с полипропиленовой пленкой толщиной 22 микрона. Запросите пробное использование вашей пленки.
Требования: Прочные швы, выдерживающие грубое обращение, возможность использования более толстых пленок (50–80 микрон) и совместимость с самоклеящимися лентами для застежек. Полиэтилен (PE) является распространенным материалом, но в некоторых курьерских пакетах для печати используются ламинированные полипропиленовые (OPP) и полиэтиленовые (PE) пленки.
Подходит для станков: станки с усиленными уплотнительными планками, высоким прижимным давлением и секциями охлаждения. Режущий узел должен справляться с высокой прочностью полиэтилена без образования заусенцев.
Примечание для покупателя: Для курьерских пакетов крайне важна способность машины регистрировать печать и наклеивать ленту. Убедитесь, что машина для боковой запайки может интегрироваться с дополнительными модулями для крепления ручки или защиты от вскрытия.
Согласовав возможности машины со спецификой конструкции пленки и пакета, покупатели могут избежать недостатков в производительности.
Может ли одна и та же машина для изготовления боковых запаечных пакетов из полипропилена (OPP) работать с пленками из БОПП (бопплеровского полипропилена) и полиэтилена (PE)?
Да, многие современные машины рассчитаны на работу с различными типами пленок, но для каждого материала необходимо откалибровать температуру, давление и скорость. Система управления машиной должна хранить рецепты для ОПП, БОПП и ПЭ. Без надлежащего управления рецептами качество герметизации и контроль статического электричества могут ухудшиться.
Какова наиболее распространенная причина нарушения герметичности пленок OPP?
Основной причиной является неравномерность температуры по всей уплотнительной планке. Разница в 5 °C между центром и краем планки может создавать слабые места. Регулярное техническое обслуживание нагревательных элементов и термопар крайне важно.
Как уменьшить статическое электричество при использовании БОПП-пленки на линии бокового уплотнения?
Установите пассивные или активные антистатические устройства (ионизирующие стержни) до и после зоны запайки. Для БОПП-пленки также убедитесь, что натяжение при размотке не создает дополнительного трения. Антистатические добавки в состав пленки могут помочь, но они могут повлиять на прочность шва.
Существует ли минимальная толщина пленки для боковой герметизации?
Большинство машин для боковой запайки могут работать с пленками толщиной всего 15 микрон, но для высокоскоростной обработки сверхтонких полипропиленовых пленок (толщиной менее 20 микрон) требуется машина с низкоинерционными запаечными губками и точным контролем натяжения. Всегда тестируйте тонкие пленки перед запуском в производство.
На что следует обратить внимание при выборе оборудования для обработки полиэтиленовых курьерских пакетов?
Обратите внимание на покрытие уплотнительной планки (например, тефлон) для предотвращения прилипания, достаточное сцепление прижимного ролика с растяжением полиэтилена и надежный режущий механизм (роторный или гильотинный), способный обрабатывать полиэтилен без быстрого затупления. Также убедитесь, что секция охлаждения достаточно длинная для более толстых материалов.
Выбор машины для изготовления пакетов с боковой запайкой, обладающей высокой совместимостью с пленками OPP, BOPP и PE, требует методичной оценки свойств пленки, технических характеристик машины и требований к применению. Сосредоточившись на равномерности температуры, контроле статического электричества, прозрачности шва и охлаждающей способности, покупатели могут подобрать машину, соответствующую их текущему составу пленок, сохраняя при этом гибкость для будущих изменений в ассортименте продукции. Используйте описанную здесь систему сравнения и этапы оценки для проведения структурированных испытаний и обоснованного выбора инвестиций. Для более подробного обсуждения вариантов машин обратитесь к странице , посвященной совместимости с пленками OPP, BOPP и PE .

 EN
 ES
 AR