
Обзор статьи: В данной статье представлено структурированное сравнение конфигураций машин для изготовления пакетов-майок — автономных машин, систем «пакет на рулоне» и вариантов с донной запайкой. Изучив распространенные ошибки в технических характеристиках, ключевые технические параметры и реальные производственные ограничения, группы по закупкам смогут создать объективную систему оценки. Цель состоит в том, чтобы помочь техническим директорам, техническим архитекторам и оценочным комиссиям выбрать оборудование, соответствующее типу пленки, объему производства и требованиям конечного использования, без чрезмерных инвестиций или недостаточного охвата.
Пакеты-майки (также называемые пакетами-жилетами или пакетами с вырубными ручками) являются одними из самых распространенных видов пластиковой упаковки, однако оборудование для их производства часто выбирается на основе неполных критериев. Многие команды сосредотачиваются исключительно на максимальной скорости линии или цене, игнорируя такие факторы, как надежность запайки, совместимость пленки и сложность переналадки. В результате получается машина, которая либо не может обеспечить стабильность качества пакетов при требуемой производительности, либо требует дорогостоящей модернизации в течение первого года. В этой статье рассматривается логика выбора по критериям, охватывающая форматы машин, технологии запайки, уровни автоматизации и соответствие конечному назначению.
Первая ошибка, которую допускают команды, заключается в предположении, что все машины для изготовления пакетов-майок функционально взаимозаменяемы. В действительности, формат производства — автономная машина для изготовления пакетов-майок, машина для изготовления пакетов в рулонах или машина для запайки дна — определяет окончательную обработку, упаковку и дальнейшее использование пакета.
Например, высокоскоростная автономная машина может производить отдельные пакеты со скоростью более 100 штук в минуту, но если пакеты предназначены для касс самообслуживания в розничной торговле, их обычно необходимо укладывать и обрабатывать упаковками по 50–500 штук. Без интегрированной системы укладки и подсчета линия становится узким местом. И наоборот, машины для производства пакетов в рулонах производят непрерывные рулоны, идеально подходящие для автоматизированной выдачи, но часто работают с меньшей производительностью на одну линию. Компромисс заключается в выборе между производительностью по количеству штук и совместимостью с последующей автоматизацией.
Еще одно распространенное несоответствие связано с типом пленки. Пакеты-майки чаще всего изготавливаются из HDPE или LLDPE, но некоторые машины оптимизированы для более тонких пленок (до 10–15 микрон), в то время как другие требуют более толстого материала для поддержания целостности шва. Выбор машины без подтверждения минимального и максимального диапазона толщины пленки приводит к частым сбоям в запайке или к перерасходу материала.
Для объективного сравнения мы используем три критерия: формат вывода, механизм герметизации и гибкость переключения.
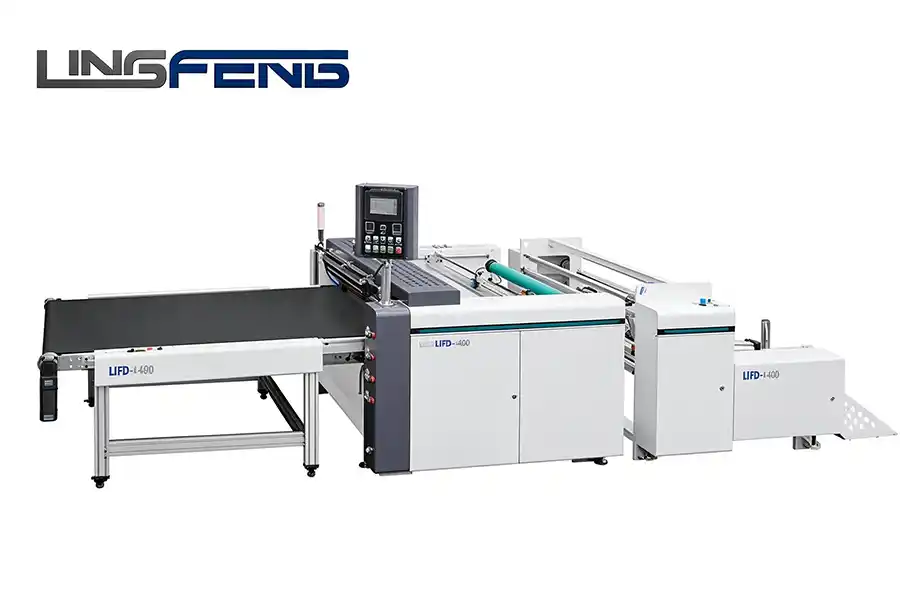
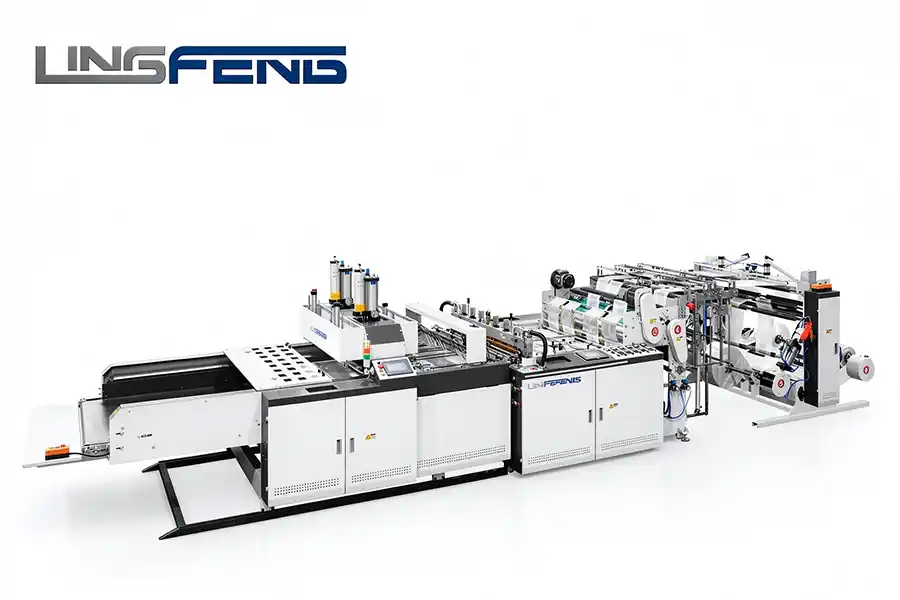
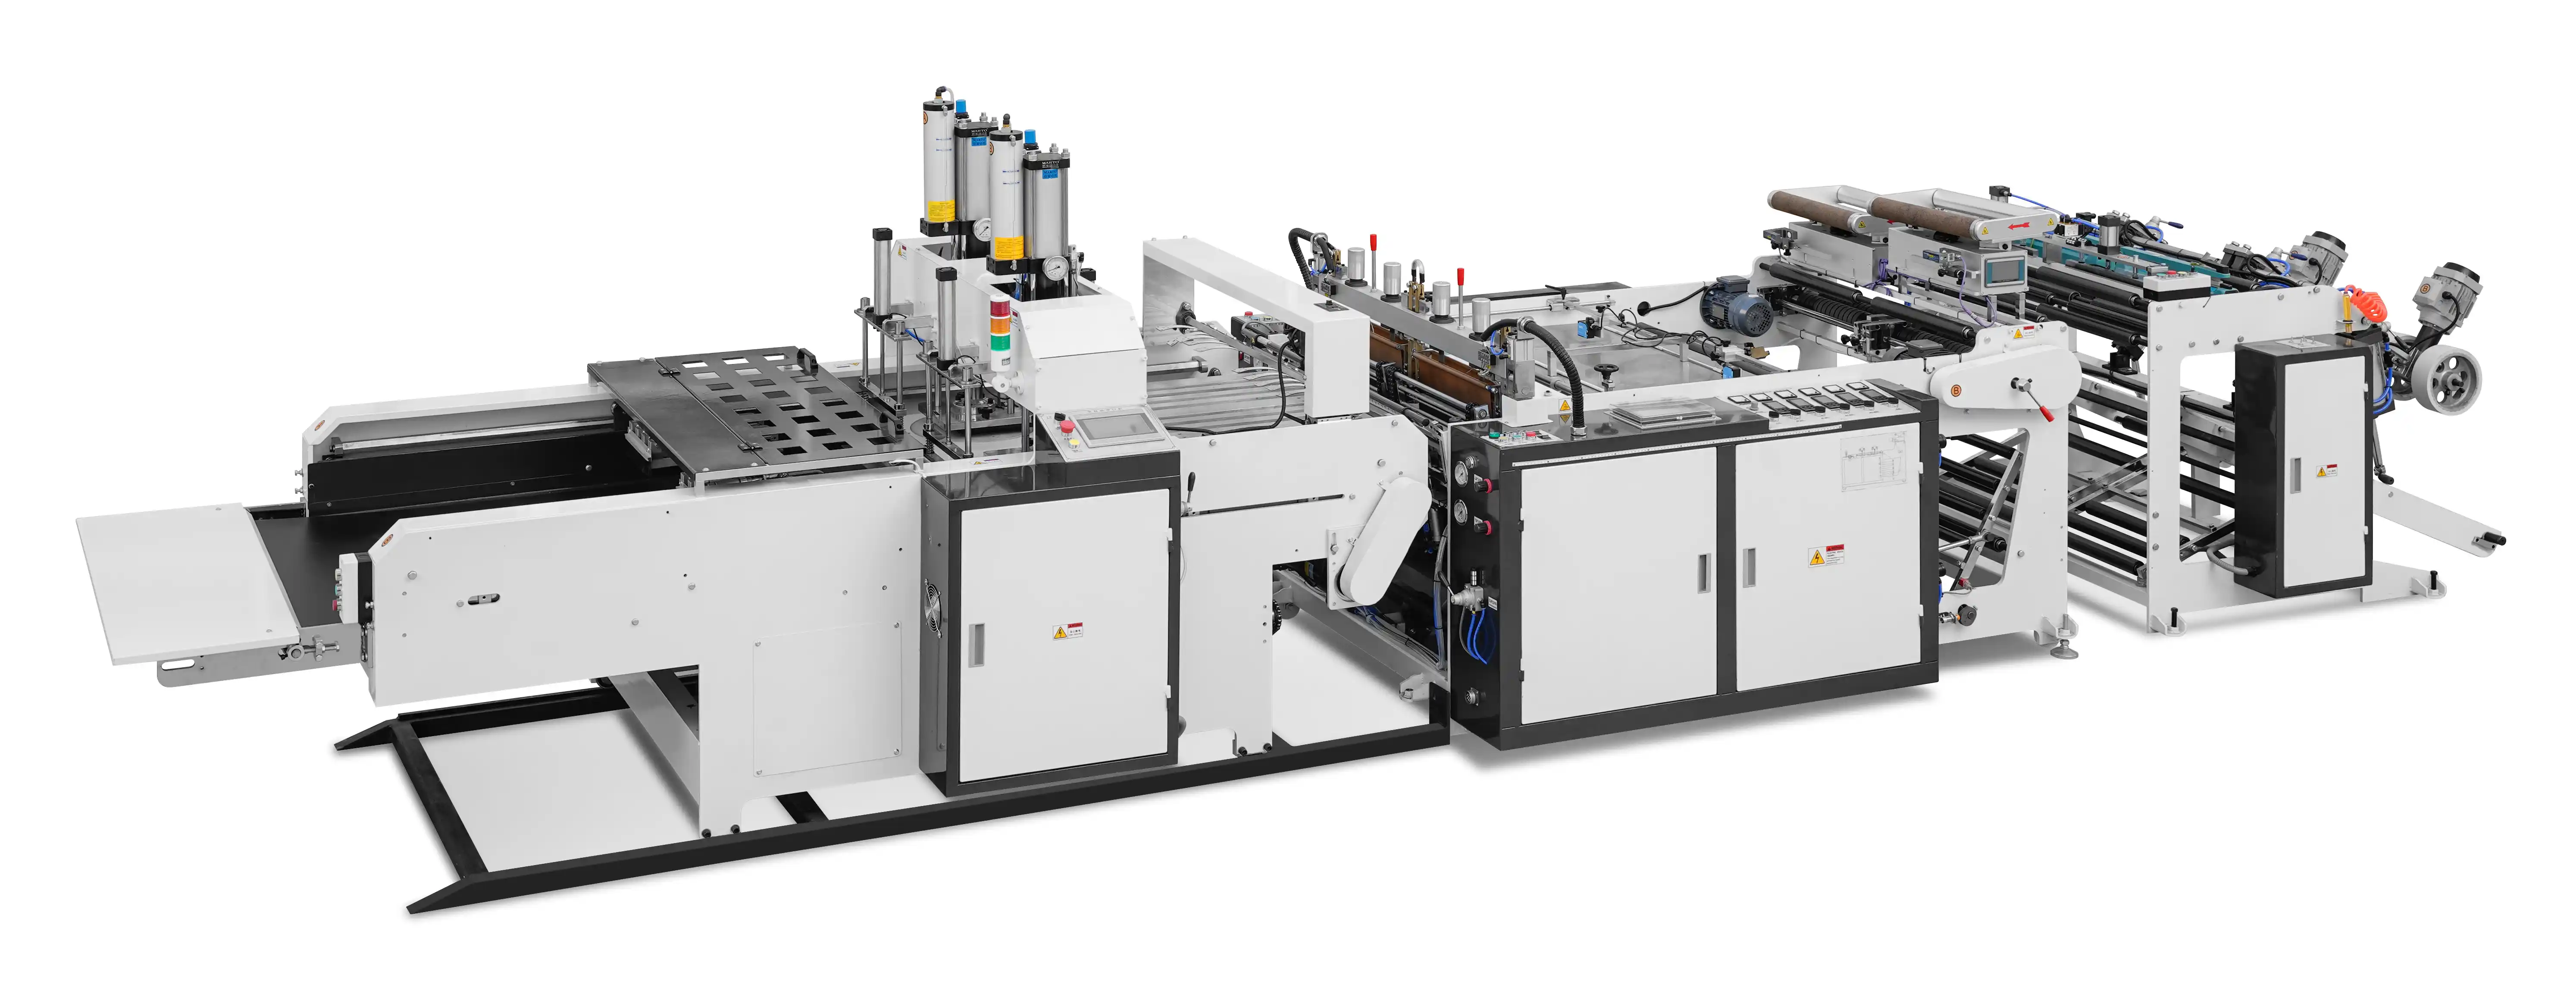
Автономная машина для производства пакетов-майок: как правило, это одно- или двухполосная линия, которая разрезает, запаивает и пробивает ручки для изготовления отдельных пакетов. Эти машины отлично подходят для больших объемов производства пакетов одного типа. Часто они включают сервоприводную систему контроля натяжения и электронное управление запайкой. Машины этой категории могут достигать скорости до 220 пакетов в минуту на полосу. Однако они требуют ручной обработки для укладки и упаковки, если не добавлена автоматизированная система выгрузки. Для более подробного ознакомления со специализированными моделями см. раздел «Машины для производства пакетов-майок» .
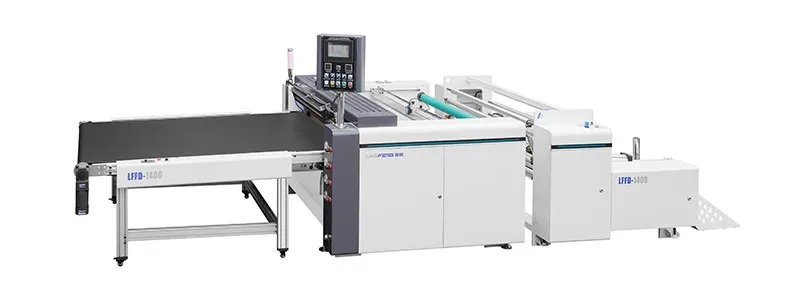
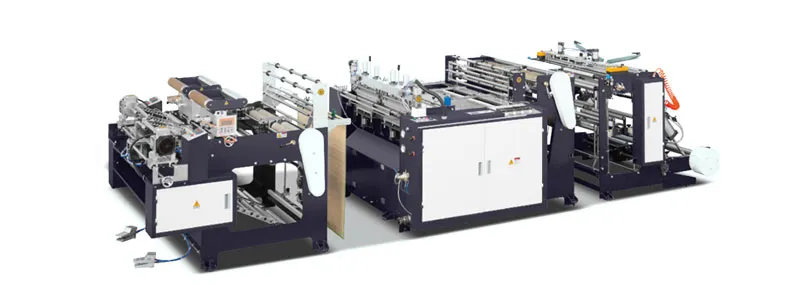
Машины для производства пакетов в рулонах: они производят непрерывную трубку из перфорированных пакетов, намотанных на сердечник. Главное преимущество — удобство использования в месте применения, но машина должна с высокой точностью синхронизировать запайку, перфорацию и намотку. Диаметр рулона и размер сердечника становятся критически важными параметрами. Более подробную информацию об этом формате см. в разделе «Машины для производства пакетов в рулонах» .
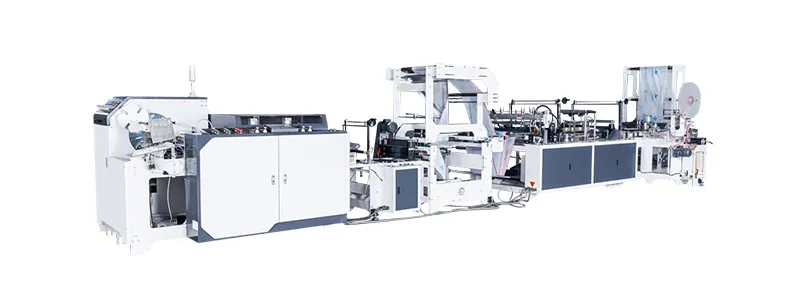
Машины для запайки снизу с дополнительными ручками: Некоторые команды ошибочно указывают в качестве необходимой машины для запайки снизу, когда им нужны пакеты-майки. Машины для запайки снизу производят пакеты, запаянные только снизу, без выреза для ручки. Для производства пакетов-майок необходимо добавить станцию высечки и пробойник для ручек, что увеличивает сложность. Однако, если для применения требуются как пакеты для запайки снизу, так и пакеты-майки, гибридная линия может сократить количество оборудования. Чтобы ознакомиться с различными конфигурациями, посетите раздел «Машины для изготовления пакетов для запайки снизу» .
При оценке любого оборудования для производства футболок и сумок следует сравнивать следующие шесть параметров:
Уровень автоматизации является одним из наиболее частых источников перерасхода средств. Для устранения замятий, загрузки пленки и упаковки пакетов на базовой машине может потребоваться три оператора. Полностью автоматизированная линия с автоматическим устройством для склейки пленки, толщиномером, системой отбраковки и роботизированной паллетизацией может работать с одним оператором или даже с частичным обслуживанием. Однако дополнительные затраты на автоматизацию должны быть оправданы объемом производства и доступностью рабочей силы.
Для команд, производящих пакеты для продуктовых или розничных сетей, интеграция с последующими этапами упаковки и маркировки часто является обязательной. Это благоприятствует машинам, использующим пакеты в рулонах, поскольку формат рулона напрямую интегрируется с системами дозирования. Для оптовой дистрибуции пакетов на развес более подходящими являются автономные машины со встроенным счетчиком пакетов и укладчиком.
Ещё один аспект интеграции — выдувание плёнки. Если вы производите пакеты из выдувной плёнки собственного производства, крайне важно согласовать производительность линии выдувания с подачей материала в упаковочную машину. Использование автоматического устройства смены роликов, например, доступных в категории «Настройка функций» , может сократить время простоя во время смены рулонов плёнки.
Для облегчения выбора воспользуйтесь следующей трехэтапной схемой:
Пример сценария: Среднее предприятие, производящее в настоящее время 500 000 пакетов-майок в месяц для местных продуктовых сетей. Они используют 18-микронную полиэтиленовую пленку высокой плотности (HDPE). Если они планируют расширить производство до 1,5 миллиона пакетов в месяц и также предложить вариант пакетов в рулонах, то одна двухлинейная автономная машина плюс установка для производства пакетов в рулонах может оказаться более экономически выгодной, чем одна гибридная линия, требующая более медленной переналадки.
Машина для производства пакетов типа «майка» выпускает отдельные пакеты с перфорированными ручками, обычно уложенные в стопки. Машина для производства пакетов в рулонах выпускает непрерывную трубку из пакетов с перфорацией, намотанных на сердечник для выдачи. Обе машины могут производить пакеты типа «майка», но формат выпускаемой продукции различен.
Не напрямую. Машина для запайки снизу производит пакеты, запаянные только снизу. Для добавления ручек требуется дополнительная станция высечки и механизм для пробивки отверстий под ручки. Некоторые производители предлагают модульные надстройки, но это увеличивает сложность и снижает общую эффективность.
Сервоприводные машины обеспечивают более высокую скорость, лучшую повторяемость и более простую смену формата. Пневматические машины, как правило, имеют более низкую первоначальную стоимость, но могут иметь более медленную переналадку и менее точный контроль натяжения. Для высокоскоростного производства футболок-мешков рекомендуется использовать сервосистемы.
Наиболее распространены полиэтилен высокой плотности (HDPE) и липополиэтилен низкой плотности (LLDPE). HDPE используется для легких пакетов (10–20 микрон). LLDPE более прочный и используется для более тяжелых пакетов. Некоторые машины могут работать с обоими типами, но параметры запайки необходимо корректировать. Для биоразлагаемых смол проверьте совместимость машины с PLA или PBAT.
Срок окупаемости зависит от объема производства, местных затрат на пленку и рабочую силу, а также уровня автоматизации оборудования. Для машины, производящей 500 000 пакетов в месяц, срок окупаемости может составлять 12–24 месяца. Более автоматизированная линия с большей производительностью может иметь более короткий срок окупаемости, если экономия на рабочей силе будет значительной.
Выбор машины для изготовления пакетов-майок — это не просто вопрос выбора самой быстрой модели. Выбор между автономными, рулонными и гибридными системами предполагает компромиссы в отношении формата выпускаемой продукции, технологии запайки, автоматизации и совместимости материалов. Применяя основанный на критериях сравнительный анализ и учитывая будущие объемы производства и потребности в ассортименте, покупатели могут избежать распространенных ошибок при выборе оборудования и выбрать технику, обеспечивающую стабильное качество и эффективность работы. Нейтральная оценка — без предположения о том, что какой-либо формат является заведомо лучшим — приводит к более обоснованным долгосрочным инвестиционным решениям.

 EN
 ES
 AR