
 EN
 ES
 AR

Глобальный переход к экологически устойчивой упаковке превратил биоразлагаемые пакеты из нишевой продукции в востребованную. Для производителей этот переход создает новые технические проблемы: биоразлагаемые материалы ведут себя иначе, чем обычный полиэтилен, стандарты сертификации, такие как EN 13432, устанавливают строгие критерии качества, а производственные линии должны быть адаптированы для поддержания скорости производства без ущерба для качества. В этой статье рассматриваются основные концепции производства биоразлагаемых пакетов, роль сертификации материалов и практические последствия для инженерных и закупочных решений.
Понимание материалов для биоразлагаемых пакетов и их сертификации.
Биоразлагаемые пакеты обычно изготавливаются из смеси биополимеров и добавок, предназначенных для разложения в определенных условиях окружающей среды. Наиболее распространенные базовые материалы включают ПБАТ (полибутиленадипаттерефталат), ПЛА (полимолочную кислоту), смеси крахмала и другие компостируемые полиэфиры. В отличие от обычного ПЭВП или ПЭНП, эти материалы имеют более низкую температуру плавления, более высокую чувствительность к влаге и другие реологические свойства, которые влияют на выдувание и запайку пленки.
Сертификация по стандарту EN 13432 (европейский стандарт для компостируемой упаковки) или ASTM D6400 (американский эквивалент) является эталоном для биоразлагаемых пакетов. Эти стандарты требуют, чтобы пакет разлагался в условиях промышленного компостирования, подвергался биологическому разложению и не оставлял токсичных остатков. Для производственных линий сертификация накладывает ограничения на состав материалов, толщину пленки и добавки. Пример сценария: пакет, изготовленный из PBAT и PLA, должен достичь не менее 90% разложения в течение 12 недель в ходе испытаний на компостирование. Это обуславливает необходимость стабильного снабжения материалами и контроля технологического процесса.
Производители должны гарантировать, что каждая партия сырья соответствует сертифицированной рецептуре. Проверка поступающего сырья на индекс текучести расплава (MFI), содержание влаги и термическую стабильность становится рутинной процедурой. Без сертификации пакет не может продаваться как компостируемый, что ограничивает его использование в регулируемых схемах сбора отходов. Также важно отметить, что органы по сертификации могут проводить аудит производственных объектов, чтобы убедиться, что производственный процесс не содержит загрязняющих веществ, которые могут ухудшить биоразлагаемость. Поэтому четкая цепочка поставок материалов и документированные параметры процесса необходимы для поддержания сертификации в течение длительного времени.

Ключевые компоненты производственной линии для биоразлагаемых пленок
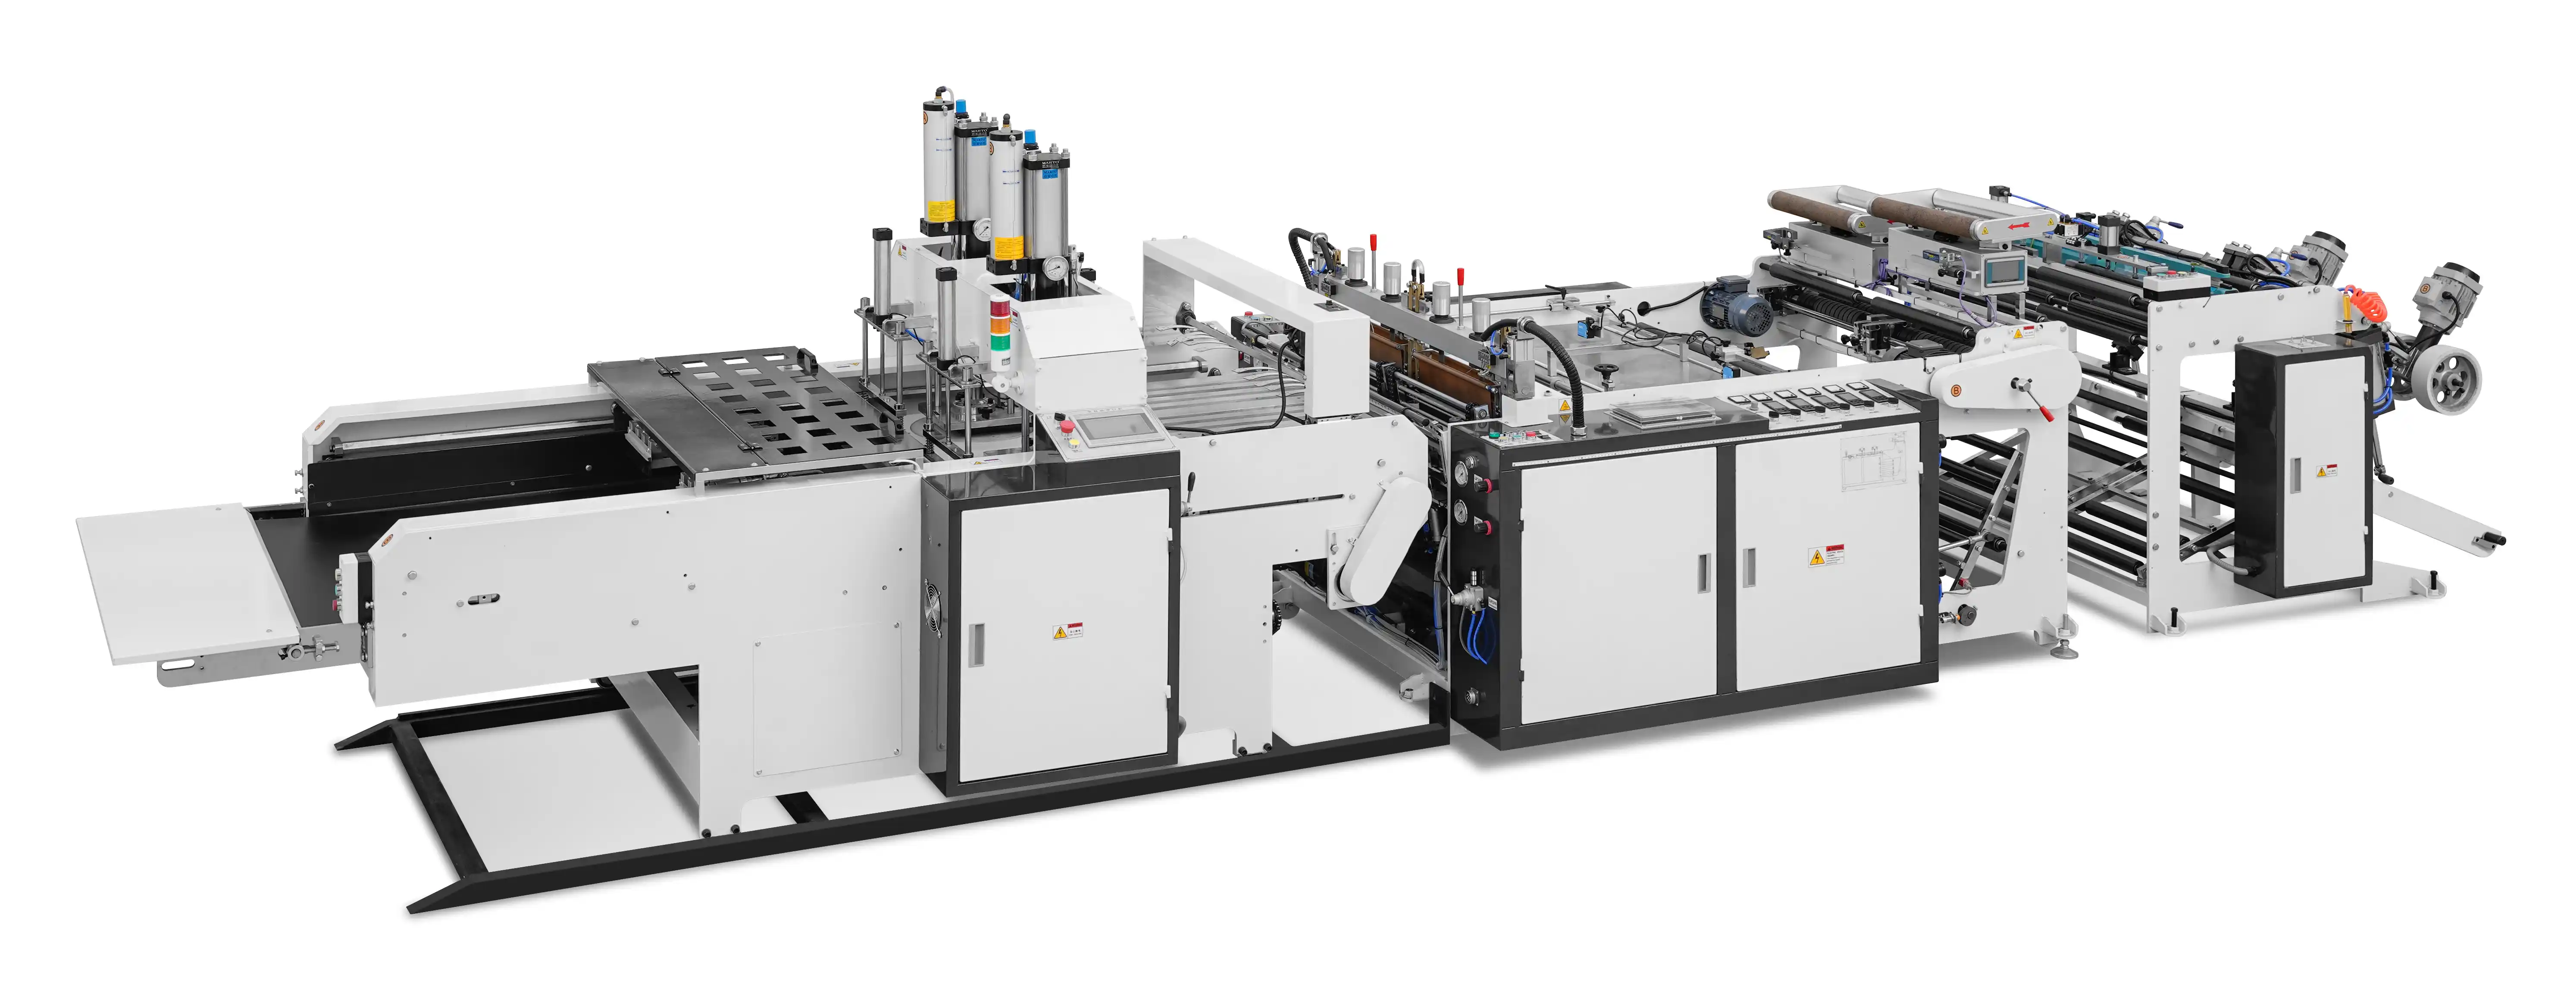
Для производства биоразлагаемых пакетов необходима линия, способная обрабатывать материалы, пригодные для компостирования, в специфических технологических условиях. Традиционный экструдер, установка для выдувания пленки и машина для изготовления пакетов должны быть перенастроены или модернизированы.
Экструзия и выдувание пленки : Биополиэфиры, такие как ПБАТ, имеют узкий диапазон рабочих температур — обычно 130–170°C — по сравнению с полиэтиленом (ПЭ) в диапазоне 160–220°C. Это требует точного контроля температуры вдоль цилиндра и фильеры. Конструкция шнека может потребовать корректировки для уменьшения выделения тепла за счет сдвига. Рифленая секция подачи помогает равномерно транспортировать мягкие материалы. Воздушное кольцо и система охлаждения также должны быть оптимизированы для предотвращения прилипания пленки или нестабильности пузырьков. Многие современные экструдеры оснащены многозонным нагревом и ПИД-регуляторами, которые могут поддерживать точность ±1°C, что имеет решающее значение для предотвращения термической деградации.
Машина для изготовления пакетов : станция запайки имеет решающее значение. Биоразлагаемые пленки требуют более низких температур запайки и более длительного времени выдержки во избежание пригорания. Предпочтительны системы с сервоприводом и программируемыми профилями давления и температуры запайки. Пример сценария: машина, предназначенная для полиэтиленовых пакетов, может запаивать при 150°C в течение 0,2 секунды; для PBAT/PLA оптимальная температура запайки может составлять 110°C в течение 0,4 секунды. Кроме того, механизм резки (например, летающий нож или горячий нож) должен быть отрегулирован для предотвращения прилипания или разрыва материала. Возможность переключения оборудования между материалами без длительного простоя является ключевым фактором при выборе. Некоторые производители пакетов теперь предлагают быстросменные запаечные планки и программные профили, которые сохраняют параметры для различных марок материалов.
Намотка и сбор : Биоразлагаемые пленки часто имеют более высокий коэффициент трения (COF) и более низкую прочность на разрыв. Натяжение при намотке необходимо контролировать, чтобы избежать образования складок или телескопического изгиба. В современных линиях распространены сервоприводные намоточные станки с датчиками натяжения. Для продукции типа «пакет на рулоне» секции перфорации и перемотки должны учитывать эластичность пленки. В некоторых случаях для улучшения качества печати или адгезии может применяться коронная обработка или другие модификации поверхности, но необходимо убедиться, что это не помешает сертификации на компостируемость.

Высокоскоростное изготовление пакетов: корректировка процесса и обработка материалов.
Высокоскоростное производство биоразлагаемых пакетов — определяемое как скорость линии выше 150 пакетов в минуту — требует тщательной синхронизации всего процесса. Основные проблемы связаны с изменчивостью материалов и регулированием температуры.
Различия в свойствах материала возникают из-за разных поставщиков, марок и даже различий в показателе текучести расплава (MFI) и содержании добавок от партии к партии. Линия, которая бесперебойно работает с одной партией, может столкнуться с разрывами или плохим качеством швов при работе со следующей. Системы мониторинга в линии (например, толщиномеры, тестеры прочности швов) помогают выявлять изменения на ранней стадии. Некоторые производители внедряют системы управления с обратной связью, которые автоматически регулируют температуру или давление в зависимости от свойств пленки. Например, система, измеряющая температуру шва в реальном времени и регулирующая нагревательный элемент, может снизить процент брака на 15–20%.
Управление температурным режимом имеет решающее значение, поскольку биоразлагаемые материалы подвержены термической деградации при длительном воздействии тепла. Конструкция башни для выдувания пленки должна обеспечивать эффективное охлаждение, часто с использованием двухкромочных воздушных колец или дополнительных чиллеров. В машине для изготовления пакетов запаечные планки должны нагреваться только при контакте с пленкой (импульсная запайка) или использовать планки с тефлоновым покрытием для уменьшения прилипания. Пример сценария: линия, производящая 200 пакетов в минуту с временем задержки запайки 0,4 секунды, будет иметь ограниченное время контакта; машина должна обеспечивать постоянную подачу энергии в зону запайки, не перегревая окружающую пленку. В современных машинах могут использоваться сервоприводные запаечные планки, которые точно контролируют профиль давления и время срабатывания.
Еще один практический аспект — толщина пленки. Сертифицированные по стандарту EN 13432 пакеты обычно имеют максимальную толщину около 50–60 микрон для обеспечения их распада. Более толстые пленки могут потребовать более длительного времени компостирования и могут привести к несоответствию требованиям сертификации. Поэтому линия должна производить однородные тонкие пленки, часто с использованием большего коэффициента набухания (BUR) и точной регулировки зазора между матрицами. Некоторые линии оснащены автоматическими системами центрирования матриц, которые поддерживают разброс толщины ниже 5% по всей длине полотна, что крайне важно для обеспечения стабильного качества пакетов и соответствия требованиям сертификации.
Критерии принятия решения при выборе линии по производству биоразлагаемых пакетов
При оценке оборудования для производства биоразлагаемых пакетов техническим специалистам и инженерам следует уделять приоритетное внимание нескольким факторам, помимо скорости.
- Совместимость с материалами : поддерживает ли линия PBAT, PLA, смеси крахмала и их комбинации? Может ли она справляться со сменой материалов с минимальным временем простоя? Ищите экструдеры со сменными шнеками или регулируемым коэффициентом сжатия. Некоторые поставщики предлагают модульные конструкции, позволяющие быстро заменять шнеки.
- Система герметизации : обратите внимание на программируемую температуру и время выдержки герметика, сервоприводное управление давлением, а также на возможность импульсной или кратковременной герметизации. Материал уплотнительной планки должен быть устойчив к коррозии от кислых побочных продуктов биополимеров. Чаще всего используются хромированные или нержавеющие стальные планки.
- Точность контроля температуры : рекомендуется точность ±1°C на экструдере и фильере. Многозонные нагреватели с ПИД-регуляторами входят в стандартную комплектацию. Для высокоскоростных линий рекомендуется использовать инфракрасную термографию для бесконтактного контроля температуры пленки.
- Производительность против качества : высокоскоростные линии должны обеспечивать целостность швов и однородность пленки. Системы контроля качества (оптические, по толщине) позволяют отбраковывать дефектные пакеты без замедления производства. Некоторые системы используют машинное зрение для обнаружения микроотверстий, зазоров в швах или дефектов печати в режиме реального времени.
- Поддержка сертификации : Некоторые производители оборудования предлагают предварительно настроенные конфигурации для работы с конкретными сертифицированными материалами. Это сокращает количество проб и ошибок при запуске. Запросите документально подтвержденные результаты испытаний от сторонних лабораторий, которые подтверждают соответствие выходной мощности линии стандартам EN 13432 или ASTM D6400.
- Техническое обслуживание и очистка : Биоразлагаемые остатки могут накапливаться; легкодоступные очистные порты и коррозионностойкие материалы (нержавеющая сталь, хромирование) продлевают срок службы оборудования. Также следует учитывать возможность эффективной продувки линии при переключении между материалами во избежание перекрестного загрязнения.
Также целесообразно запросить пробное использование материала на реальной производственной линии перед покупкой. Например: пробный запуск с использованием вашей конкретной смеси PBAT/PLA на заданной скорости покажет фактическую прочность шва, потери пленки и необходимые настройки оборудования. Эти данные более надежны, чем теоретические характеристики. Кроме того, проконсультируйтесь с поставщиком смолы, чтобы узнать рекомендуемый диапазон параметров обработки и любые особые требования к обработке, такие как сушка или предварительный нагрев.
Часто задаваемые вопросы
В: Что такое сертификация EN 13432 и почему она важна для производства?
A: EN 13432 — это европейский стандарт, устанавливающий требования к упаковке, пригодной для компостирования. Он определяет пределы распада (≥90% за 12 недель), биоразложения (≥90% относительно целлюлозы) и экотоксичности. Для производства соответствие этому стандарту накладывает ограничения на выбор материалов, толщину пленки и использование добавок. Без сертификации пакеты не могут продаваться как компостируемые во многих юрисдикциях.
В: Могут ли обычные машины для производства полиэтиленовых пакетов производить биоразлагаемые пакеты?
А: Некоторые компоненты можно использовать, но обычно требуется их модификация. Необходимо отрегулировать шнек экструдера, регуляторы температуры, систему герметизации и натяжение намотки. Использование биоразлагаемых материалов на стандартном полиэтиленовом оборудовании часто приводит к плохому герметичному соединению, обрыву пленки и снижению производительности. Для обеспечения стабильного качества рекомендуется использовать специализированные или модернизированные линии.
В: В чем основные различия между PBAT и PLA при производстве пакетов?
A: PBAT мягче, эластичнее и имеет более низкую температуру плавления (~115–125 °C). Он хорошо смешивается с крахмалом, улучшая гибкость. PLA более жесткий и хрупкий, имеет более высокую температуру плавления (~150–170 °C), но разлагается под воздействием тепла и влаги. Во многих сертифицированных пакетах используется смесь PBAT/PLA для баланса между технологичностью и компостируемостью. Соотношение можно регулировать для достижения желаемых механических свойств и целевых показателей стоимости.
В: Как скорость производства влияет на эффективность сертификации пакетов?
А: Скорость напрямую не влияет на химический состав, но она влияет на однородность пленки и качество запайки. Неравномерная толщина пленки или слабые швы могут привести к тому, что пакеты не пройдут испытания на распад. Сертификация требует, чтобы конечный пакет (полученный на высокоскоростном производстве) соответствовал тем же критериям, что и лабораторные образцы. Поэтому контроль качества на этапе производства имеет важное значение для обеспечения соответствия каждого пакета техническим требованиям. Некоторые производители проводят экспресс-тест на компостирование небольшого образца из каждой производственной партии для проверки соответствия.
В: Какова типичная разница в стоимости между линией по производству биоразлагаемых мешков и стандартной линией по производству полиэтиленовых пакетов?
A: Линии по производству биоразлагаемых пакетов часто стоят на 20–40% дороже из-за специализированных компонентов (сервоприводы, прецизионный контроль температуры, коррозионностойкие материалы и встроенный мониторинг). Однако эксплуатационные расходы могут быть выше из-за более дорогого сырья и потенциально более низкой производительности, если не будет проведена оптимизация. Рекомендуется провести подробный анализ рентабельности инвестиций на основе прогнозируемого объема и рыночной премии за сертифицированные пакеты. Также следует учитывать, что в некоторых регионах предлагаются субсидии или налоговые льготы на производство компостируемой упаковки.
В: Как устранить неполадки, связанные с нарушением герметичности биоразлагаемых пакетов?
A: Начните с проверки температуры и времени выдержки при сварке на соответствие рекомендациям поставщика материала. Убедитесь, что уплотнительные планки чистые и не изношены. Проверьте толщину пленки – если она слишком велика, сварка может не проходить должным образом. Также осмотрите поверхность пленки на наличие влаги, поскольку биоразлагаемые материалы гигроскопичны, и избыток влаги может привести к ослаблению швов. Используйте тестер прочности шва, чтобы количественно оценить проблему и соответствующим образом скорректировать параметры.
Заключение
Производство биоразлагаемых пакетов требует целостного подхода, объединяющего материаловедение, соответствие требованиям сертификации и производственную инженерию. От понимания термического и реологического поведения биополиэфиров до выбора производственной линии с точным контролем температуры и адаптируемыми системами запайки — каждое решение влияет на характеристики конечного продукта и его востребованность на рынке. Хотя первоначальные инвестиции в специализированную линию могут быть выше, способность эффективно производить сертифицированные высококачественные пакеты имеет решающее значение для конкуренции в растущем сегменте экологически чистой упаковки. Для команд, занимающихся закупками и проектированием, сосредоточение внимания на совместимости материалов, контроле процесса и внутрипроизводственной проверке обеспечит наиболее надежный путь к успешному производству. По мере развития рынка, постоянное информирование о новых материалах, стандартах и инновациях в оборудовании поможет производителям сохранить конкурентное преимущество.