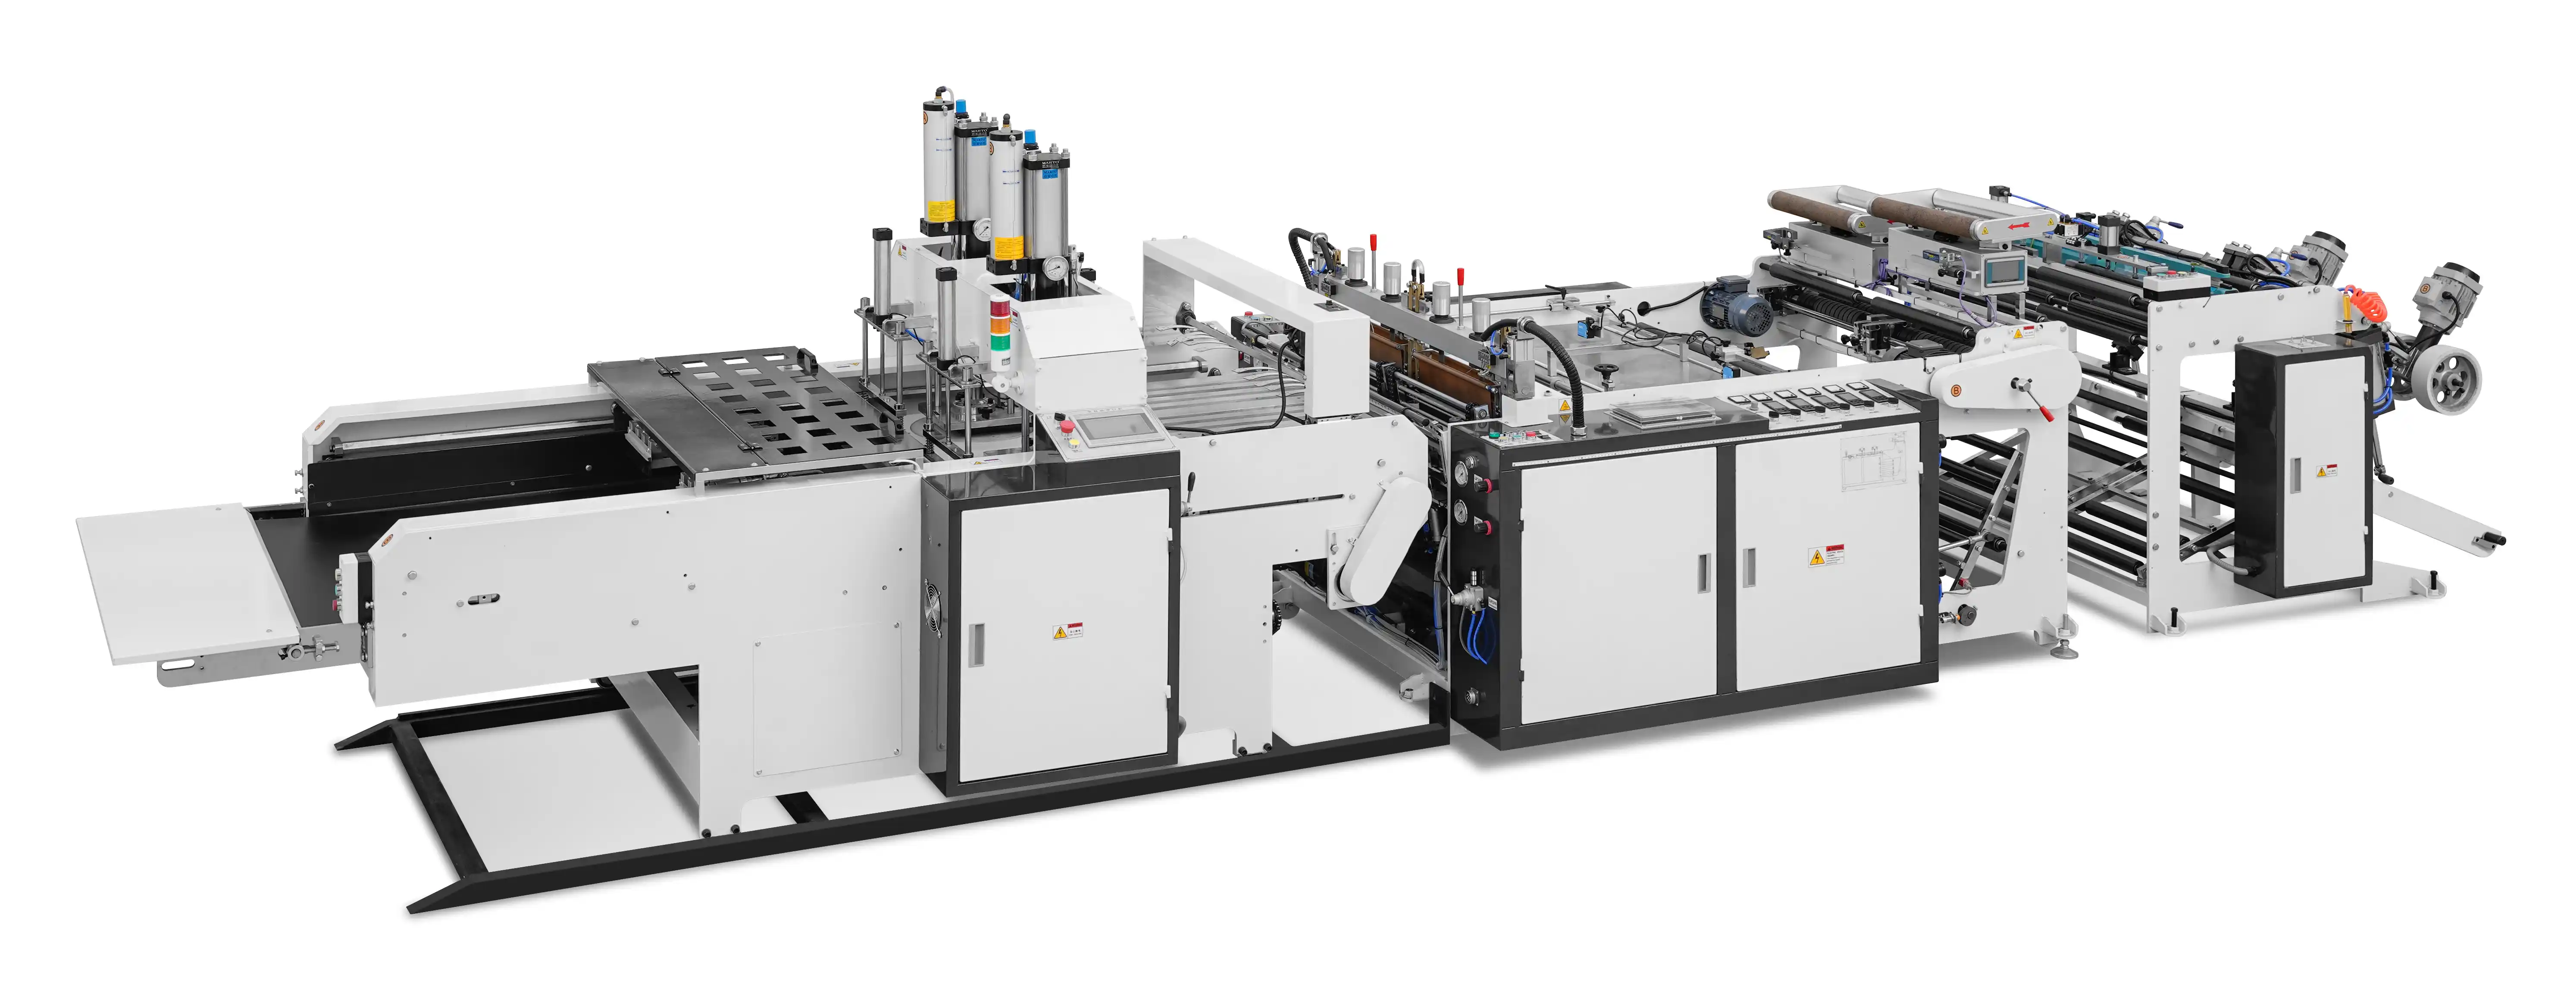


Технология выдувания пленки из полиэтилена низкой плотности (ПНД) широко используется для производства гибкой упаковки, сельскохозяйственных пленок и промышленной обертки. Критически важной частью производственной линии является секция намотки, где экструдированная пленка непрерывного действия наматывается в рулоны для последующей обработки. Традиционно смена рулонов осуществлялась вручную и требовала вмешательства оператора для обрезки пленки, переноса ее на новый сердечник и снятия готового рулона. Этот ручной этап приводит к неэффективности, нестабильности натяжения рулона и потенциальному образованию отходов. Технология автоматической смены рулонов решает эти проблемы, механизируя процесс переналадки и обеспечивая более быструю и надежную намотку с минимальным участием оператора. В данной статье объясняются принципы, технологии и эксплуатационные преимущества автоматических устройств смены рулонов при выдувании пленки из ПНД, предоставляя техническим заказчикам и инженерным группам четкое понимание на ранних этапах оценки.

При выдувании пленки расплавленный полиэтилен низкой плотности (ПНД) экструдируется через круглую фильеру, надувается в пузырь, охлаждается, а затем сжимается и наматывается в рулоны. Процесс намотки должен поддерживать постоянное натяжение, чтобы избежать растяжения, образования складок или телескопического скручивания пленки. Готовые рулоны могут весить сотни килограммов, а ручная смена рулонов на высоких скоростях линии физически тяжела и подвержена человеческим ошибкам. Любая задержка или неправильная передача могут привести к обрывам пленки, отходам и простоям. По мере увеличения скорости производства ручная смена становится узким местом. Автоматические устройства смены рулонов (также называемые поворотными намотчиками или автоматическими поверхностными намотчиками) предназначены для автоматического выполнения последовательности резки и передачи во время непрерывной работы линии. Ключевые преимущества включают:
В частности, для полиэтилена низкой плотности (ПНД) низкая упругость и липкость пленки требуют бережного обращения, чтобы предотвратить слипание или смещение во время переноса. Автоматизированные системы учитывают эти характеристики материала, обеспечивая точный контроль времени и натяжения.

Автоматический сменщик рулонов обычно состоит из вращающейся поворотной головки или механизма с качающимся рычагом, который удерживает два или более положения намотки. Пока один рулон активно наматывается, другой находится в режиме ожидания. Когда рулон достигает заданной длины, диаметра или количества полос, система запускает последовательность резки и переноса. Пленка разрезается ножом или горячей проволокой, а передний край переносится на новый рулон, часто с помощью вакуума или клея. Одновременно готовый рулон освобождается для удаления.
В линиях по производству полиэтиленовой пленки низкой плотности (ПНД) конструкция должна учитывать гибкость пленки и ее термочувствительность. Например, системы горячей резки должны точно регулироваться, чтобы избежать плавления или пригорания пленки. Пневматические или сервоприводные механизмы обеспечивают повторяемость движений. Время индексации поворотной головки обычно составляет менее 2 секунд для поддержания непрерывного производства. Многие современные системы используют метод перекрывающейся намотки, при котором новый сердечник ускоряется до скорости линии перед переносом, минимизируя скачки натяжения.
Для сложных задач, таких как работа с стретч-пленкой или тонким полиэтиленом низкой плотности, автоматические устройства смены рулонов часто включают в себя систему контроля зазора, которая регулирует давление прижимного ролика для компенсации увеличения диаметра, предотвращая проскальзывание пленки или образование складок.
Эффективная автоматическая смена рулонов основана на усовершенствованном управлении натяжением. Серводвигатели приводят в движение намоточный шпиндель и вращающуюся револьверную головку, обеспечивая точное регулирование скорости и крутящего момента. Система обратной связи по натяжению, использующая тензодатчики или натяжные ролики, поддерживает постоянное натяжение пленки на протяжении всего процесса намотки рулона и во время переноса. Это критически важно для полиэтилена низкой плотности (ПНД), поскольку непостоянное натяжение приводит к телескопическому выдвижению рулона (осевому проскальзыванию) или смятию сердечника.
Еще одна важная технология — это прижимной ролик, который прижимается к намоточному валику, удаляя захваченный воздух и обеспечивая плотную упаковку. В автоматических системах прижимной ролик отводится во время переноса и снова прижимается с контролируемым усилием, чтобы избежать повреждения пленки. В некоторых системах используется стальной вал с резиновым покрытием; в других — мягкий пластиковый вал, учитывающий мягкость полиэтилена низкой плотности (ПНД).
Кроме того, для поддержания бокового выравнивания полотна во время намотки часто используются системы контроля положения кромок (EPC), предотвращающие его телескопическое смещение. Для пленок из полиэтилена низкой плотности (LDPE), которые склонны к смещению из-за различий в толщине, система EPC обеспечивает чистые кромки на готовом рулоне, что важно для последующей печати или нарезки.
Внедрение автоматической смены рулонов на линии выдувания полиэтиленовой пленки низкой плотности (ПНД) приводит к ряду ощутимых улучшений:
Гипотетический пример: кинопроизводитель, работающий в три 8-часовые смены в день с 30-минутными циклами смены рулонов, может добиться увеличения общей эффективности оборудования (OEE) до 4% после перехода на автоматическую смену рулонов, при условии, что ручная смена занимает 2 минуты вместо 20 секунд при автоматической. За год это приведет к значительному увеличению производственной мощности.
При оценке автоматических устройств смены рулонов для выдувания полиэтиленовой пленки низкой плотности группам по закупкам и проектированию следует учитывать следующие факторы:
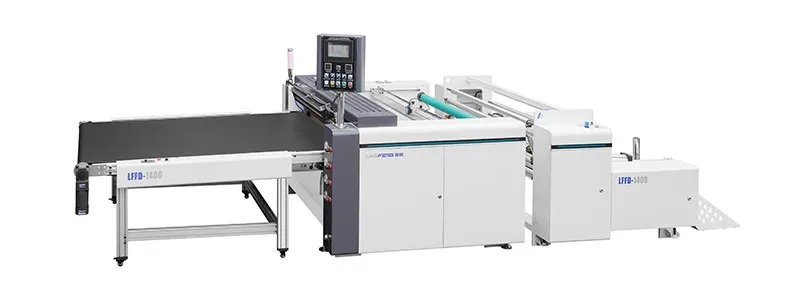
Некоторые производители оборудования предлагают автоматические устройства смены рулонов в качестве опции для своих линий выдувания пленки. Например, компания Lingfeng предоставляет автоматизированные решения для намотки с сервоприводом управления натяжением в рамках своих линий по изготовлению пакетов и переработке пленки. Хотя эта статья посвящена технологиям, а не конкретным поставщикам, при принятии решения о покупке рекомендуется запросить у поставщиков данные о производительности и рекомендации.
В: Каков типичный срок окупаемости автоматического устройства смены рулонов в системе выдувания полиэтиленовой пленки низкой плотности (ПНД)?
А: Окупаемость зависит от скорости линии, затрат на рабочую силу и сокращения отходов. Во многих случаях инвестиции окупаются в течение 12–18 месяцев за счет увеличения производительности и сокращения брака.
В: Могут ли автоматические устройства смены рулонов работать с липкими пленками из полиэтилена низкой плотности (ПНД)?
А: Да, при условии надлежащей обработки поверхности и нанесения разделительных покрытий на намоточный барабан и прижимной ролик. В некоторых системах используется прижимной ролик с тефлоновым или хромированным покрытием для минимизации прилипания.
В: Нужно ли мне модифицировать имеющийся экструдер или систему охлаждения?
А: Нет, автоматические устройства смены валков обычно устанавливаются дополнительно на намоточном участке. Однако могут потребоваться сигналы синхронизации между экструдером и намоточным устройством.
В: Как часто необходимо заменять нож или режущий механизм?
А: В зависимости от частоты использования, лезвия могут служить от нескольких недель до нескольких месяцев. Для терморезаков требуется периодическая замена проволочного элемента, как правило, каждые несколько тысяч разрезов.
В: Подходит ли автоматическая смена валов для валов малого диаметра?
А: Да, многие устройства смены рулонов разработаны для широкого диапазона диаметров рулонов, от 100 мм до более 1000 мм, с регулируемыми настройками.
Технология автоматической смены рулонов обеспечивает значительные эксплуатационные преимущества линиям по выдуванию полиэтиленовой пленки низкой плотности (ПНД), исключая ручное вмешательство, улучшая качество рулонов и повышая эффективность использования оборудования. В основе конструкции лежит поворотный намоточный механизм с сервоприводом для контроля натяжения, механизмы резки и переноса, а также часто интегрированные направляющие по кромке. Для технических специалистов и руководителей производства инвестиции в автоматические устройства смены рулонов — это проверенный путь к повышению эффективности и снижению себестоимости единицы произведенной пленки. При оценке вариантов следует обращать внимание на точность контроля натяжения, надежность на высоких скоростях линии и совместимость со свойствами вашей пленки. При тщательной реализации автоматическая смена рулонов превращает узкое место намотки в органичный фактор повышения общей производительности.

 EN
 ES
 AR